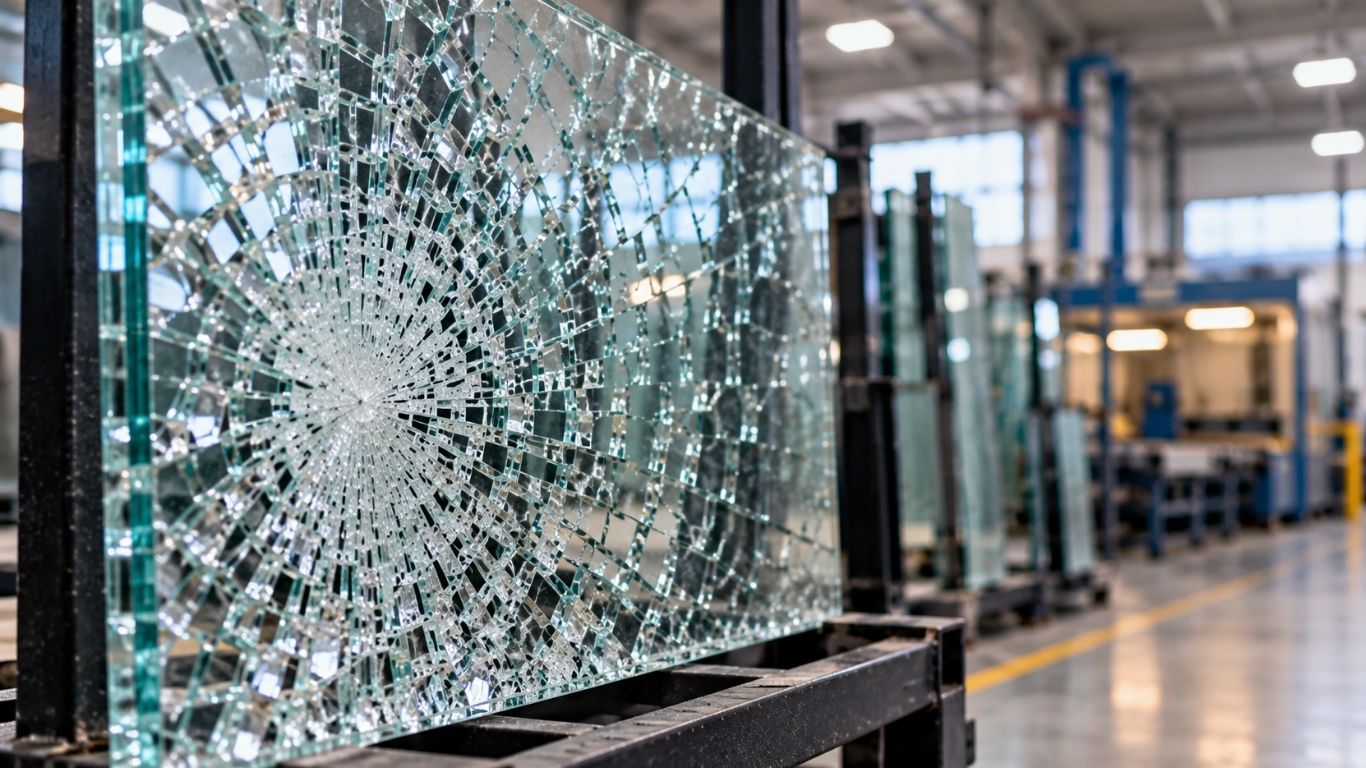
Llevas años trabajando con vidrio templado. Conoces el proceso. Conoces los hornos. Y aun así, de vez en cuando, una luna se rompe sola. En almacén. En camión. En obra y en el peor de los casos, instalada ya por algún clientes a unos cuantos miles de kilómetros de la fábrica.
No hay impacto.
No hay causa aparente. Solo el estallido característico y el patrón de fragmentación en pequeñas piezas cúbicas que confirma que era vidrio de seguridad —y que ahora es un problema tuyo.
El salto entre «esto nos pasa a veces» y «entendemos por qué ocurre y dónde está el riesgo» depende de si tu proceso genera esa información — o la ignora.
Qué es exactamente la tensión térmica en vidrio y por qué el templado la magnífica
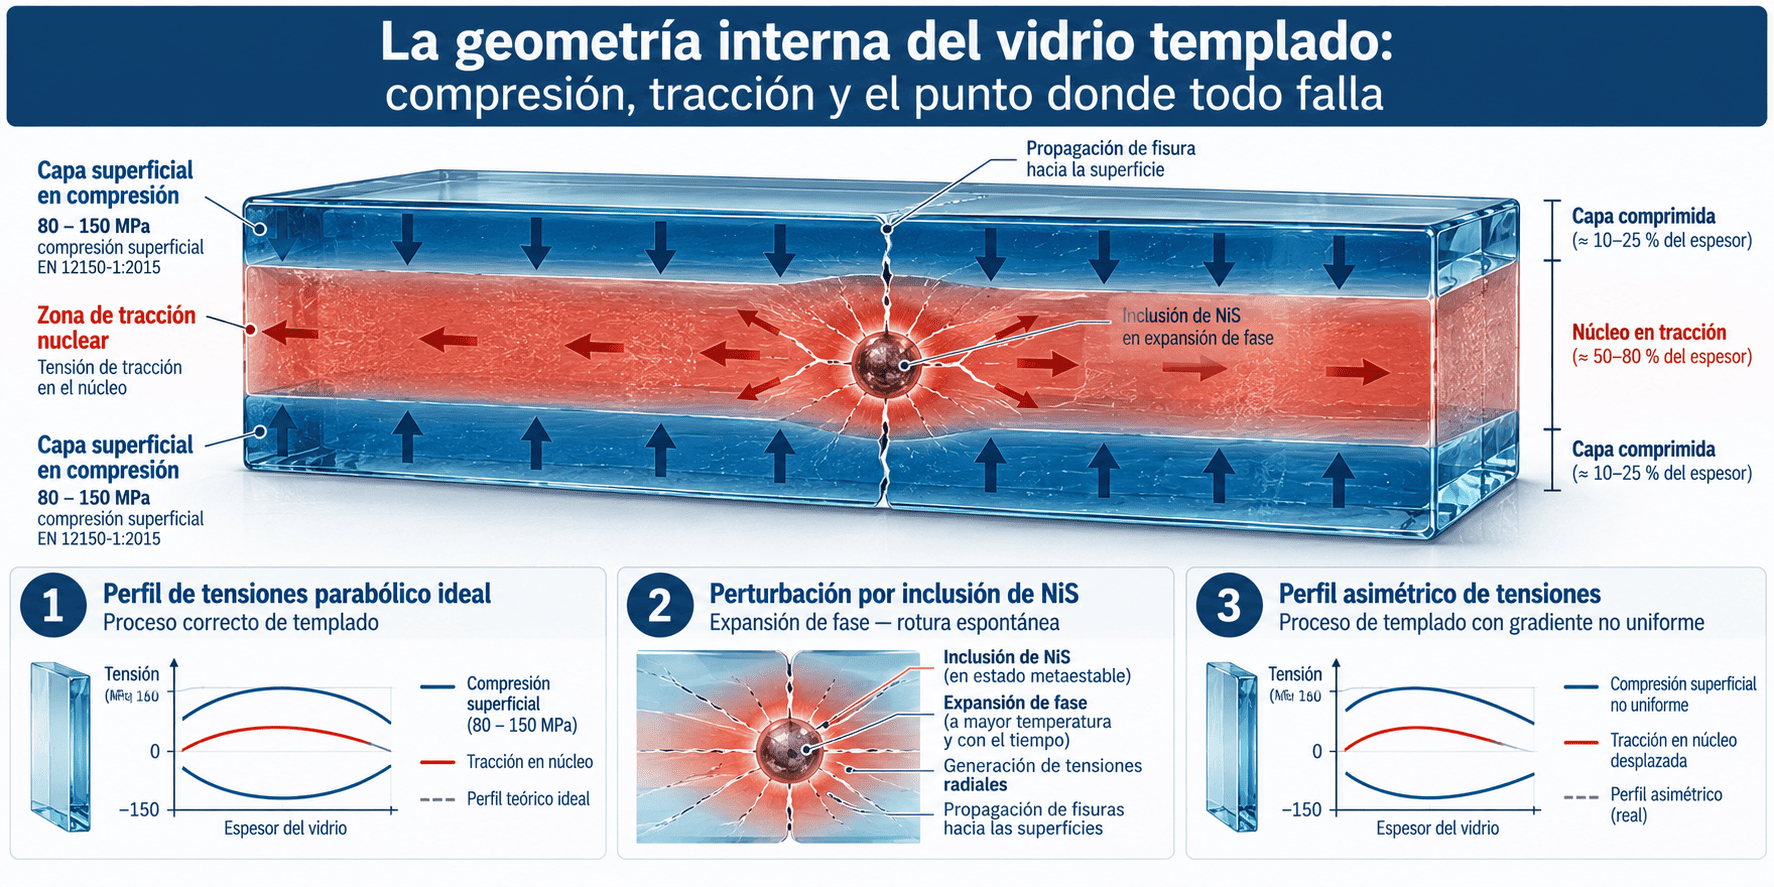
La tensión térmica en vidrio es el estado de esfuerzos internos (compresión en superficies, tracción en el núcleo) generado durante el proceso de enfriamiento rápido del templado. Conforme al principio establecido en la norma EN 12150-1:2015, la superficie enfriada rápidamente se contrae antes que el núcleo aún viscoso: cuando el núcleo finalmente se contrae, las superficies ya rígidas lo impiden, quedando el núcleo en tracción permanente y las caras en compresión permanente.
Esta distribución de tensiones es la que confiere al vidrio templado su resistencia a impacto, su patrón de fragmentación segura y, paradójicamente, su vulnerabilidad específica frente a tensiones adicionales; ya sea térmicas o de inclusiones, que perturben ese equilibrio.
La magnitud de esas tensiones superficiales de compresión oscila, en vidrio templado estándar arquitectónico, entre 80 y 150 MPa según datos de producción habitual del sector, verificables mediante polarimetría y medición de retardo óptico (EN 12150-1:2015, Sección 5).
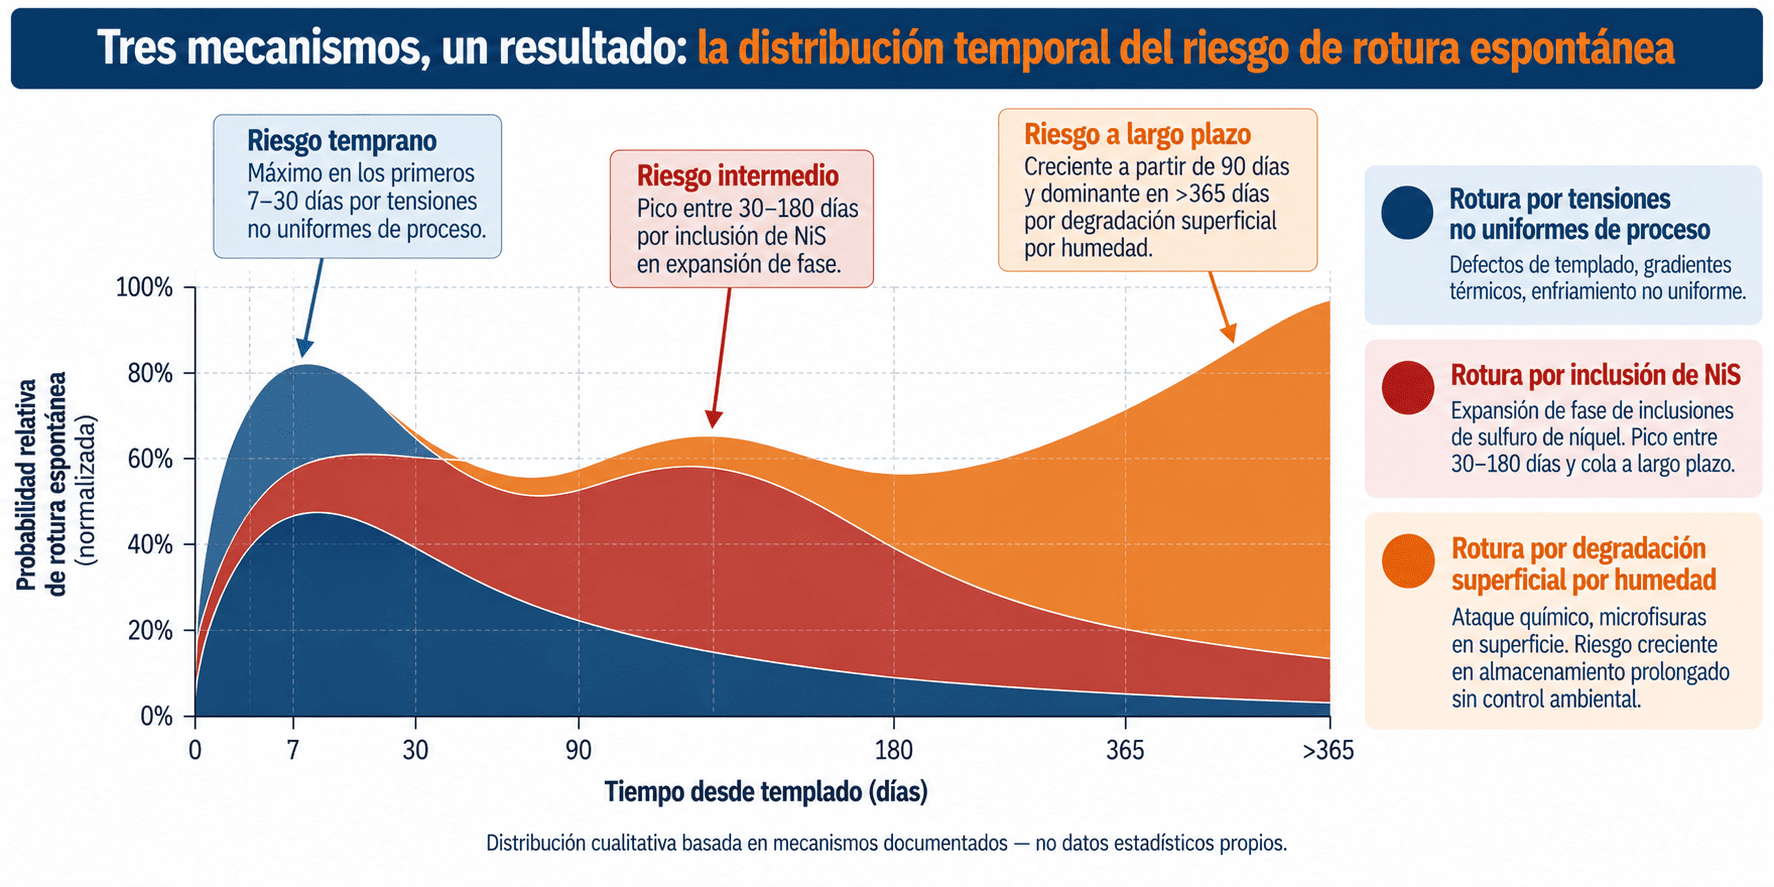
¿Por qué se rompe el vidrio templado sin impacto externo? Los tres mecanismos activos
¿Cuál es el mecanismo primario de rotura espontánea en vidrio templado por tensión térmica?
El mecanismo primario es la propagación de fractura iniciada desde una inclusión de sulfuro de níquel (NiS) en el interior del vidrio. Cuando esa inclusión se encuentra en la zona de tracción del núcleo, la expansión genera una tensión local que suma a la tensión residual existente. Si la energía acumulada supera la tenacidad a la fractura del vidrio (típicamente 0,75 MPa·m^0,5) la fractura se inicia y se propaga de forma espontánea.
Este proceso puede ocurrir inmediatamente tras el templado, semanas después, o incluso años más tarde: la transformación de fase del NiS es una función de temperatura y tiempo, no de carga externa. El vidrio con una inclusión activa es, en ese sentido, una pieza con fecha de caducidad desconocida pero determinada físicamente.
¿Cómo contribuye el gradiente térmico durante el enfriamiento a generar tensiones no uniformes?
El segundo mecanismo activo es el gradiente térmico no uniforme durante el propio proceso de templado.
Si el flujo de aire de las boquillas de enfriamiento no es homogéneo (por variabilidad en la presión de soplado, distribución geométrica de las toberas, o diferencias de espesor en la pieza), las diferentes zonas del vidrio se enfrían a velocidades distintas.
El resultado es una distribución de tensiones residuales asimétrica o heterogénea. En lugar del perfil parabólico uniforme (compresión superficial, tracción nuclear simétrica) que confiere resistencia, se generan zonas de alta tensión localizada. Estas zonas son puntos de nucleación de fractura preferentes cuando el vidrio es sometido a carga adicional; incluso carga térmica en servicio, como la exposición solar diferencial en una fachada o el gradiente entre zona sombreada y zona expuesta.
Nota: La norma EN 12150-1:2015 establece límites para la uniformidad de fragmentación como indicador indirecto de la uniformidad de tensiones, pero la medición directa del campo de tensiones requiere polarimetría cuantitativa.
¿Qué papel juega la humedad en la fragilización del vidrio templado en almacenamiento?
El tercer mecanismo es menos conocido y, precisamente por eso, más peligroso en términos de gestión de riesgos.
El vidrio templado almacenado en condiciones de humedad sostenida por encima del 60-65% HR experimenta corrosión superficial por lixiviación iónica (Glass for Europe, Technical Bulletin). Esta corrosión, visible bajo luz rasante como irisación o manchado, degrada la capa de compresión superficial que es precisamente el mecanismo de seguridad del vidrio templado.
Una superficie parcialmente corroída tiene una compresión superficial reducida, lo que aumenta la probabilidad de nucleación de fractura desde defectos superficiales preexistentes (rayaduras de proceso, marcas de ventosas, rebabas de corte) cuando el vidrio es sometido a tensión térmica en servicio.
La combinación de los tres mecanismos es acumulativa, no excluyente.
La geometría del riesgo: dónde y cuándo falla el proceso
La rotura espontánea no se distribuye aleatoriamente en el proceso. Tiene patrones geográficos y temporales que permiten identificar los puntos de control críticos.
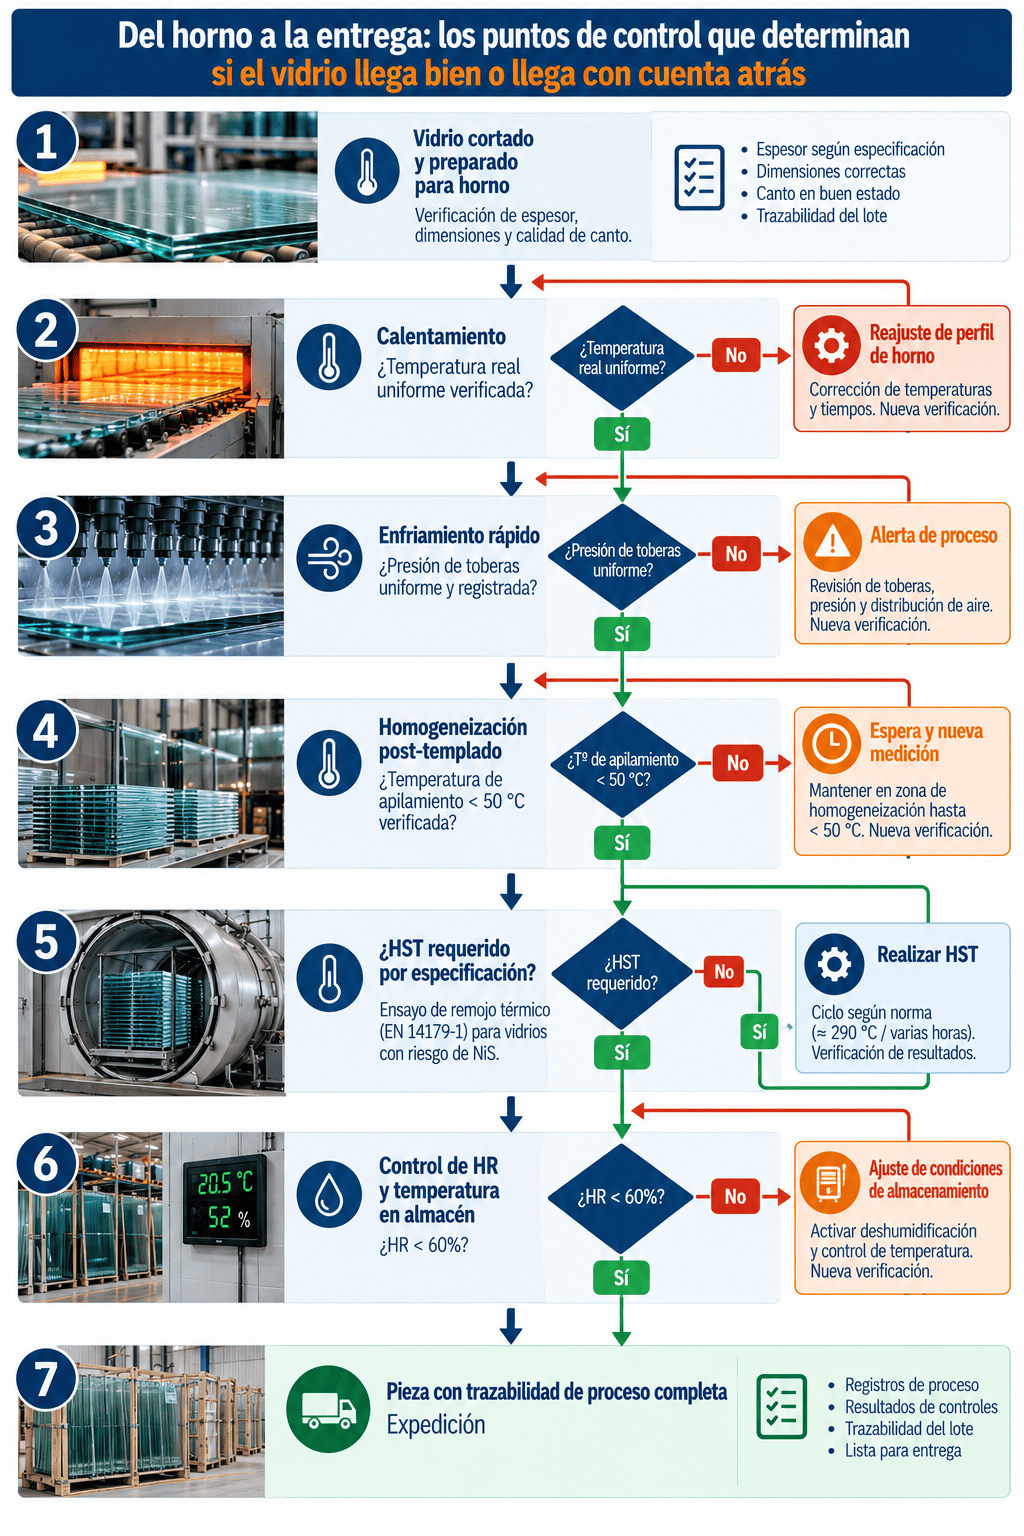
- Durante el templado: La fase de enfriamiento rápido es el momento en que se fijan las tensiones residuales. Cualquier variabilidad en el flujo de aire (presión inestable, toberas parcialmente obstruidas, solapamiento de zonas de soplado en piezas de gran formato) genera tensiones heterogéneas. El tiempo de permanencia en el horno antes del enfriamiento también es crítico: si el vidrio no ha alcanzado temperatura de reblandecimiento uniforme (>600 grados C para vidrio soda-cálcico), el perfil de tensiones resultante será deficiente.
- Durante el enfriamiento post-templado: Una vez fuera del horno, el vidrio sigue en un proceso de homogeneización térmica. El apilamiento prematuro; antes de que la pieza haya alcanzado temperatura ambiente uniforme, puede introducir tensiones adicionales por contacto entre piezas a diferentes temperaturas. Este punto suele estar mal controlado en líneas de producción con alta cadencia.
- Durante el almacenamiento: La exposición a ciclos de humedad y temperatura actúa sobre las superficies durante semanas o meses. Las piezas almacenadas con separadores inadecuados, en posición horizontal sin ventilación entre ellas, o en zonas con variación de HR superior al 15-20% diario, acumulan daño superficial progresivo.
- En servicio: Los gradientes térmicos diferenciales en fachadas pueden generar diferencias de temperatura de 30-40 grados C en la misma luna, con las tensiones resultantes que eso implica. En aplicaciones de vidrio estructural o de suelo, las cargas mecánicas se suman a las tensiones residuales de forma no lineal.
¿Tu proceso de templado tiene registros de temperatura de soplado tobera por tobera? ¿Y de la temperatura superficial del vidrio en el momento de apilamiento? Si la respuesta es no, estás tomando decisiones de calidad sin los datos que las sustentan.
Descarga la guía de auditoría de parámetros críticos en líneas de templado.
Qué diferencia un proceso de templado con control real del que genera incertidumbre sistemática
¿Qué variables de monitorización térmica en fabricación de vidrio son las que realmente predicen el riesgo de rotura?
La respuesta corta:
- temperatura en cámara de calentamiento con mapa de distribución espacial,
- temperatura superficial del vidrio a la salida del horno,
- presión de soplado por zona de toberas,
- y tiempo de permanencia real — no nominal — en cada fase del ciclo.
Nota: En líneas con alta variabilidad de formato, la pirometría distribuida es la única forma de verificar la uniformidad de temperatura en toda la superficie antes del enfriamiento.
¿Cómo se establece un protocolo de control de enfriamiento paulatino en vidrio que sea operativamente viable?
El control de enfriamiento paulatino es la correcta gestión del tiempo entre salida del horno y apilamiento. Para el control de enfriamiento paulatino de vidrio post-templado (la fase de homogeneización térmica antes del apilamiento) el parámetro clave es el gradiente de temperatura entre cara y canto de la pieza en el momento de apilamiento.
Los parámetros a definir son:
- Temperatura superficial máxima permitida en el momento de apilamiento: en función del espesor de la pieza y del tipo de intercalario si es laminado.
- Velocidad máxima de enfriamiento en zona controlada: para evitar que el gradiente interno se regenere durante la fase de homogeneización, la velocidad de descenso de temperatura debe mantenerse por debajo de los valores que generarían tensiones adicionales relevantes.
- Condiciones del entorno de enfriamiento: temperatura ambiente, humedad relativa y velocidad del aire en la zona de apilamiento influyen directamente en la velocidad de enfriamiento superficial. En instalaciones sin control ambiental de esta zona, la variabilidad estacional puede generar diferencias de comportamiento.
- Separadores y posición: la posición horizontal con separadores de material inadecuado (conductividad térmica alta, o con restos de polvo abrasivo) introduce riesgo de marcas y de enfriamiento diferencial en los puntos de contacto.
El protocolo viable es aquel que convierte estos cuatro parámetros en variables medidas y registradas, no en estimaciones del operario.
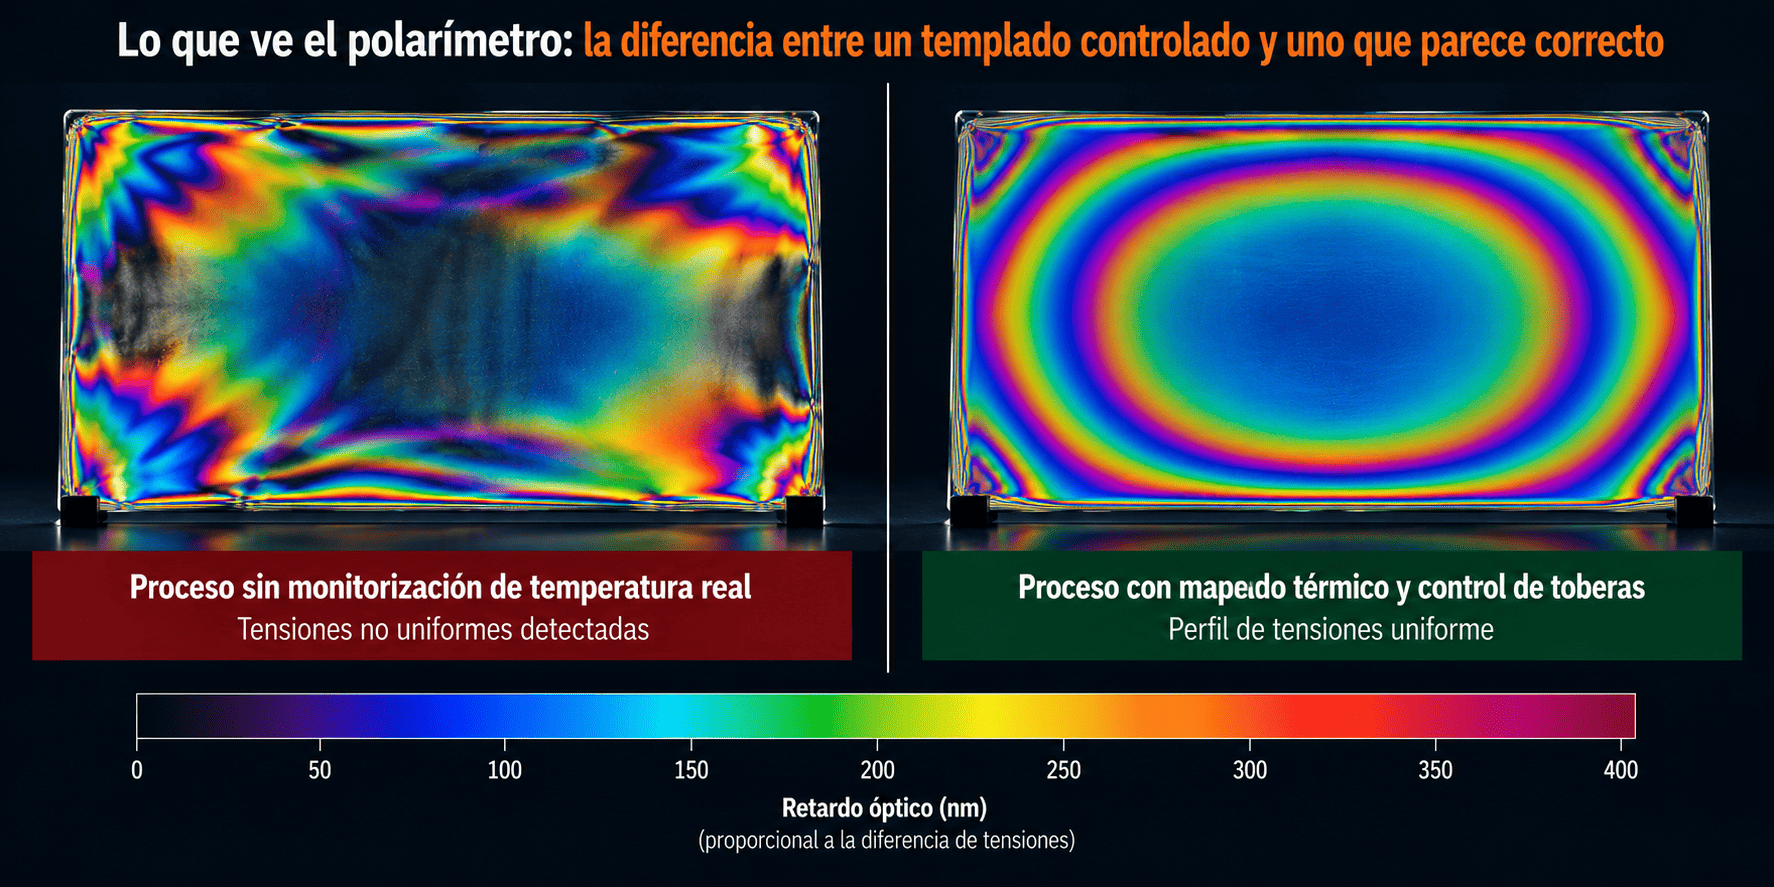
Sin registro, no hay trazabilidad. Sin trazabilidad, cualquier reclamación es una discusión sin datos.
El Heat Soak Test: qué hace, qué no hace, y por qué no es suficiente solo
El Heat Soak Test (HST de aquí en adelante), regulado en Europa por la norma EN 14179-1:2016, es el tratamiento térmico diseñado para provocar artificialmente la transformación de fase del NiS antes de que el vidrio entre en servicio.
Es una herramienta eficaz para el riesgo específico de inclusiones de NiS. Pero el HST tiene tres límites que conviene entender con precisión:
- NO ELIMINA el riesgo de rotura por tensiones no uniformes. Si el vidrio tiene un perfil de tensiones deficiente por un proceso de templado mal controlado, el HST NO LO CORRIGE NI LO DETECTA.
- Actúa sobre las inclusiones que van a transformar en el rango de temperatura del tratamiento. Las inclusiones con cinética de transformación más lenta no son necesariamente detectadas. La reducción del riesgo es estadísticamente significativa, no eliminatoria.
- NO PROTEGE contra la degradación por humedad durante el almacenamiento. Un vidrio que supera el HST correctamente y luego se almacena durante seis meses en condiciones de humedad no controlada puede llegar a obra con su superficie comprometida.
La conclusión correcta, con nivel de certeza calibrado: el HST conforme a EN 14179-1:2016 es la medida de mitigación de mayor impacto para el riesgo NiS, pero debe combinarse con control de proceso de templado y control de condiciones de almacenamiento para cubrir el espacio de riesgo completo.
Qué dice la normativa europea y qué deja abierto al criterio del fabricante
- La EN 12150-1:2015 define las propiedades y el método de ensayo del vidrio de seguridad templado térmicamente. Establece los requisitos de fragmentación (número de fragmentos en un área de 50×50 mm), pero no prescribe los parámetros de proceso de templado. El cómo se consiguen esas propiedades es responsabilidad del fabricante.
- La EN 14179-1:2016 define el procedimiento del HST y los criterios de conformidad del vidrio de seguridad templado térmicamente con tratamiento de calor.
- El Reglamento UE 305/2011 (Reglamento de Productos de Construcción) establece el marco de marcado CE, que para el vidrio templado exige la declaración de prestaciones conforme a los estándares de producto aplicables. El marcado CE no certifica la ausencia de riesgo de rotura espontánea — certifica que el producto ha sido fabricado y ensayado conforme a los requisitos declarados.
Lo que la normativa deja abierto:
- los criterios de control de proceso en la línea de templado
- los umbrales de decisión para el control ambiental durante el almacenamiento
- los requisitos de trazabilidad de parámetros de producción por pieza.
Todas estas son áreas donde el fabricante que genera y conserva esos datos tiene una posición diferente; en términos de gestión de reclamaciones, de auditorías de cliente y de capacidad de mejora continua, respecto al que no los tiene.
La normativa establece el mínimo. La diferencia entre un proceso que cumple y un proceso que entiende lo que produce está en los datos que generas más allá de ese mínimo.
Solicita una revisión técnica de tu protocolo de control de templado.
Preguntas frecuentes sobre tensión térmica en vidrio templado
¿Toda rotura de vidrio templado sin impacto visible es por tensión térmica o NiS?
No necesariamente. La rotura espontánea puede originarse en defectos superficiales preexistentes — rayaduras de corte, marcas de ventosa, daños de manipulación — que actúan como concentradores de tensión cuando el vidrio está bajo carga térmica o mecánica. El diagnóstico correcto requiere análisis del patrón de fragmentación y, cuando es posible, localización del origen de fractura. La morfología del origen — si se identifica una mariposa o «mirror hackle» — puede distinguir entre fractura iniciada desde inclusión interna y fractura iniciada desde defecto superficial.
¿El Heat Soak Test conforme a EN 14179-1:2016 elimina completamente el riesgo de rotura espontánea?
Reduce significativamente el riesgo asociado a inclusiones de NiS, pero no lo elimina en su totalidad: las inclusiones con cinética de transformación más lenta no son necesariamente detectadas durante el tratamiento. Además, el HST no actúa sobre el riesgo derivado de tensiones no uniformes por proceso de templado deficiente ni sobre la degradación superficial por humedad durante el almacenamiento. Las tres fuentes de riesgo requieren medidas de control independientes.
¿Qué parámetros de monitorización térmica en fabricación de vidrio son los mínimos para tener trazabilidad real del proceso de templado?
La práctica habitual del sector, para un nivel de trazabilidad operativamente útil, incluye: temperatura de consigna y temperatura real medida en zona de calentamiento (con mapa de distribución si el horno lo permite), temperatura superficial del vidrio a la salida del horno, presión de soplado por zona, tiempo real de permanencia en cada fase del ciclo, y temperatura superficial en el momento de apilamiento. El registro debe ser por pieza o por lote con identificación individual, no solo por turno o por día.
¿Cómo se relaciona la humedad de almacenamiento con la tensión térmica en vidrio una vez que el vidrio ya está templado?
La humedad no modifica las tensiones residuales internas del vidrio templado — esas se fijaron durante el enfriamiento. Lo que hace es degradar la capa superficial de compresión mediante corrosión iónica, reduciendo la resistencia efectiva del material frente a tensiones externas. Un vidrio almacenado durante meses en HR >65% sostenida puede llegar a servicio con una superficie cuya compresión real es inferior a la especificada, lo que aumenta la probabilidad de fractura por defecto superficial bajo carga térmica o mecánica.
¿Existe un umbral de gradiente térmico en servicio por debajo del cual el riesgo de rotura espontánea es despreciable?
No hay un umbral universal aplicable independientemente del estado de tensiones del vidrio. El riesgo de fractura por gradiente térmico en servicio es función combinada del gradiente aplicado y del estado de tensiones residuales de la pieza. Un vidrio con tensiones uniformes y sin degradación superficial puede tolerar gradientes térmicos considerables; un vidrio con tensiones heterogéneas o superficie degradada puede fracturar con gradientes que serían inocuos en una pieza correctamente procesada. El criterio correcto es controlar el estado del vidrio, no solo el gradiente de servicio.
¿Qué información debe contener la trazabilidad de producción de un lote de vidrio templado para ser útil en la gestión de una reclamación por rotura espontánea?
La información útil es: identificación del lote y de la pieza individual (o posición en lote), fecha y turno de producción, parámetros de proceso de templado registrados durante esa producción, resultado del control de fragmentación del lote, certificado de HST si aplica, y condiciones de almacenamiento desde producción hasta entrega. Sin esa cadena de datos, cualquier análisis de causa raíz de una reclamación es especulación.
📞 ¿Hablamos?
En Anukys te ayudamos a evaluar los parámetros críticos de tus procesos de templado, mejorar la trazabilidad térmica y estudiar soluciones de monitorización adaptadas a tu instalación.
Cuéntanos tu caso sin compromisoo llámanos: +34 657 274 067De la teoría a tu instalación
Monitorización de temperatura IoT
Registro automático 24/7, alertas antes de perder producto e informes listos para inspección, instalado y mantenido por nuestros ingenieros.
Ver la soluciónVer un caso real