La línea de producción lleva tres turnos produciendo unidades de vidrio laminado para una fachada de alto rendimiento. El intercalario PVB está dentro de la especificación. La autoclave ha completado el ciclo sin alarmas y el control visual de salida no detecta nada.
Todo normal.
Pese a ello; 48 horas después, el cliente llama. Y saltan las alarmas.
El empañamiento ha aparecido en el 12% de las unidades instaladas. No en el almacén. En obra. No durante el proceso, justamente después. Y ahora el problema no es técnico: es contractual, logístico y reputacional al mismo tiempo.
Este escenario no es una anomalía. Es el patrón más frecuente de reclamación en vidrio estructural laminado, precisamente porque el mecanismo que lo genera no es visible en el momento en que ocurre.
La pregunta que este artículo responde no es si tu proceso tiene este problema. La pregunta es si tienes los datos para saberlo antes de que el cliente te lo diga.
Relacionado: Monitorización de temperatura IoT
Qué es el empañamiento en vidrio laminado y por qué el control convencional llega tarde
El empañamiento en vidrio laminado estructural es la pérdida de transmitancia óptica localizada o difusa causada por la degradación de la interfaz entre el intercalario polimérico y el sustrato vítreo, inducida por la migración de humedad hacia la zona de adhesión, conforme a los criterios de durabilidad establecidos en la ISO 12543-4:2021.
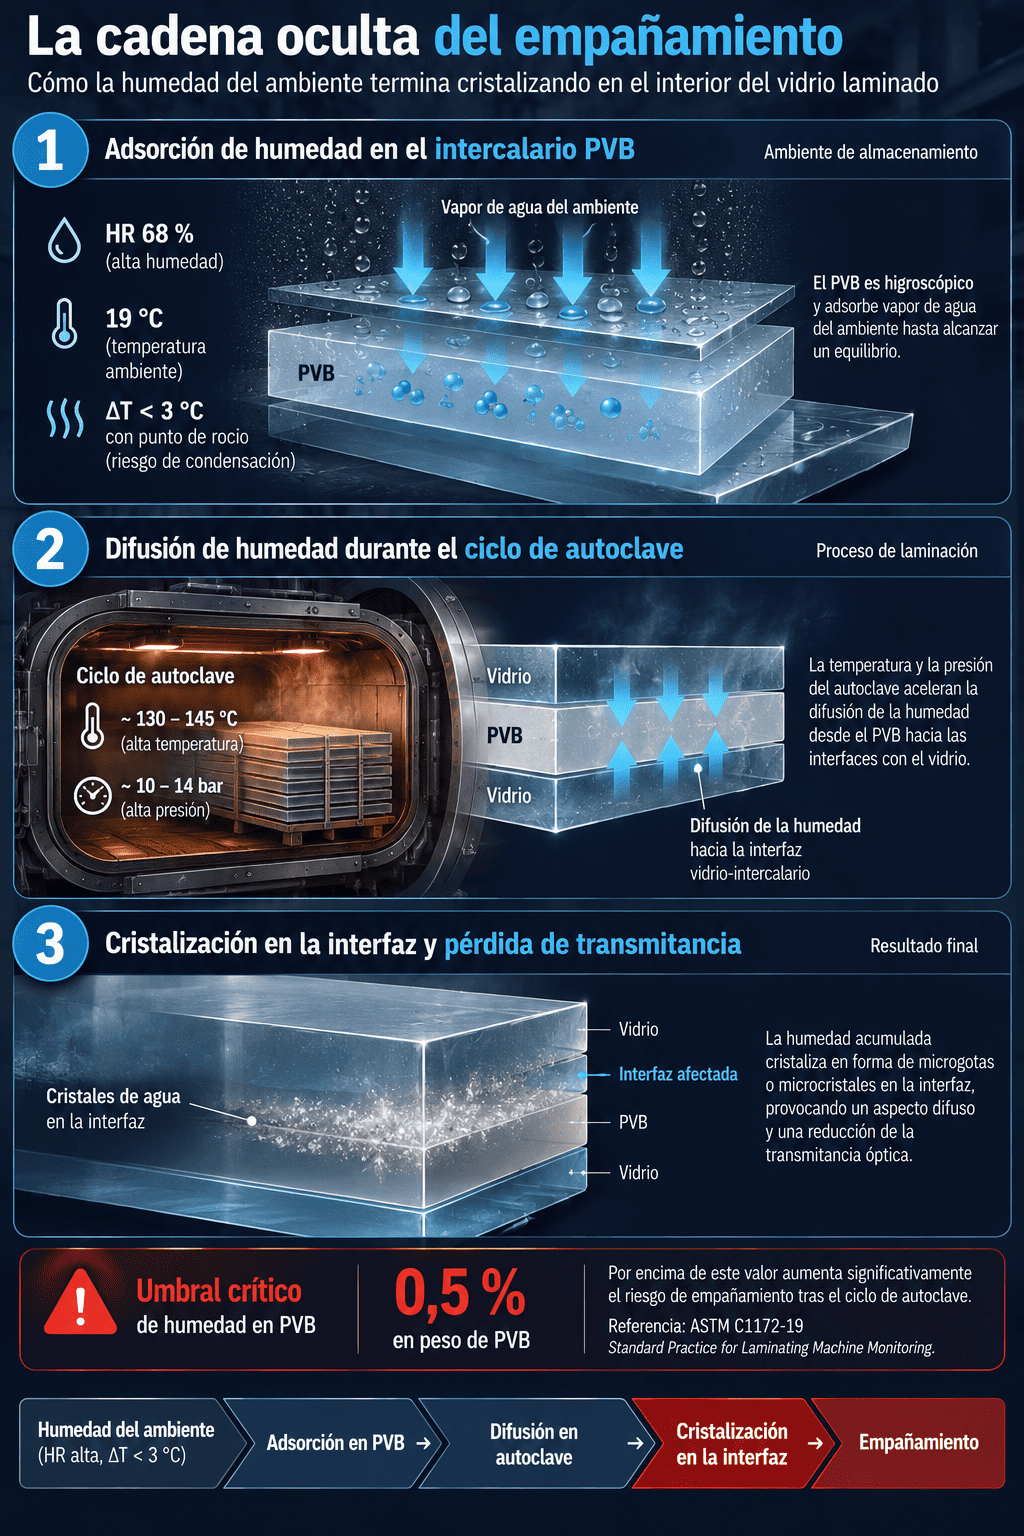
El mecanismo opera en tres fases:
1. adsorción superficial de vapor de agua en el intercalario durante la exposición ambiental previa al laminado
2. difusión hacia la interfaz durante el ciclo de autoclave si la humedad inicial supera el umbral crítico
3. cristalización o separación de fase en la zona de contacto una vez que el conjunto está sellado.
Según el manual técnico de Kuraray para Trosifol PVB, el contenido de humedad del intercalario no debe superar el 0,5% en peso antes del laminado para garantizar la adhesión dentro de especificación (ASTM C1172-19). Por encima de ese umbral, la probabilidad de deslaminación visible aumenta de forma no lineal con la temperatura de autoclave.
El problema estructural del control convencional es de resolución temporal, no de intención. Un mal ajuste de los tiempos de muestreo puede obviar la exposición repetida a picos de HR, incluso ni generar alarmas. Y el intercalario que absorbió la HR entrará en la autoclave con una carga de humedad que el proceso YA NO PUEDE ELIMINAR COMPLETAMENTE.
Qué condiciones ambientales generan el riesgo real de empañamiento antes del laminado
El riesgo no lo genera un valor puntual de HR, sino una combinación de exposición acumulada, temperatura de la lámina y velocidad de cambio ambiental que ningún umbral estático puede capturar.
El mecanismo de adsorción en PVB sigue una cinética que depende de tres variables simultáneas:
- la humedad relativa (HR) del ambiente
- la temperatura superficial del intercalario (que determina la presión de vapor en la interfaz)
- el tiempo de exposición
La norma ISO 12543-4:2021 establece criterios de durabilidad para el conjunto laminado, pero no prescribe un protocolo de control ambiental previo al laminado con resolución temporal suficiente para capturar eventos transitorios. La práctica habitual del sector recomienda mantener las salas de corte y ensamblaje por debajo del 25% HR para intercalarios SGP (Kuraray SentryGlas Processing Guidelines) y por debajo de condiciones que generan condensación superficial en el vidrio, con un margen de seguridad de delta T entre la temperatura superficial del vidrio y el punto de rocío del ambiente superior a 3 °C (ASHRAE Handbook of Fundamentals, Cap. 1).
Lo que la práctica habitual no captura es la interacción entre estas variables a lo largo del tiempo. Un ambiente que oscila entre 45% y 65% HR durante un turno de ocho horas puede tener una HR promedio del 55% — dentro del rango de alerta, pero no de alarma — mientras el intercalario ha acumulado una carga de humedad equivalente a una exposición sostenida a 65% HR durante cuatro horas.
Cómo los algoritmos de predicción de humedad en vidrio cambian la lógica del control
Los modelos de Machine Learning aplicados a la predicción de empañamiento no sustituyen los sensores; los reinterpretan. Un modelo predictivo responde a lo que el conjunto de lecturas anteriores implica sobre el estado del intercalario en el momento presente.
La arquitectura técnica de estos sistemas opera en tres capas:
1. Adquisición de datos de alta resolución: sensores IoT distribuidos con intervalos de muestreo de 1-5 minutos en zonas críticas como el almacén de intercalarios, sala de corte, mesa de ensamblaje y entrada de autoclave.
2. Modelado predictivo: los modelos con mejor rendimiento documentado en aplicaciones de predicción de absorción de humedad en polímeros industriales son los de tipo LSTM (Long Short-Term Memory), una arquitectura de red neuronal diseñada para capturar dependencias temporales en series de datos. Estos modelos logran una precisión que los modelos de regresión lineal no alcanzan porque la relación entre exposición y adsorción no es lineal.
3. Integración operativa: el output del modelo no es un dato técnico para el departamento de calidad, es una señal de decisión para el operario de línea. Los sistemas bien implementados generan tres tipos de alerta:
- Alerta preventiva: el perfil ambiental de las últimas horas sugiere riesgo elevado – revisar condiciones antes de continuar.
- Alerta de retención: el modelo estima que el intercalario en mesa supera el umbral de humedad — no proceder al laminado sin verificación adicional.
- Alerta de trazabilidad: registrar el lote con flag de riesgo para seguimiento post-instalación.
¿Tu sala de ensamblaje tiene los datos históricos necesarios para entrenar un modelo predictivo?
¿Qué diferencia un modelo de predicción de empañamiento de un sistema de monitorización con alertas de umbral?
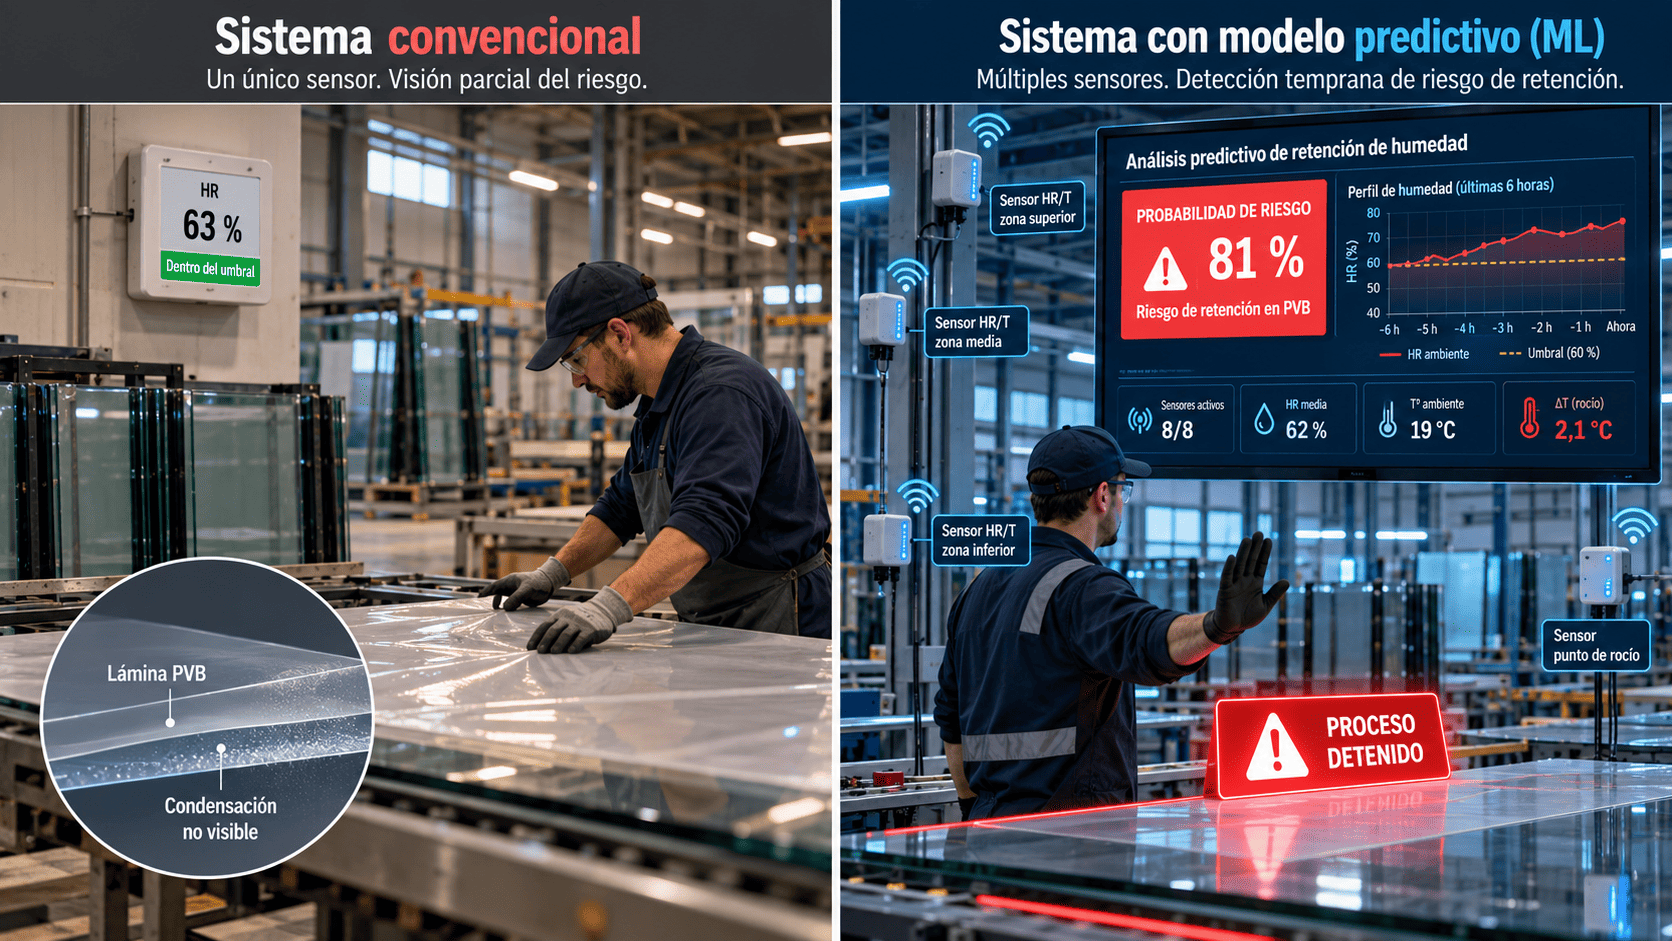
La diferencia no es de sofisticación tecnológica — es de qué pregunta responde cada sistema.
| Aspecto | Sistema de monitorización con alertas de umbral | Modelo predictivo de empañamiento |
|---|---|---|
| Pregunta que responde | ¿Está la HR actual por encima del límite establecido? | ¿Cuál es el estado estimado del intercalario ahora mismo, considerando todo lo ocurrido durante las últimas horas? |
| Tipo de respuesta | Binaria y puntual. | Continua y contextual. |
| Variable analizada | Valor instantáneo de la humedad relativa (HR). | Estado estimado del intercalario a partir de las condiciones ambientales y la historia temporal de exposición. |
| Ejemplo de decisión | Si la HR es 64% y el umbral es 65%, no se genera una alerta. | Puede generarse una alerta con una HR actual del 58% si el intercalario ha permanecido durante seis horas en condiciones variables entre 55% y 68%. |
| Lógica de funcionamiento | La alerta depende exclusivamente de si el valor actual supera o no un límite previamente establecido. | La predicción considera la acumulación de exposición y la evolución temporal de las condiciones ambientales. |
| Dependencia de la historia temporal | No considera directamente lo ocurrido antes de la medición actual. | Considera el historial reciente y el efecto acumulado de la exposición ambiental. |
| Comportamiento cuando el umbral es adecuado | El sistema funciona correctamente para detectar la superación del límite definido. | El modelo puede estimar el riesgo incluso cuando el valor instantáneo se encuentra por debajo de un límite convencional. |
| Limitación principal | Si el umbral es una aproximación conservadora de un fenómeno dependiente del tiempo, pueden generarse falsos negativos de forma sistemática. | Depende directamente de la calidad de los datos, del entrenamiento y de la actualización continua del modelo. |
| Falsos positivos | Pueden producirse cuando las condiciones son marginalmente superiores al límite, provocando interrupciones innecesarias de la producción. | Un modelo correctamente calibrado puede reducir este tipo de error al incorporar el contexto temporal. |
| Falsos negativos | Pueden producirse cuando las condiciones son marginalmente inferiores al umbral, aunque la exposición acumulada sea suficientemente elevada para provocar empañamiento post-instalación. | Un modelo correctamente entrenado puede detectar situaciones de riesgo acumulado que no son visibles mediante una medición puntual. |
| Ventaja operativa principal | Simplicidad, transparencia y facilidad para verificar la lógica de decisión. | Mayor capacidad para representar fenómenos dinámicos y dependientes de la exposición acumulada. |
| Nuevo riesgo introducido | Se concentra principalmente en una definición incorrecta o insuficiente del umbral. | Riesgo adicional de confiar en predicciones generadas por un modelo mal entrenado, con datos insuficientes o desactualizados. |
| Riesgo crítico | Un umbral incorrecto puede producir decisiones deficientes, pero su lógica permanece explícita y fácilmente verificable. | Un modelo de ML mal entrenado puede generar una falsa sensación de control sofisticado mientras produce predicciones incorrectas con alta confianza aparente. |
| Datos con resolución temporal insuficiente | No afecta directamente a la lógica del umbral instantáneo, aunque puede limitar el análisis posterior. | Puede impedir que el modelo aprenda correctamente la dinámica temporal del fenómeno. |
| Cambios en el proceso productivo | Puede requerir la revisión manual del valor del umbral. | Si los cambios no se reflejan en el reentrenamiento, el modelo puede perder capacidad predictiva. |
| Deriva del sensor | Puede provocar mediciones incorrectas y activar o impedir alertas de manera errónea. | Puede corromper los datos de entrada y degradar silenciosamente las predicciones del modelo. |
| Deriva del modelo | No aplica como concepto de aprendizaje automático, aunque el umbral puede perder validez frente a cambios en el proceso. | Debe detectarse explícitamente para evitar que el modelo continúe operando fuera de las condiciones para las que fue entrenado. |
| Requisito para una operación robusta | Revisión periódica de los umbrales y verificación de la calibración de los sensores. | Detección de deriva del modelo, supervisión de la calidad de los datos, detección de deriva de sensores y protocolos de reentrenamiento periódico. |
| Conclusión operativa | Resulta adecuado para fenómenos donde un valor puntual representa suficientemente bien el estado del proceso. | Resulta más adecuado para fenómenos dinámicos donde el riesgo depende de la exposición acumulada y de la evolución temporal de las variables. |
En resumen y dicho de forma sencilla: un sistema de umbral responde al valor actual de una variable; un modelo predictivo intenta estimar el estado real del fenómeno a partir de la evolución temporal de múltiples condiciones.
Tres consecuencias operativas de introducir la predicción de empañamiento mediante Machine Learning
Un sistema predictivo bien implementado no solo cambia el control de calidad: también modifica cómo se toman y documentan las decisiones en producción. Antes de ponerlo en marcha, conviene anticipar tres consecuencias.
Estas consecuencias no invalidan la tecnología. Determinan si su adopción reduce riesgos o introduce otros nuevos. La decisión de implantarla debe acompañarse de formación, trazabilidad y un protocolo de funcionamiento alternativo.
Qué condiciones de implementación determinan si el sistema funciona en tu planta
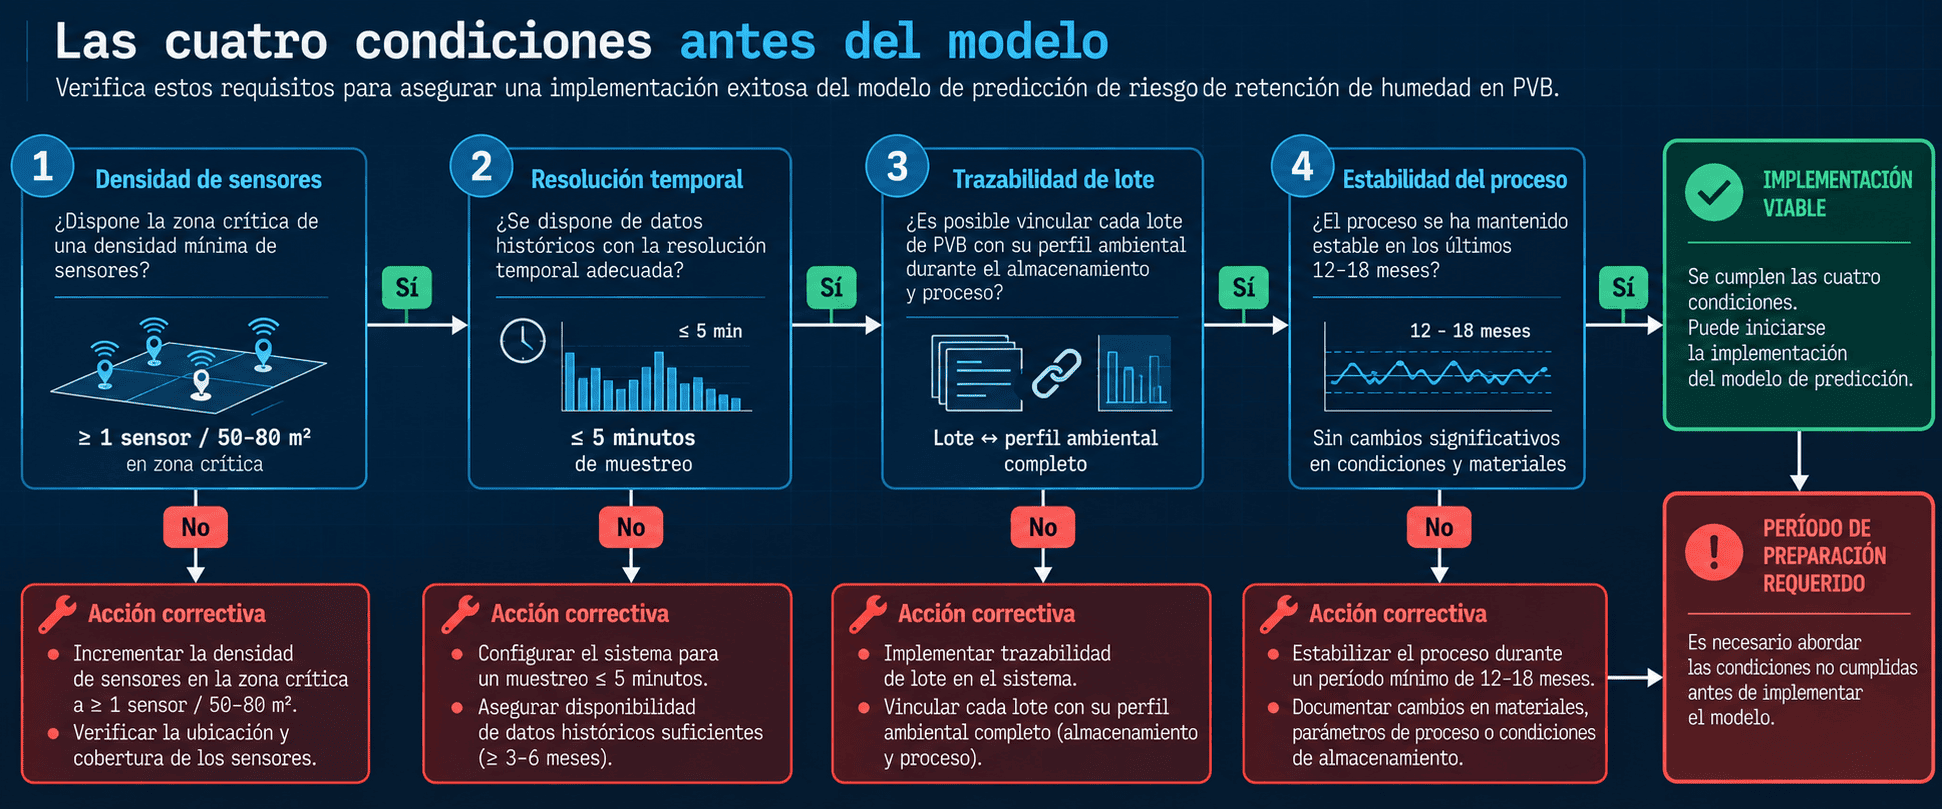
La pregunta que los especialistas de producción deben hacerse antes de evaluar cualquier solución de ML para predicción de empañamiento no es ¿funciona esta tecnología?. La pregunta es ¿tengo las condiciones correctas?
Pero cómo saber si son correctas o no. Te doy 4 variantes:
1. Densidad de sensores: un único sensor de referencia no captura la heterogeneidad del medio de análisis. La práctica habitual en implementaciones documentadas sugiere un mínimo de un sensor por cada 50-80 m² de zona crítica, con sensores adicionales en puntos de alta variabilidad (puertas, zonas de carga, proximidad a sistemas de climatización).
2. Resolución temporal de los datos históricos: el modelo necesita datos históricos con resolución de 1-5 minutos para aprender los patrones de exposición transitoria. Si tu sistema actual registra cada 15-30 minutos, los datos históricos disponibles no son suficientes para entrenar un modelo que capture eventos transitorios.
3. Trazabilidad de lote: el modelo necesita poder vincular el perfil ambiental de un período específico con el resultado de calidad de las unidades producidas en ese período. Si tu sistema de trazabilidad no permite reconstruir qué lotes de intercalario estuvieron en qué zona durante qué ventana temporal, el entrenamiento supervisado del modelo no es posible. La integración con el sistema de gestión de producción (ERP/MES) es un prerequisito, no una mejora opcional.
4. Estabilidad del proceso: los modelos de ML aprenden patrones de un proceso estable. Si tu proceso productivo ha tenido cambios significativos en los últimos 12-18 meses (nuevos proveedores de intercalario, cambios en el ciclo de autoclave, modificaciones en la climatización de la planta), los datos históricos anteriores a esos cambios tienen valor limitado para el entrenamiento.
¿Cumples las cuatro condiciones?
Antes de entrenar un modelo predictivo de empañamiento, responde Sí o No a estas 12 comprobaciones usando los registros reales de tu planta.
Checklist de preparación de datos: 12 comprobaciones
1. Densidad de sensores
- ¿Cada zona crítica (almacén de intercalarios, sala de corte, mesa de ensamblaje y entrada de autoclave) tiene su propio sensor de humedad relativa y temperatura?
- ¿Hay al menos un sensor por cada 50-80 m² de zona crítica?
- ¿Hay sensores adicionales en puertas, zonas de carga y proximidad a la climatización?
2. Resolución temporal
- ¿Los sensores registran con intervalos de 1 a 5 minutos?
- ¿El histórico conserva esa resolución, sin promedios de 15-30 minutos?
- ¿Dispones de entre 6 y 12 meses de datos a esa resolución que cubran distintas estaciones y turnos?
3. Trazabilidad de lote
- ¿Puedes reconstruir qué lote de intercalario estuvo en cada zona y ventana temporal?
- ¿Puedes vincular el perfil ambiental de cada período con el resultado de calidad de las unidades producidas?
- ¿Los registros ambientales y de lote se pueden cruzar mediante el ERP o MES?
4. Estabilidad del proceso durante los últimos 12-18 meses
- ¿No has cambiado de proveedor de intercalario?
- ¿No has modificado el ciclo de autoclave?
- ¿No has modificado la climatización de la planta?
Cómo interpretar el resultado
Señales de alerta: si solo conservas promedios de 15-30 minutos, el histórico útil para capturar eventos transitorios comenzará con la nueva resolución de registro. Sin trazabilidad de lote, no podrás realizar el entrenamiento supervisado planteado. Y si el proceso ha cambiado, los datos anteriores pueden tener una utilidad limitada.
Siguiente paso: anota cuántos «No» aparecen en cada bloque y solicita una evaluación de madurez de datos de tu planta con ese resultado.
Ah!!! Otra cosa antes de acabar. Recuerda que los datos de tus sensores actuales ya contienen patrones. La cuestión es si tienes el sistema para leerlos antes de que el cliente los lea por ti.
Preguntas frecuentes
¿Qué volumen de datos históricos se necesita para entrenar un modelo de predicción de empañamiento en vidrio laminado?
No existe un umbral universal establecido en la literatura técnica, pero la práctica habitual en modelos LSTM para series temporales industriales sugiere un mínimo de 6-12 meses de datos con resolución de 1-5 minutos para capturar la variabilidad estacional y los patrones de turno. Si los datos históricos disponibles tienen resolución de 15-30 minutos, el período de entrenamiento útil debe comenzar con la nueva infraestructura de sensores, lo que implica un período de acumulación antes de que el modelo sea operativo.
¿Los algoritmos de predicción de humedad en vidrio son compatibles con los sistemas SCADA existentes en planta?
La compatibilidad depende de la arquitectura del SCADA y del protocolo de comunicación de los sensores. Los sistemas SCADA modernos con soporte para OPC-UA o MQTT pueden integrarse con plataformas de ML mediante APIs estándar. Los sistemas más antiguos con protocolos propietarios requieren una capa de middleware. La evaluación de compatibilidad debe realizarse antes de la selección de la plataforma de ML, no después.
¿Qué normativa de la UE regula el uso de sistemas de IA en el control de calidad de vidrio estructural?
El Reglamento UE 305/2011 (CPR) establece los requisitos de prestaciones para productos de construcción, incluyendo el vidrio estructural, pero no prescribe los métodos de control de proceso. El AI Act de la UE (Reglamento UE 2024/1689), en vigor desde agosto de 2024, clasifica los sistemas de IA según su nivel de riesgo; los sistemas de control de calidad en producción industrial no están clasificados como de alto riesgo en la categoría de productos de construcción, aunque la interpretación específica debe verificarse con asesoría legal actualizada.
¿Cómo se valida que un modelo de predicción de empañamiento está funcionando correctamente una vez en producción?
La validación continua requiere tres mecanismos: monitorización de la tasa de falsos negativos (unidades que el modelo clasificó como sin riesgo y que desarrollaron empañamiento), detección de deriva del modelo mediante comparación periódica entre las predicciones y los resultados reales, y reentrenamiento programado cuando la deriva supera un umbral definido. La frecuencia de reentrenamiento depende de la estabilidad del proceso; en plantas con alta variabilidad estacional, un ciclo trimestral es la práctica habitual.
¿Qué diferencia hay entre usar sensores IoT con alertas de umbral y un sistema de ML para predicción de empañamiento en vidrio?
Un sistema de umbral fijo responde al valor puntual del sensor en el momento de la lectura. Un modelo de ML responde al estado estimado del intercalario dado el perfil histórico de exposición de las últimas horas. La diferencia operativa es que el modelo puede generar alertas con valores de HR dentro del rango aceptable si la exposición acumulada supera el umbral crítico, y puede no generar alertas con valores marginalmente superiores al límite si la exposición previa ha sido baja. Esto reduce los falsos positivos y los falsos negativos, pero introduce el riesgo de confiar en un modelo mal calibrado.
📞 ¿Hablamos?
En Anukys te ayudamos a evaluar la monitorización ambiental de tu proceso de vidrio laminado y estudiar soluciones de análisis predictivo adaptadas a tu instalación. Cuéntanos tu caso y analizamos contigo las opciones.
Cuéntanos tu caso sin compromisoo llámanos: +34 657 274 067De la teoría a tu instalación
Monitorización de temperatura IoT
Registro automático 24/7, alertas antes de perder producto e informes listos para inspección, instalado y mantenido por nuestros ingenieros.
Ver la solución