La capa Low-E. No hay una fisura visible ni hay un cambio de color dramático en la línea de producción.
Lo que ocurre es más dramático y, por eso, más caro: una secuencia electroquímica que destruye las capas funcionales nanométricas desde dentro, mientras el vidrio sigue pasando los controles visuales.
¿Lo peor? El vidrio sale al cliente con un certificado de calidad que ya no describe el producto real.
Para un especialista de producción o calidad, eso es el peor escenario posible: el defecto que no se detecta en planta pero que el cliente sí ve seis meses después de la instalación:
- en forma de pérdida de rendimiento térmico,
- de reflexión irregular o,
- de deslaminación prematura.
Este artículo descompone el mecanismo de la corrosión en recubrimientos magnetrónicos Low-E, establece los umbrales operativos con base en normativa EN e ISO, y señala los puntos exactos del proceso donde el control ambiental marca la diferencia entre producto conforme y reclamación.
Relacionado: Monitorización de temperatura IoT
¿Qué es la corrosión en capas Low-E y por qué no funciona como la corrosión metálica convencional?
La corrosión de recubrimientos Low-E depositados por pulverización catódica (proceso magnetrónico) es la degradación electroquímica y química de las capas funcionales (típicamente plata (Ag) de 8-15 nm de espesor) por acción de humedad, oxígeno y contaminantes atmosféricos, conforme a los criterios de durabilidad de EN 1096-4:2018 y EN 1096-1:2012.
El mecanismo destruye selectivamente las capas de plata a través de reacciones de sulfuración (Ag + H₂S → Ag₂S) y cloración (Ag + Cl⁻ → AgCl), con inicio documentado por encima del 60-65% HR sostenida (Glass for Europe, Technical Bulletin) y aceleración exponencial en presencia de condensación superficial. El resultado es pérdida de transmitancia luminosa, incremento de emisividad y, en estadios avanzados, deslaminación visible.
El dato que reencuadra el problema: la corrosión de plata en capas magnetrónicas NO REQUIERE AGUA LÍQUIDA. Comienza con vapor de agua adsorbido en la superficie del recubrimiento. El umbral de riesgo no es la condensación visible —que ya es un estadío tardío— sino la humedad relativa sostenida por encima del 60-65% HR en almacenamiento o en sala de procesado.
Esto lo diferencia cualitativamente de la corrosión del acero o del aluminio, donde el óxido forma una capa protectora pasivante. En las capas de plata nanométricas, no existe mecanismo de pasivación equivalente: la reacción es progresiva e irreversible una vez iniciada.
¿Cómo se degrada una capa Low-E? La secuencia electroquímica en cuatro etapas
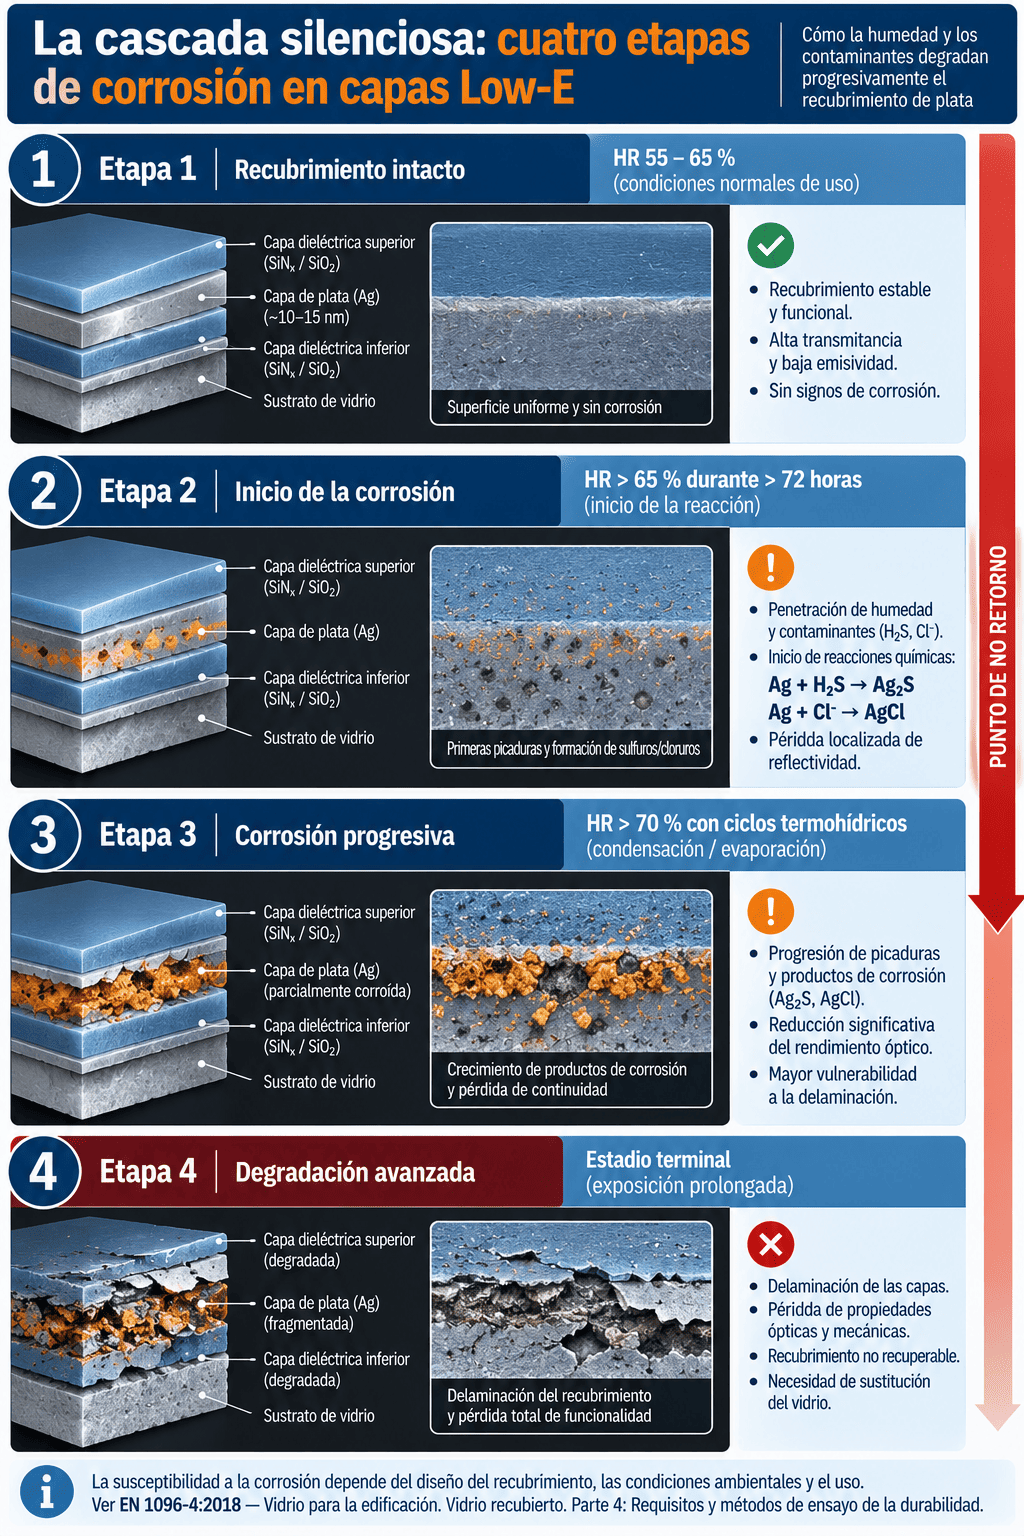
El mecanismo no es un evento único. Es una cascada que puede detenerse en las primeras dos etapas si se interviene correctamente, pero que se vuelve irreversible a partir de la tercera.
Etapa 1 — Adsorción de humedad en la interfaz capa/aire (HR 55-65%)
A partir del 55% HR, las moléculas de agua comienzan a adsorberse en los defectos de la red cristalina de la capa de plata —bordes de grano, microporos, zonas de estrés de la deposición magnetrónica— y en las capas dieléctricas adyacentes (típicamente óxido de zinc, ZnO, o nitruro de silicio, Si₃N₄). En este estadio no hay reacción química apreciable. La capa parece intacta. Un control visual no detecta nada.
La trampa está en que este estadío crea las condiciones para el siguiente: la película de agua adsorbida actúa como electrolito que facilita la movilidad iónica necesaria para la corrosión galvánica.
Etapa 2 — Inicio de reacción química (HR >65%, exposición sostenida >72 horas)
Con humedad relativa por encima del 65% HR y exposición sostenida, los contaminantes presentes en el ambiente como el sulfuro de hidrógeno (H₂S), dióxido de azufre (SO₂) o cloruros, se disuelven en la película de agua adsorbida y reaccionan con la plata.
Ag + H₂S → Ag₂S (sulfuro de plata, opaco, no conductor)
Ag + Cl⁻ → AgCl (cloruro de plata, soluble en presencia de amoníaco, insoluble en agua)
El resultado es la formación de compuestos de plata que no son conductores ni funcionales como la capa Low-E. La emisividad comienza a aumentar —invisible al ojo— y la transmitancia luminosa empieza a caer por debajo de los valores certificados:
Etapa 3 — Propagación por delaminación interfacial (HR >70%, con ciclos termohídricos)
Los productos de corrosión (Ag₂S, AgCl) ocupan un volumen mayor que la plata original. Esto genera estrés mecánico en la interfaz Ag/dieléctrico que provoca delaminación localizada. Los ciclos de temperatura y humedad aceleran esta fase porque los coeficientes de expansión térmica de la plata y los dieléctricos son distintos.
En este punto, la degradación ya es visible bajo luz rasante o en inspección con luz polarizada. El producto no cumple los criterios de durabilidad de EN 1096-4:2018, Cláusula 5 (resistencia a la niebla ácida, resistencia a la humedad, resistencia al sulfuro).
Etapa 4 — Fallo macroscópico (iridiscencia, picaduras, pérdida de hermeticidad en UVA)
La delaminación se propaga a lo largo de los bordes, donde el recubrimiento no está protegido por el sellado del UVA. Las picaduras de corrosión son visibles a simple vista. El vidrio falla en los ensayos de EN 1096-4:2018 y, si ya está instalado en una unidad de vidrio aislante (UVA), compromete el gas de relleno y la integridad del sellado.
En este estadío, no hay reparación posible.
COSTE = PRODUCTO + INSTALACIÓN + RECLAMACIÓN + REPUTACIÓN
La secuencia describe cuatro etapas donde solo las dos primeras son reversibles. ¿Sabes en qué etapa está el producto que salió al almacén hace diez días?
5 umbrales a vigilar para evitar la corrosión en recubrimientos magnetrónicos Low-E
Cuando el vidrio sale de la línea con certificado, el daño ya puede estar en marcha. Por eso conviene fijar límites operativos en almacén y procesado, no limitarse a los ensayos de laboratorio.
Esta tabla reúne los valores de referencia y los indicadores operativos que conviene comprobar en planta:
| Variable | Umbral | Qué indica | Referencia citada |
|---|---|---|---|
| HR | ≥ 55 % | Inicio de adsorción de humedad | Glass for Europe |
| HR sostenida + tiempo | > 65 % y > 72 h | Riesgo de reacción con sulfuros y cloruros | Glass for Europe |
| HR + ciclos termohídricos | > 70 % | Riesgo de delaminación irreversible | EN 1096-4:2018 |
| ΔT superficie − punto de rocío | < 3 °C | Margen de seguridad insuficiente frente a condensación | ASHRAE Handbook of Fundamentals, cap. 1 |
| Exposición acumulada por lote | > 60 % HR | Indicador de gestión del riesgo | Criterio operativo |
| PVB | < 0,5 % en peso | Humedad antes del procesado | ASTM C1172-19 |
| SGP | HR sala < 25 % | Condición de sala | Kuraray SentryGlas |
| Registro | ≤ 5 min | Intervalo de registro | Criterio operativo |
Importante: EN 1096-4:2018 evalúa la durabilidad del recubrimiento mediante ensayos de laboratorio, pero no garantiza su estado después del almacenamiento. Los umbrales de seguimiento en planta deben contrastarse con las especificaciones del fabricante y el protocolo interno de calidad.
¿Tu registro ambiental cubre estos umbrales? Puedes solicitar a Anukys una evaluación de las condiciones de monitorización de tu instalación.
¿Qué factores aceleran la corrosión magnetrónica más allá de la humedad relativa?
La humedad relativa es la variable dominante y la más clásica, pero no opera sola. Hay cuatro factores que modifican la cinética de degradación y que determinan por qué dos líneas con el mismo porcentaje de HR pueden generar tasas de rechazo muy diferentes.
1. Contaminación atmosférica
Es un catalizador invisible, en entorno de producción incluyen: adhesivos y sellantes que contienen azufre, carretillas elevadoras de combustión interna, embalajes de cartón kraft (que pueden emitir H₂S por degradación de la lignina) y, en entornos costeros o industriales, SO₂ ambiental.
Esto explica por qué los productos almacenados en embalaje hermético con intercalador de absorción química presentan tasas de corrosión significativamente menores incluso con HR elevada: se elimina el co-reactante, no solo el agua.
2. Temperatura
Es el acelerador de la cinética, pues afecta a la corrosión de plata en dos sentidos.
A mayor temperatura con HR constante, la energía de activación de las reacciones electroquímicas se reduce y la cinética se acelera (relación de Arrhenius).
Los ciclos térmicos de día/noche en un almacén sin climatización, generan variaciones de HR que pueden cruzar repetidamente el umbral de 60-65% y acumular daño que ninguna medición puntual captura.
Un ciclo térmico diario de 10°C en un almacén con temperatura media de 20°C puede generar oscilaciones de ±10-15% HR sin ninguna fuente de humedad adicional, solo por el efecto de la temperatura sobre la capacidad de retención de vapor del aire.
3. Tiempo de exposición
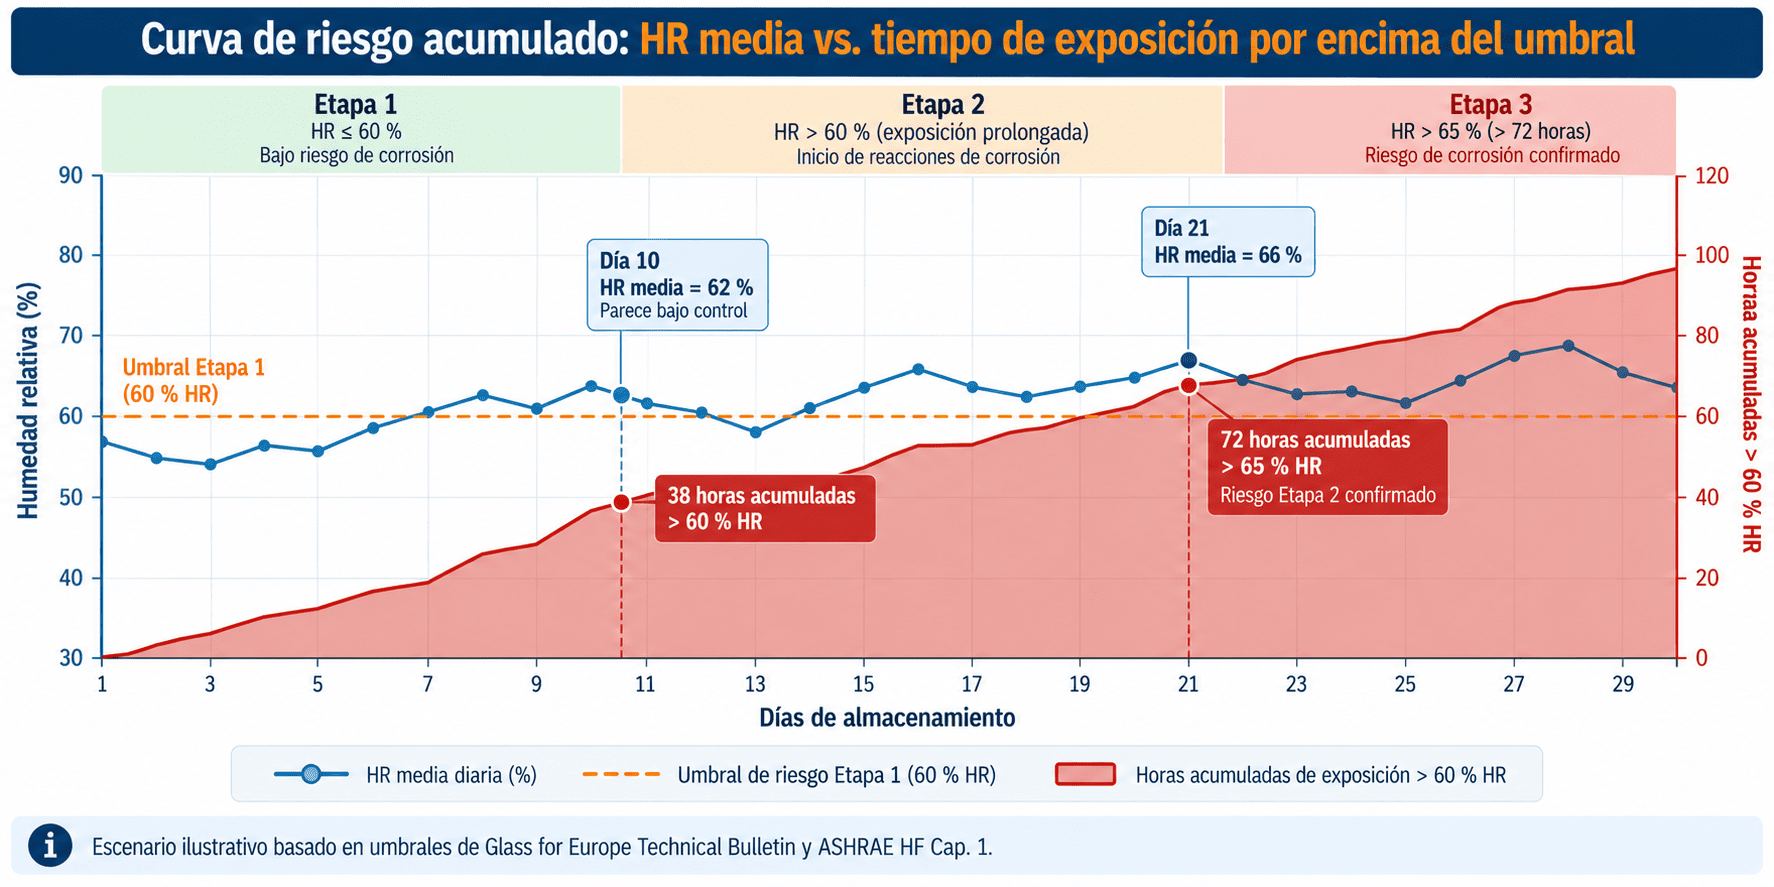
El tiempo de almacenamiento entre el corte/procesado y la laminación o el sellado en UVA es crítico y muchas veces es una variable que los KPIs de producción ignoran. Un recubrimiento Low-E expuesto al ambiente durante más de 72 horas con HR >65% acumula daño en la Etapa 2.
La práctica del sector de mantener stock intermedio de vidrio cortado sin protección ambiental durante días o semanas es, desde el punto de vista del mecanismo, una decisión de asumir degradación acumulada no medida.
4. Calidad del recubrimiento y arquitectura de capas
No todos los recubrimientos Low-E son igualmente vulnerables. Los sistemas de triple plata con capas dieléctricas de barrera (Si₃N₄ de alta densidad) son significativamente más resistentes que los sistemas de plata simple con ZnO como dieléctrico principal. La densidad de la capa dieléctrica determina la permeabilidad al vapor de agua y, por tanto, la velocidad de acceso de humedad a la capa de plata.
¿Qué diferencia el control reactivo del control predictivo en la protección de capas Low-E?
Esta es la pregunta que separa los protocolos que gestionan reclamaciones de los que las previenen.
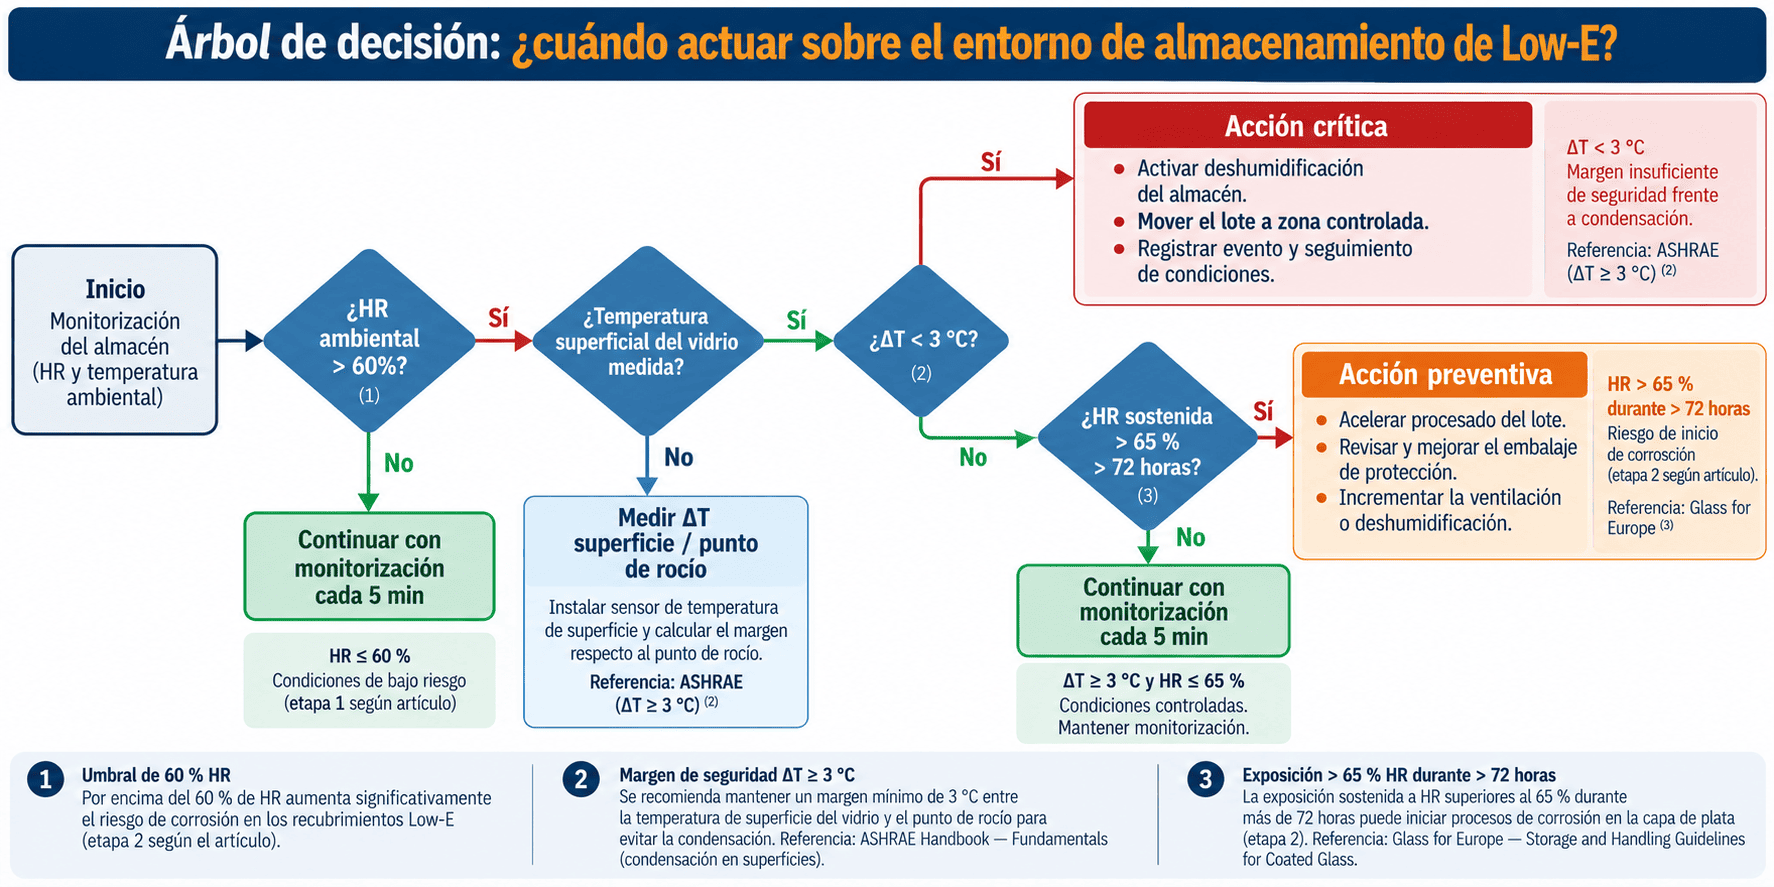
El modelo reactivo: medir HR ambiental y actuar si supera el umbral
La práctica habitual en muchas plantas consiste en instalar sensores de temperatura y humedad en almacenes y salas de procesado, definir una alarma a 65% HR y actuar , activando deshumidificación o moviendo el producto cuando la alarma se dispara.
El problema de este modelo es estructural: la alarma se dispara cuando el umbral ya se ha superado.
Te planteo un escenario realista… y es cuando se abren las puertas de tu almacén en esos días súper lluviosos…si el sensor tiene un intervalo de muestreo de 15 minutos y la HR sube de 58% a 68% en 8 minutos, el producto ha estado expuesto al rango de riesgo durante el tiempo suficiente como para iniciar la Etapa 1 antes de que ningún sistema haya actuado.
Además, el modelo reactivo mide HR ambiental pero no controla el parámetro que determina el riesgo de condensación superficial: el diferencial entre la temperatura de la superficie del vidrio y el punto de rocío del aire.
Un vidrio almacenado a 15°C en un ambiente a 20°C con 70% HR tiene una temperatura superficial por debajo del punto de rocío, lo que significa condensación activa —Etapa 2, inmediata— aunque el sensor de HR ambiental no cruce ningún umbral de alarma configurado para la temperatura del aire.
El modelo predictivo: control de punto de rocío con diferencial de temperatura
El modelo técnicamente correcto mide simultáneamente:
- HR y temperatura del aire en múltiples puntos (no solo un sensor central)
- Temperatura superficial del vidrio (o temperatura de la masa de producto)
- Punto de rocío calculado en tiempo real
- Diferencial ΔT entre superficie y punto de rocío
El umbral operativo de seguridad, conforme con los criterios generales de prevención de condensación superficial (ASHRAE Handbook of Fundamentals, Cap. 1), es:
ΔT superficiepunto de rocío3°C
Por debajo de este margen, el riesgo de condensación es activo independientemente de la HR ambiental medida.
Este modelo permite:
- Anticipar el riesgo antes de que ocurra la condensación
- Activar deshumidificación o calefacción de manera proporcional (controladores PID), no en modo on/off que genera oscilaciones
- Registrar el historial de exposición de cada lote con trazabilidad suficiente para auditorías según EN 1096-4:2018
La diferencia entre ambos modelos no es de tecnología —los sensores son comparables en coste— sino de la lógica de control y de qué se mide: HR ambiental (modelo reactivo) versus ΔT superficie/punto de rocío (modelo predictivo).
¿Qué establece la normativa EN 1096-4:2018 para la durabilidad de recubrimientos y qué implica operativamente?
EN 1096-4:2018 (Vidrio para la construcción — Vidrio con recubrimiento — Parte 4: Norma de producto) define los ensayos acelerados de durabilidad que un recubrimiento Low-E debe superar para ser comercializado en la UE como vidrio con recubrimiento Clase C (recubrimiento protegido, dentro de UVA) o Clase A/B (recubrimiento expuesto).
Los ensayos relevantes para la corrosión por humedad son:
| Ensayo | Condiciones | Criterio de aceptación |
|---|---|---|
| Resistencia a la humedad | 100% HR, 40°C, 56 días | Sin delaminación visible, sin cambio de color significativo |
| Resistencia a la niebla ácida | Cámara de niebla ácida, 48 h | Sin corrosión apreciable en zona central |
| Resistencia al sulfuro | Exposición a H₂S, condiciones controladas | Sin cambio de transmitancia >5% (valor de referencia) |
La implicación operativa directa es que el ensayo de durabilidad valida el recubrimiento bajo condiciones de laboratorio controladas. No certifica que el producto mantendrá esa durabilidad si es almacenado o procesado en condiciones ambientales fuera de los rangos de diseño.
Nota: Un producto que pasa EN 1096-4:2018 en el momento de la certificación puede fallar los mismos criterios tras 30 días de almacenamiento incorrecto. Esto significa que la certificación del recubrimiento y el control de proceso de almacenamiento son dos controles complementarios, no sustitutivos. Ninguno de los dos es suficiente por sí solo.
Lo que los datos de almacén no te están diciendo — y cómo empezar a leerlos
La mayoría de los sistemas de monitorización en plantas de vidrio generan datos. El problema no es la ausencia de datos, sino qué preguntas se les hace.
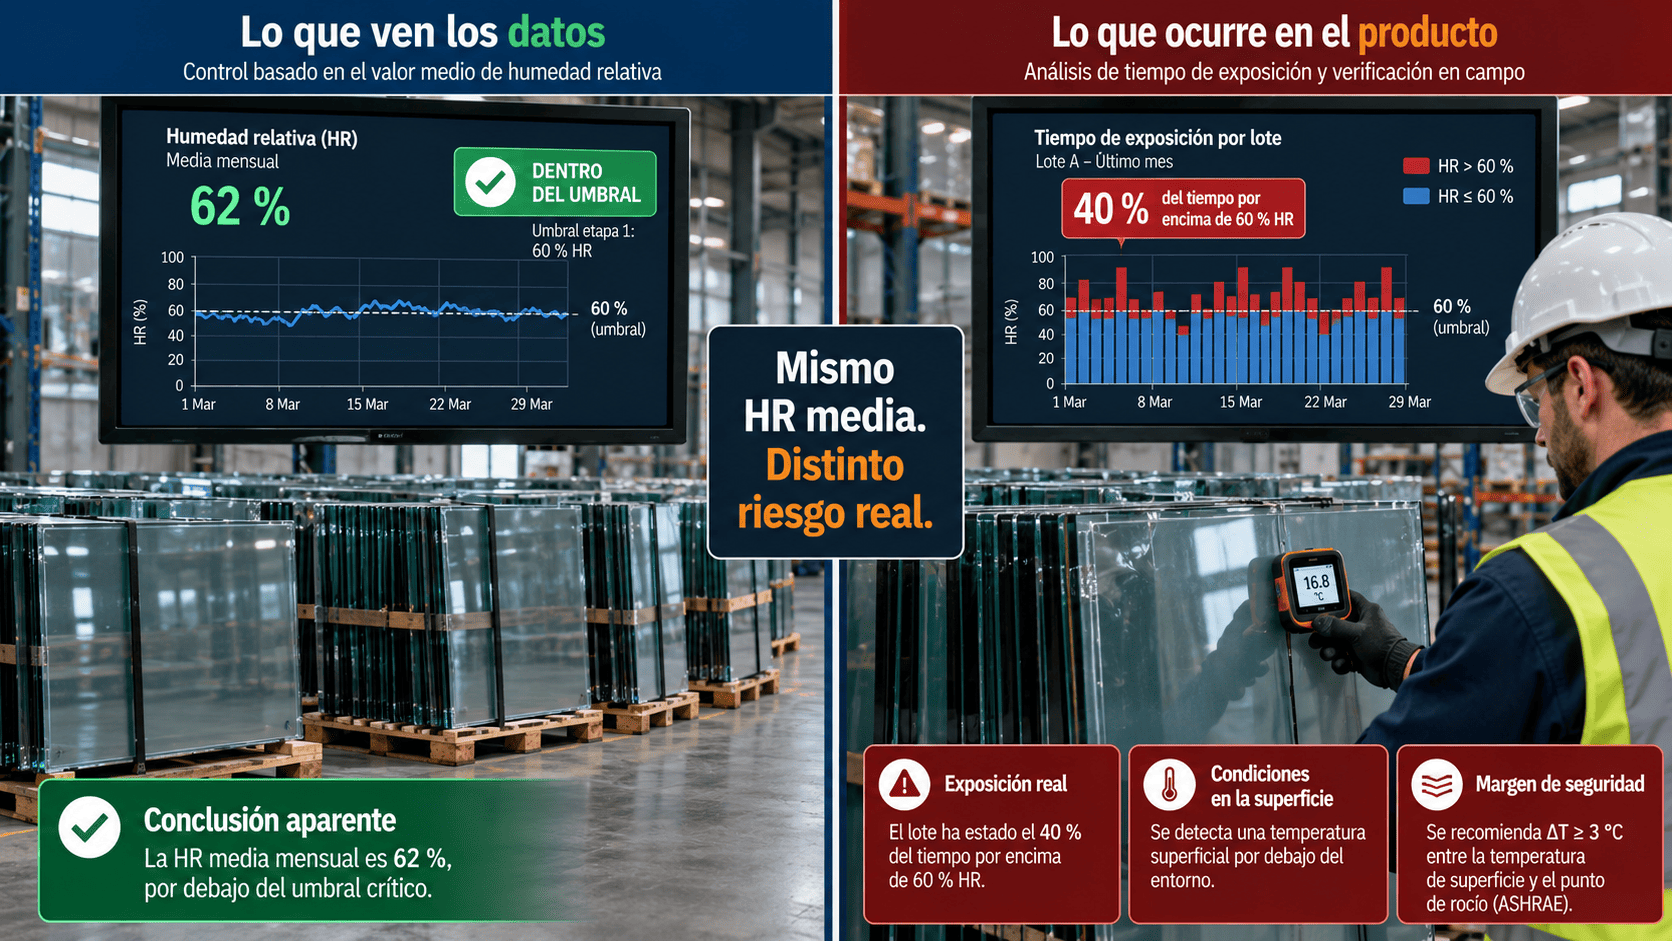
Recuerda el tiempo de exposición que les comenté, véanlo así… no es lo mismo analizar un histórico de HR con media de 62% HR en el último mes si el umbral de alarma está a 65%, que sí este mismo historial es analizado en en términos de tiempo de exposición acumulado por encima de 60% HR —umbral de inicio de la Etapa 1—. El resultado final, el hallazgo de que el producto ha estado expuesto a condiciones de riesgo durante el 40% del tiempo de almacenamiento.
Mismos datos, pero con un enfoque diferente.
¿La diferencia? Pasas de “estamos dentro del umbral” (falsa seguridad) a “hemos acumulado tantas horas de exposición en rango de inicio de corrosión este mes” (gestión real del riesgo).
El indicador operativo correcto no es HR media mensual. Es tiempo acumulado de exposición por encima del umbral crítico por lote, con trazabilidad hacia el historial ambiental de la zona de almacenamiento donde ese lote estaba ubicado.
- Correlacionar tasas de rechazo en control de calidad con eventos de exposición ambiental
- Tomar decisiones de priorización de laminación o sellado basadas en exposición acumulada, no en orden de llegada
- Generar evidencia documentada para auditorías de cliente o de proceso interno
- La construcción de este indicador no requiere cambiar la infraestructura de sensores. Requiere cambiar la lógica de análisis.
Este indicador permite:
Preguntas frecuentes sobre la corrosión del vidrio Low-E
¿A partir de qué porcentaje de HR empieza a degradarse un recubrimiento Low-E magnetrónico?
El inicio de la adsorción de humedad en los defectos de la capa de plata se documenta a partir del 55-60% HR. La reacción química con contaminantes (sulfuros, cloruros) se activa de forma apreciable por encima del 65% HR sostenida, conforme al Technical Bulletin de Glass for Europe. El umbral de condensación superficial —que desencadena la Etapa 2 directamente— depende del diferencial ΔT entre la superficie del vidrio y el punto de rocío, no solo de la HR ambiental.
¿Es reversible la corrosión de una capa Low-E una vez iniciada?
Las Etapas 1 y 2 del mecanismo son parcialmente controlables si se elimina la exposición antes de que se formen productos de corrosión en cantidad significativa. A partir de la Etapa 3 —delaminación interfacial por estrés mecánico de los productos de corrosión— el daño es irreversible. No existe proceso de restauración del recubrimiento: el vidrio debe rechazarse o reprocesarse sin la capa funcional.
¿Qué ensayos de EN 1096-4:2018 son más relevantes para verificar el estado del recubrimiento tras almacenamiento?
Los ensayos de resistencia a la humedad (100% HR, 40°C, 56 días) y resistencia al sulfuro son los más directamente correlacionados con los mecanismos de degradación descritos. Sin embargo, EN 1096-4:2018 no establece un protocolo de re-ensayo tras almacenamiento: la norma valida el recubrimiento en el momento de la certificación. El control del estado post-almacenamiento debe hacerse mediante inspección con luz polarizada, medición de transmitancia y emisividad, o ensayos de durabilidad acelerada definidos en el sistema de calidad interno.
¿Qué diferencia práctica hay entre controlar HR ambiental y controlar el punto de rocío superficial?
El control de HR ambiental mide la cantidad de vapor de agua en el aire en un punto. El control de punto de rocío superficial mide el riesgo de condensación sobre el producto específico, que depende de la temperatura superficial del vidrio. Un vidrio a 15°C en un ambiente a 20°C y 70% HR tiene condensación activa —aunque el sensor ambiental no cruce ningún umbral de alarma—. El modelo predictivo basado en ΔT superficie/punto de rocío ≥ 3°C (ASHRAE Handbook of Fundamentals) es el único que previene la condensación en lugar de reaccionar a ella.
¿El tipo de intercalario en vidrio laminado afecta a la vulnerabilidad del Low-E a la corrosión?
Sí, pero el mecanismo es indirecto. El intercalario no protege directamente el recubrimiento durante el almacenamiento (el Low-E está expuesto antes de la laminación), pero su comportamiento higroscópico afecta a la estabilidad post-laminación. El PVB de Trosifol requiere humedad <0,5% en peso antes del procesado (Kuraray Trosifol PVB Technical Manual; ASTM C1172-19); el SGP (SentryGlas) requiere HR de sala <25% (Kuraray SentryGlas Processing Guidelines). Una laminación con intercalario que ya ha absorbido humedad puede generar microburbujas en la interfaz que actúan como reservorios de humedad sobre el recubrimiento.
¿Cómo se documenta el historial de exposición ambiental de un lote para una auditoría de cliente?
El sistema mínimo exigible es: sensores con registro continuo (intervalos ≤ 5 minutos), almacenamiento de datos con timestamp por zona de almacenamiento, asignación de lote a zona con registro de fecha/hora de entrada y salida, y cálculo de tiempo de exposición acumulado por encima del umbral crítico (60% HR o ΔT ≤ 3°C). Este registro debe mantenerse al menos durante el período de garantía del producto. La trazabilidad ambiental es evidencia de control de proceso; su ausencia implica que no se puede demostrar la conformidad del proceso de almacenamiento independientemente del resultado del ensayo de producto.
📞 ¿Hablamos?
En Anukys te ayudamos a evaluar las condiciones de humedad y temperatura de tus almacenes de vidrio Low-E, identificar riesgos de corrosión y estudiar soluciones de monitorización adaptadas a tu proceso.
Cuéntanos tu caso sin compromisoo llámanos: +34 657 274 067De la teoría a tu instalación
Monitorización de temperatura IoT
Registro automático 24/7, alertas antes de perder producto e informes listos para inspección, instalado y mantenido por nuestros ingenieros.
Ver la solución