Control de humedad en la maduración de quesos: como detener la merma de peso
Reunión de producción. Un día más en una empresa productora de quesos.
Los especialistas de calidad tienen una inquietud y quieren ser escuchados.
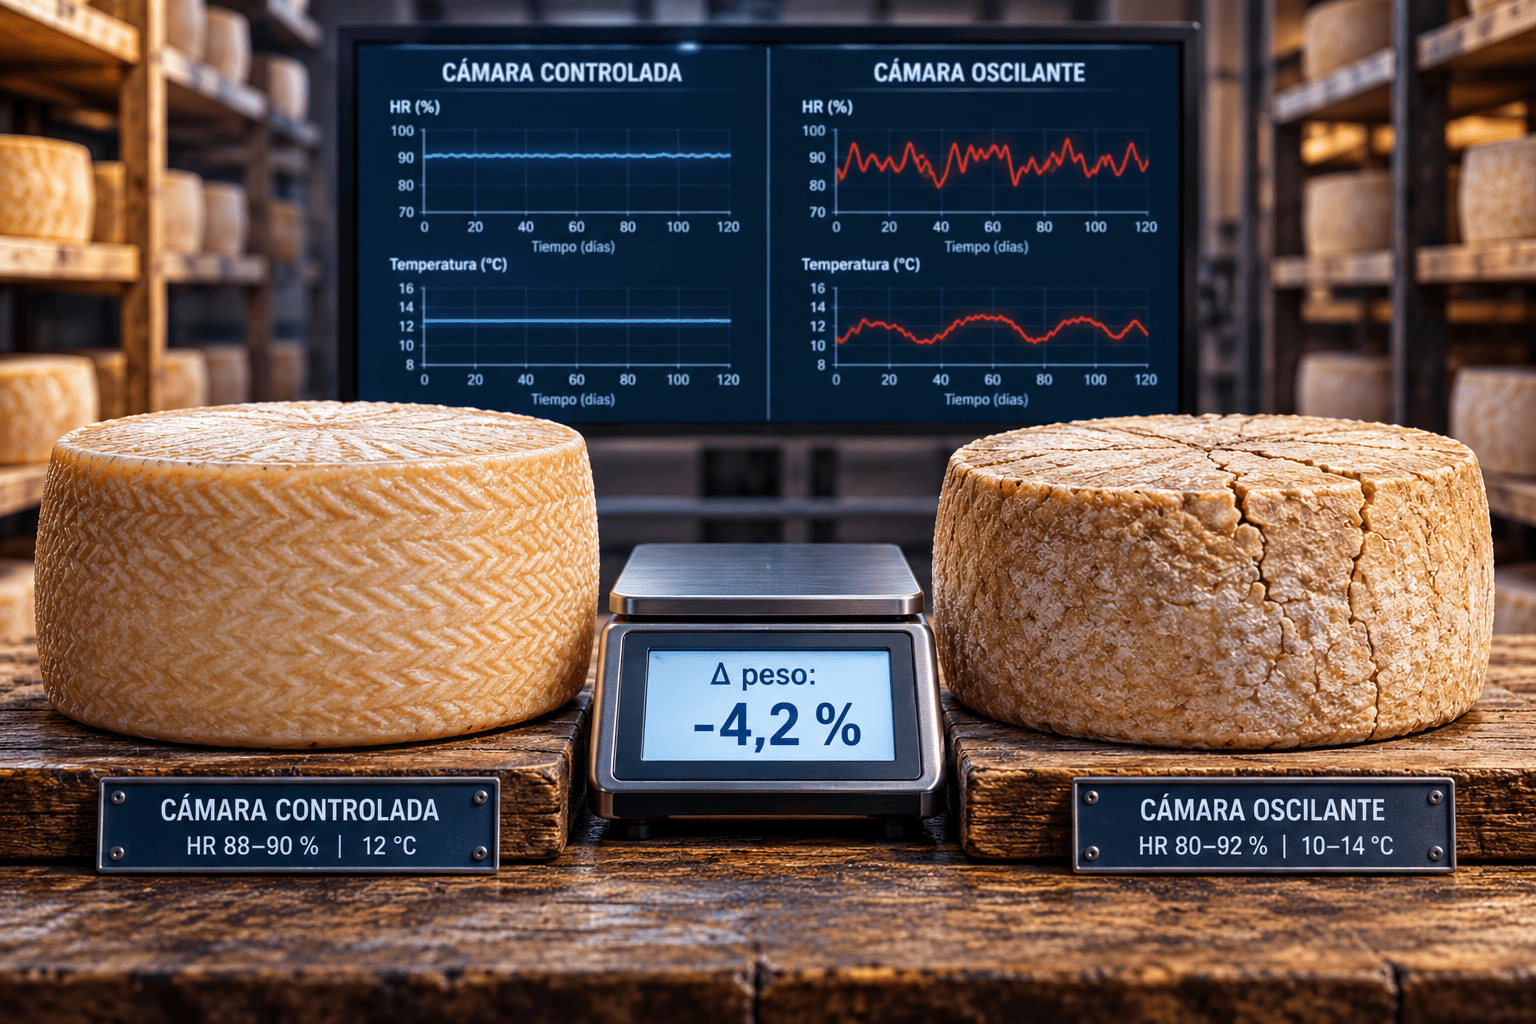
Hay malas noticias y como la báscula no miente, pues… el lote de semicurado acaba de salir de cámara con un 4,2% menos de peso del que entró.
La lógica implicaría entender ¿qué pasó?
Pero en vez de buscar respuestas, se anota como “evaporación normal”, se ajusta el precio de venta y se sigue adelante. Hasta el siguiente lote.
Y al final del día, los de calidad no fueron escuchados.
El problema no es la pérdida de humedad, esa es inevitable en cualquier proceso de maduración. El problema es la pérdida de humedad no controlada: la que ocurre porque la humedad relativa (HR) de la cámara oscila 12 puntos a lo largo del día, porque el sensor lleva seis meses sin calibrar, o porque nadie ha cuantificado el coste exacto de ese 4,2%.
Este artículo es para los que ya saben que el problema existe y necesitan el marco técnico para abordarlo con precisión.
Qué es la merma de peso en maduración y por qué no es solo “evaporación”
La pérdida de peso durante la maduración de queso es la reducción progresiva de masa causada por la transferencia de agua libre desde la pasta hacia el ambiente de la cámara, regulada por el diferencial de actividad de agua entre la superficie del queso (aw 0,96–0,99 en fases iniciales) y la humedad relativa del aire circundante.
Los parámetros técnicos del Codex Alimentarius (STAN 283-1978, revisado 2019) y las especificaciones de clasificación de quesos por humedad de la FIL-IDF (Federación Internacional de Lechería), establecen que esta transferencia es un mecanismo de maduración esperado, pero su velocidad y distribución espacial determinan si el resultado es un producto dentro de especificación o una pérdida económica directa.
Aquí hay dos tipos de merma, y los protocolos que controlan una pueden agravar la otra.
Merma controlada: pérdida de peso gestionada que modifica la textura, concentra los sabores y desarrolla la corteza según el perfil sensorial definido.
Merma no controlada: pérdida de peso debida a oscilaciones no gestionadas de HR, temperatura o velocidad de aire que exceden el diferencial calculado. No mejora el producto, lo deteriora o lo saca de especificación. Y se acumula sobre la merma controlada, ampliando el descuadre entre el peso teórico y el peso real al final del ciclo.
El primer número es el que se anota. El segundo es el que se gestiona.
Por qué la humedad relativa es el parámetro de mayor impacto en la merma y el más difícil de estabilizar
La velocidad de evaporación superficial del queso sigue la ley de Fick para la difusión de vapor.
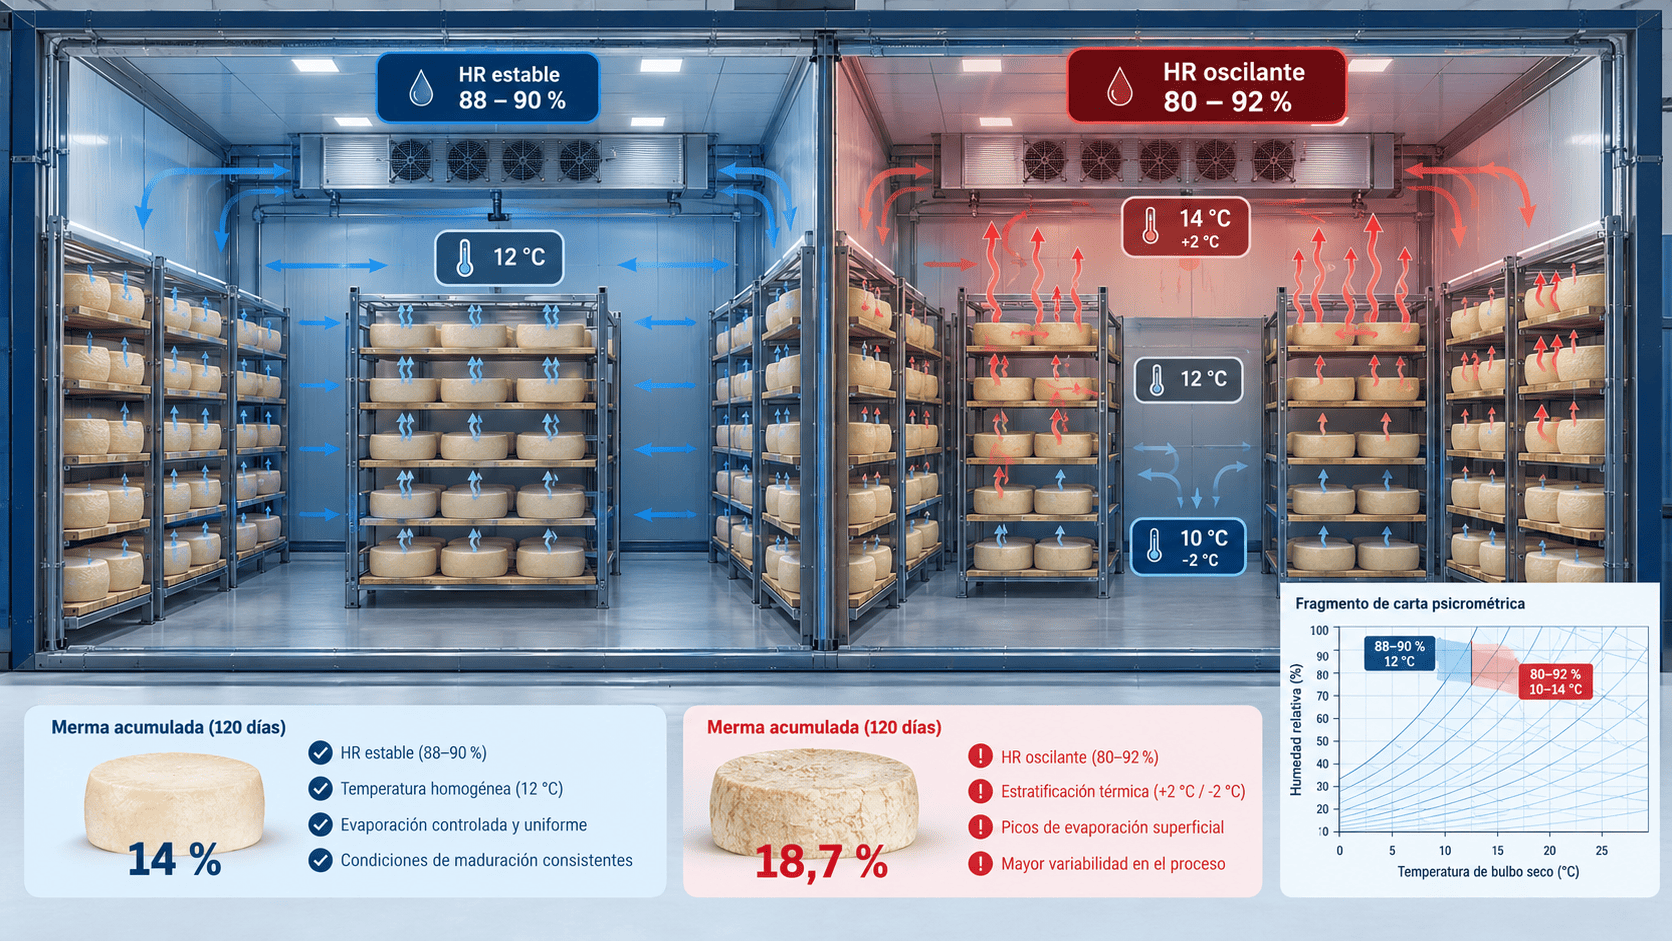
A temperatura constante de 12 °C, una variación de 5 puntos en la HR de cámara duplica aproximadamente el diferencial de presión de vapor respecto a la superficie del queso (según Gros & Ruegg, 1987 en el marco de trabajo de la FIL-IDF). No lo modifica marginalmente: LO MULTIPLICA.
Esto tiene una implicación operativa directa y principal:
los sistemas de control que mantienen la HR en ±5% HR no están “cerca del objetivo”, están operando con el doble o el triple del gradiente evaporativo que debería existir.
Los tres mecanismos que amplifican la inestabilidad de HR en cámara
Estratificación térmica: las cámaras con altura superior a 2,5m y ventilación convectiva presentan diferencias de temperatura de 1,5–3 °C entre la zona alta y la zona baja. A 12 °C de media, un diferencial de 2 °C entre zonas equivale a una diferencia de HR efectiva de 8–12 puntos si el punto de rocío es uniforme, conforme a los valores psicrométricos del ASHRAE Handbook of Fundamentals (Cap. 1, 2021).
Ciclos de refrigeración de evaporador: cada ciclo de encendido-apagado del compresor introduce una perturbación de temperatura de 0,5–1,5 °C que altera la HR durante 8–15 minutos. En un sistema con ciclos cada 20 minutos, esto equivale a tener entre el 40% y el 75% del tiempo con condiciones fuera del set point.
Carga de producto y apertura de puertas: la introducción de producto fresco eleva la carga de humedad y la temperatura de la cámara, generando una perturbación que puede tardar entre 2 y 6 horas en disiparse dependiendo de la masa de producto introducida y la capacidad del sistema de climatización.
Qué temperatura óptima en cámaras de quesos equilibra la maduración y el control de merma
La merma presenta una interrelación entre la temperatura de cámara, la presión de vapor saturante y la velocidad metabólica de los microorganismos responsables de la maduración; es por ello, que no existe una temperatura “universal” para maduración sino un rango óptimo definido por la interacción entre el perfil de maduración deseado y el presupuesto de merma aceptable.
Rangos más comunes en producción europea:
| Tipo de queso | Temperatura recomendada (°C) | HR objetivo (%) | Merma controlada esperada en 60 días (%) | Referencia técnica |
|---|---|---|---|---|
| Queso fresco / Mozzarella / | 2–4 | 85–90 | <3 | CAC/RCP 57-2004 |
| Semicurado (manchego, gouda) | 10–14 | 88–92 | 14–18 | Reg. UE 1263/1996; DOP Manchego |
| Curado (parmesano, pecorino) | 14–18 | 82–86 | 25–35 | DOP específicas; Codex STAN 283 |
| Queso azul (roquefort, cabrales) | 6–8 | 92–95 | 18–22 | FIL-IDF Bulletin 141 |
La relación entre temperatura y merma tiene una asimetría técnica que merece señalarse con claridad; ya que:
Aumentar la temperatura = Acelerar la maduración = Aumentar la velocidad evaporativa
Para mantener la merma constante al subir la temperatura, es necesario aumentar la HR en la misma proporción. Y esto introduce el riesgo de condensación superficial y contaminación fúngica no deseada.
Cómo evitar la merma de peso en quesos: los cuatro puntos de intervención técnica
Ajustar el set point de HR suele ser la solución más sencilla, pero con eso no basta.
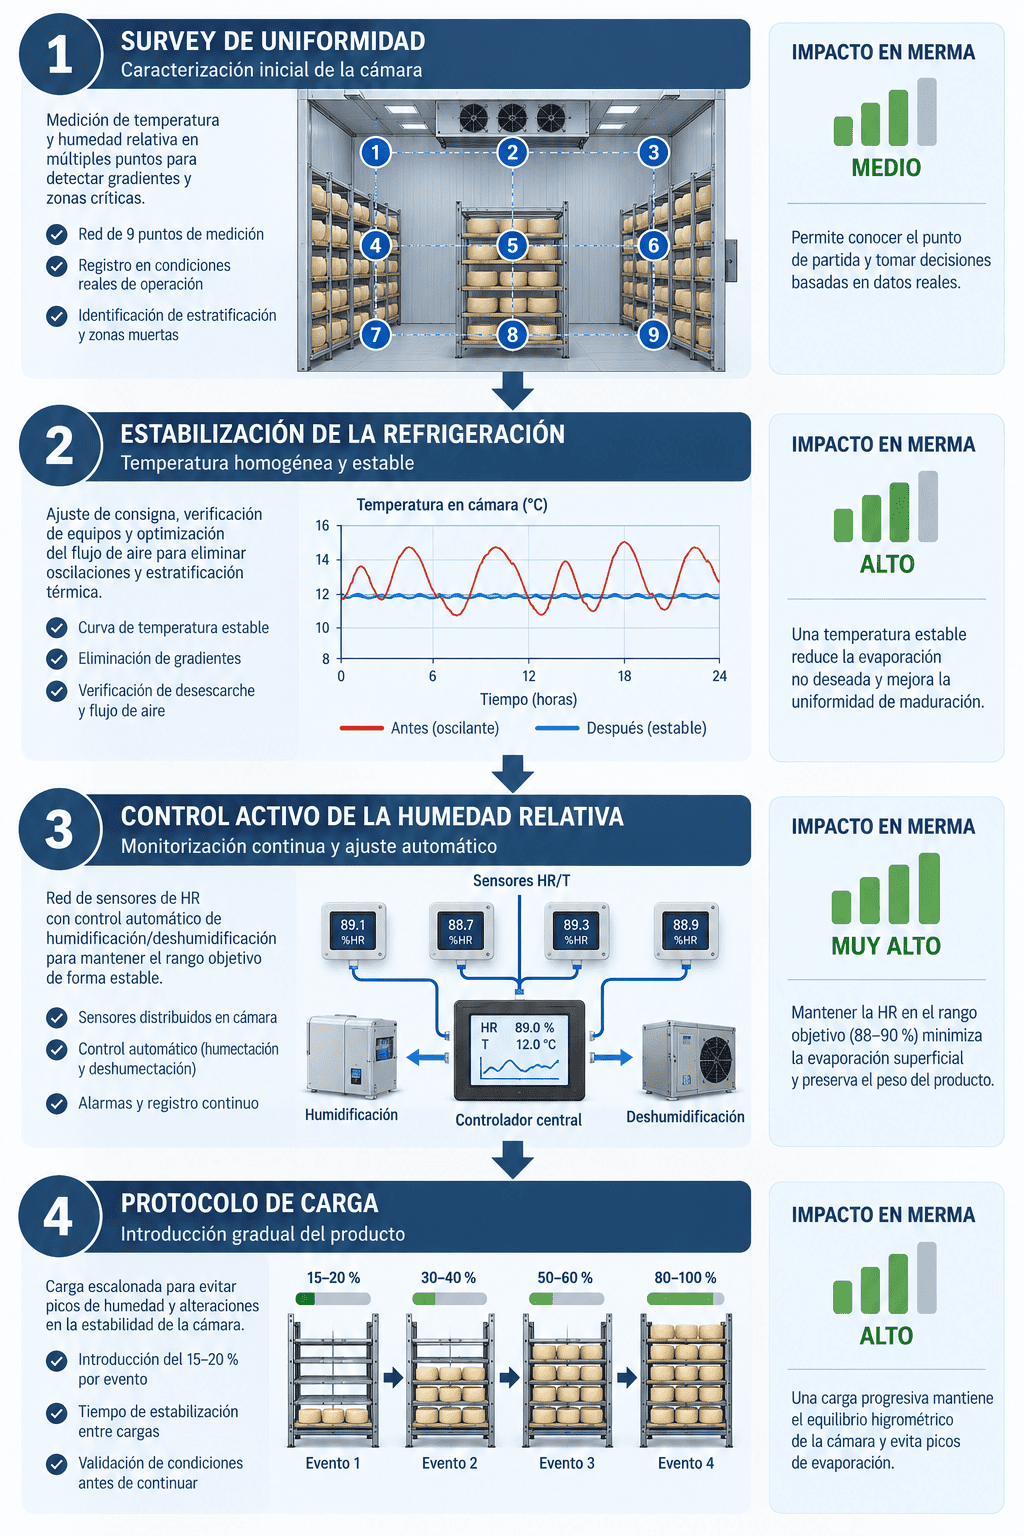
Los cuatro puntos de intervención, en orden de impacto sobre la merma no controlada:
1. Caracterización espacial de la cámara (Temperature/Humidity Uniformity Survey): realizar un survey de uniformidad; previo a cualquier ajuste de setpoint, con sensores calibrados en al menos 9 posiciones (conforme a la metodología de mapeo de cámaras descrita en el PDA Technical Report 3, adaptable a industria alimentaria) revela la estructura de gradientes que la media del sensor de control oculta.
Nota: En cámaras de más de 50 m³ es normal encontrar diferencias de ±6–8% HR entre zonas, con los puntos más secos consistentemente en las inmediaciones de los evaporadores y los más húmedos en las zonas de menor circulación de aire.
2. Estabilización del sistema de refrigeración: reducir la amplitud de los ciclos de refrigeración es muy importante. Las opciones técnicas, en orden de coste de implementación:
- Ajuste de diferencial de presostato (inmediato, sin inversión): ampliar el diferencial de corte-arranque reduce la frecuencia de ciclos a costa de mayor amplitud. Solo recomendable como medida transitoria.
- Variadores de frecuencia en compresor (inversión media): permiten modulación continua de capacidad, reduciendo la amplitud térmica a ±0,3–0,5 °C.
- Sustitución por sistemas con válvulas de expansión electrónica y control PID: estándar de referencia para cámaras de maduración de nueva instalación. Coste de implementación significativamente superior, con reducción de consumo energético asociada que puede justificar el ROI.
- Multiplicidad de sensores calibrados (mínimo 3 en cámaras de 50–200 m³, 5 o más en cámaras superiores), con calibración trazable a patrones ENAC/DAkkS conforme a ISO/IEC 17025.
- Algoritmo de control que integra la media ponderada de múltiples puntos, no el valor de un único sensor de referencia.
- Registro continuo con trazabilidad de desviaciones, como requisito de documentación en el marco APPCC (Reglamento CE 852/2004) y como insumo para el análisis de causa raíz de lotes con merma fuera de especificación.
4. Protocolo de introducción y rotación de producto: la gestión del impacto térmico e higroscópico de la carga de producto fresco es subestimada.
Establecer protocolos de introducción escalonada (no más del 15–20% de la capacidad de la cámara en un solo evento de carga).
Cuantificar el tiempo de recuperación del sistema climático permite anticipar el pico de evaporación post-carga y ajustar temporalmente el set point de HR para compensarlo.
La rotación de producto dentro de la cámara tiene también un efecto técnico documentado sobre la uniformidad de la corteza y la distribución de merma, que excede el propósito de homogeneización sensorial que se le suele atribuir.
Evalúa la capacidad de control real de tus cámaras con la guía técnica de caracterización espacial y define el protocolo de sensor mínimo para tu volumen de producción.
Solicita la guía de trazabilidad de la merma no controlada.
Cuándo la merma no controlada es un indicador de fallo sistémico, no de variabilidad normal
Si la merma no controlada es recurrente en los mismos lotes, las mismas cámaras o los mismos periodos estacionales, no es variabilidad; es un patrón. Y un patrón tiene causa raíz identificable.
Las tres condiciones que transforman una merma puntual en un fallo sistémico:
Condición 1 (Deriva de sensores no detectada): Los sensores de HR electroquímicos tienen una deriva típica de ±2–3% HR por año en ambientes con presencia de compuestos orgánicos volátiles (COV) generados durante la maduración, según datos de fabricantes como Vaisala (Technical Note HMT130, 2022) y Sensirion (STS4x Application Note). Una cámara con sensores sin calibración anual puede estar operando con un error sistemático de 5–8% HR sin ninguna alarma activa.
Condición 2 (Set point definido por tradición, no por caracterización): En muchas instalaciones, los set points de temperatura y HR se definieron en la puesta en marcha y no se han revisado desde entonces. Si la composición del producto, la carga de cámara o el sistema de ventilación han cambiado, el set point original puede no corresponder a la realidad actual del proceso.
Condición 3 (Trazabilidad insuficiente para análisis de causa raíz): Si los registros de HR y temperatura de cámara no están disponibles con resolución temporal suficiente (mínimo cada 15 minutos, preferiblemente cada 5) y correlacionados con los datos de entrada y salida de lote, no es posible distinguir entre variabilidad del proceso y error de control.
Este es el punto donde la mayoría de los equipos de calidad encuentran la fricción real: los datos existen, pero no están organizados de una forma que permita el análisis.
Si tus registros de cámara no te permiten correlacionar las condiciones de maduración con la merma por lote, agenda una sesión de diagnóstico con nuestro equipo para definir la arquitectura mínima de trazabilidad que necesitas.
Solicita la guía de caracterización espacial de cámaras de maduración.
La merma de peso en maduración no es un coste inevitable. Es la expresión visible de una variable de proceso que, hasta ahora, nadie ha gestionado con la misma precisión que la temperatura o el pH. La tecnología para hacerlo existe, los protocolos están documentados y el coste de no actuar es cuantificable. La única pregunta es cuándo se decide medir.
Preguntas frecuentes sobre el control de humedad en la maduración de quesos
¿Qué nivel de humedad relativa es el óptimo para la maduración de quesos semicurados?
El rango óptimo de HR para quesos semicurados (manchego, gouda, edam) se sitúa entre 88 y 92% HR a una temperatura de 10–14 °C, conforme a las especificaciones de la FIL-IDF y los reglamentos DOP aplicables. Desviaciones persistentes de más de 3 puntos por debajo de este rango aumentan significativamente el diferencial de presión de vapor y aceleran la evaporación superficial, incrementando la merma no controlada por encima del umbral técnico.
¿Cuánto puede reducirse la merma de peso con un control de HR más preciso?
La reducción de merma no controlada atribuible a la estabilización de HR depende de la línea de base del proceso. En instalaciones con oscilaciones actuales de ±5–8% HR, la implementación de control multisensor con retroalimentación en tiempo real puede reducir la varianza de merma entre lotes en un 40–60%, según datos de caracterización de sistemas de monitorización publicados por fabricantes de referencia (Vaisala, Sensirion). La merma controlada —intrínseca al proceso— no se reduce: se gestiona y se predice con mayor precisión.
¿Con qué frecuencia deben calibrarse los sensores de HR en cámaras de maduración?
La calibración anual es el mínimo técnico recomendado, con trazabilidad a patrones acreditados conforme a ISO/IEC 17025. En ambientes con alta concentración de COV (ácidos grasos volátiles, amoniaco, CO₂ generados durante la maduración), la deriva de sensores electroquímicos puede ser superior a la especificada para entornos limpios, por lo que fabricantes como Vaisala recomiendan verificaciones intermedias cada 6 meses en estos entornos. La calibración debe quedar registrada como parte del sistema APPCC y estar disponible ante auditorías de certificación.
¿Cómo afecta la velocidad del aire de circulación en cámara a la merma de peso?
La velocidad del aire actúa como factor multiplicador del coeficiente de transferencia de masa superficial: a mayor velocidad, mayor tasa de evaporación para el mismo diferencial de HR. Las recomendaciones técnicas de la industria quesera sitúan la velocidad de circulación en 0,1–0,5 m/s para quesos de corteza natural y hasta 1,0 m/s para productos que requieren desecación activa de la corteza (FIL-IDF Bulletin 141). Velocidades superiores en cámaras no diseñadas para el producto pueden generar agrietamiento superficial y merma puntual elevada en las baldas más expuestas al flujo de aire directo.
¿Qué requisito normativo establece la UE para el control ambiental en maduración de quesos?
El Reglamento CE 852/2004 establece los requisitos generales de higiene en industrias alimentarias, incluyendo el control de condiciones ambientales en las etapas del proceso donde la temperatura y la humedad afectan a la seguridad y a la calidad del producto. Este control debe quedar documentado en el sistema APPCC de cada instalación. Para quesos con DOP/IGP, los reglamentos específicos de cada denominación (Reglamento CE 1263/1996 para manchego, por ejemplo) establecen requisitos adicionales de temperatura y humedad de cámara como parte de las especificaciones del pliego de condiciones.
📞 ¿Hablamos?
En Anukys te ayudamos a evaluar las condiciones de temperatura y humedad de tus cámaras de maduración, identificar las causas de la merma no controlada y estudiar soluciones de monitorización adaptadas a tu proceso.
Cuéntanos tu caso sin compromisoo llámanos: +34 657 274 067De la teoría a tu instalación
Control de humedad y punto de rocío
Anticipa la condensación antes de que cueste dinero: humedad y temperatura vigiladas a la vez, con alarmas por margen de rocío.
Ver la soluciónVer un caso real