Nadie registra el lote que llegó a 63 °C en lugar de 65 °C.
Nadie documenta el abatidor que tardó cuarenta minutos en bajar a 10 °C porque alguien abrió la puerta a mitad del ciclo.
Nadie anota el regenerador que alcanzó temperatura de consigna en el termostato de cabina, pero no en el núcleo del producto.
Y sin embargo, esos tres eventos repetidos con suficiente frecuencia, son exactamente el patrón que precede a un brote de “Listeria monocytogenes” o “Clostridium perfringens” en un servicio de catering industrial.
Relacionado: Monitorización de temperatura IoT
Qué es el control de temperatura en catering industrial y por qué no es lo mismo que en restauración convencional
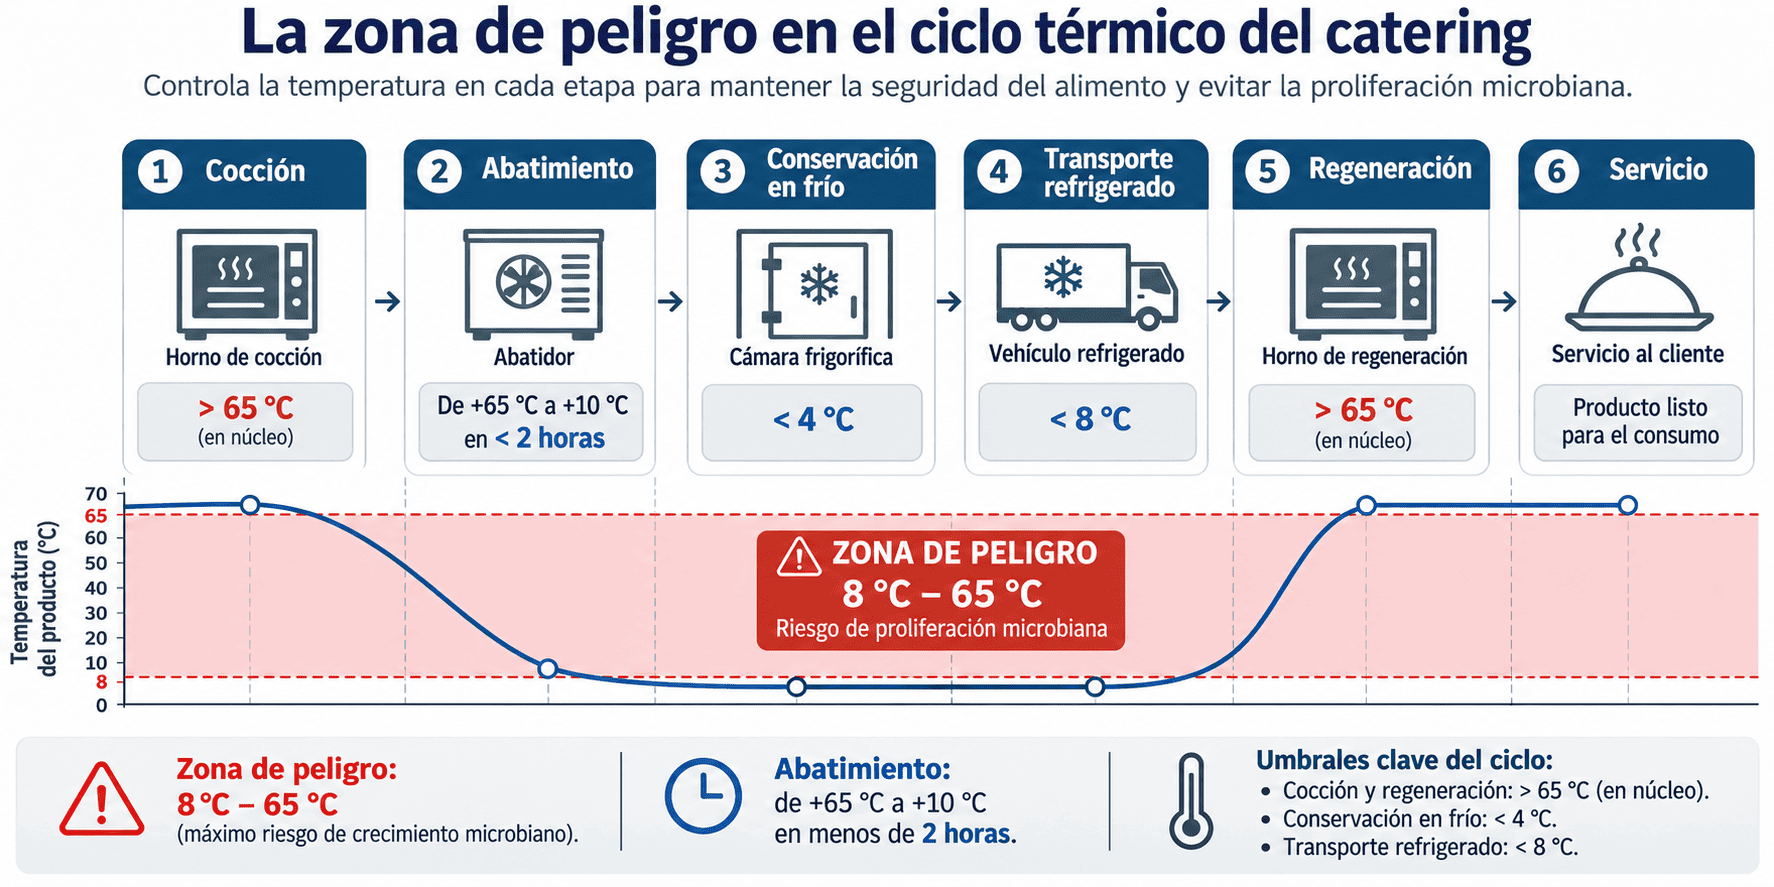
El control de temperatura en catering industrial es el conjunto de procedimientos, equipos de medición y sistemas de registro continuo que garantizan que cada etapa del ciclo térmico de los alimentos (cocción, abatimiento, almacenamiento en frío, transporte y regeneración) se mantiene dentro de los rangos establecidos por el Reglamento (CE) n.º 852/2004 y el Real Decreto 3484/2000, con el objetivo de prevenir la proliferación microbiana en la zona de peligro (entre 8 °C y 65 °C), asegurar la trazabilidad documental exigida por la autoridad sanitaria y reducir el riesgo de incidente alimentario en operaciones de producción centralizada con distribución diferida.
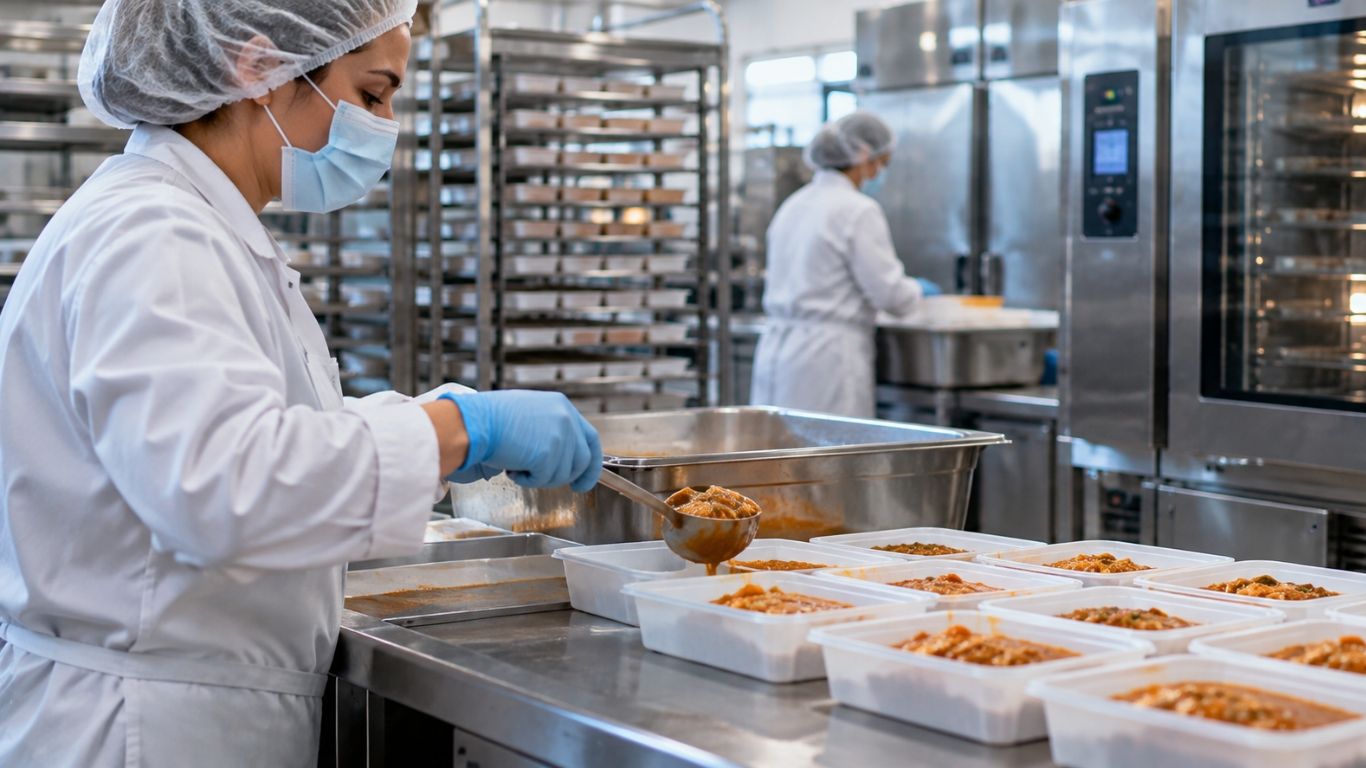
La diferencia con la restauración convencional no es de grado: es estructural. En un restaurante, el ciclo térmico es corto y lineal —cocinas, emplatas y sirve—. En una cocina central que produce para hospitales, colegios o colectividades, el ciclo puede durar entre 18 y 36 horas, atravesar cuatro o cinco equipos distintos, implicar transporte en vehículos refrigerados y terminar en una regeneración que no controla el mismo operario que cocinó.
Cada transferencia entre equipos es un punto de ruptura potencial de la cadena de temperatura. Y cada punto de ruptura que no se registra es, en términos de APPCC, un punto crítico de control sin evidencia de cumplimiento.
Qué ocurre en la zona de peligro térmico y por qué los 65 °C no son un umbral arbitrario
La zona de peligro térmico; normalmente entre 8 °C y 65 °C, es el rango de temperatura en el que la mayoría de los patógenos alimentarios de relevancia en catering colectivo duplican su población en intervalos que van de 20 minutos a 4 horas, dependiendo de la especie y la matriz alimentaria.
- Clostridium perfringens: el patógeno más frecuente en brotes asociados a catering colectivo según los datos de la EFSA (European Food Safety Authority, The European Union One Health 2022 Zoonoses Report). Su temperatura óptima de crecimiento es 43-47 °C, exactamente el rango que atraviesa un producto que se enfría sin abatidor o con un abatidor sobrecargado.
- Listeria monocytogenes: crece a temperaturas de refrigeración (entre 2 °C y 4 °C, aunque más lentamente), lo que la convierte en el riesgo principal en productos de IV y V gama almacenados durante varios días. Su control no depende solo de alcanzar la temperatura de cocción correcta, sino de mantener la cadena de frío sin interrupciones superiores a los umbrales establecidos en el plan APPCC.
El umbral de 65 °C como temperatura mínima de mantenimiento en caliente; establecido en el Real Decreto 3484/2000 para colectividades, no garantiza la esterilización, pero sí la inhibición del crecimiento activo de los patógenos de mayor prevalencia en este contexto. La diferencia entre 63 °C y 65 °C no es de dos grados: es la diferencia entre inhibición y proliferación activa en un producto que puede permanecer en línea de servicio durante dos horas.
Dónde fallan realmente los sistemas de control térmico en cocinas centrales
La respuesta honesta es… no donde los técnicos suelen buscar.
La paradoja aquí está en que los equipos de cocción como hornos de convección, marmitas o freidoras industriales son los puntos más monitorizados, pero son los que generan menos incidentes documentados.
Los puntos de fallo real del proceso:
Estos tres puntos tienen algo en común: son los que menos cobertura tienen en los sistemas de monitorización tradicionales basados en registros manuales o en termómetros de cabina sin registro continuo.
Si tu plan APPCC tiene puntos críticos de control en abatimiento y transporte pero no tienes registro continuo automatizado en esos puntos, estás documentando la intención de control, no el control real.
¿Qué comprobar antes de una auditoría APPCC en cocinas centrales?
Un plan APPCC puede estar correctamente documentado y, aun así, presentar puntos ciegos en el control térmico. La diferencia está en poder demostrar qué temperatura alcanzó realmente el producto durante cada etapa, no solo qué consigna mostraba el equipo.
Antes de tu próxima auditoría, revisa estas diez comprobaciones tomando como referencia los registros disponibles, no únicamente los procedimientos escritos.
Ver las 10 comprobaciones para la auditoría APPCC
Abatimiento: ¿controlas el núcleo del producto?
Transporte: ¿puedes demostrar que se mantiene la cadena de frío?
Regeneración y conservación: ¿verificas la temperatura real?
Trazabilidad documental: ¿puedes demostrar el cumplimiento?
¿Cómo interpretar los resultados?
Cuenta cuántas preguntas has respondido negativamente o no puedes justificar con registros:
- 0-2 respuestas: Situación favorable en esta revisión inicial. Comprueba los puntos pendientes durante la próxima verificación interna.
- 3-5 respuestas: Atención recomendada. Existen posibles brechas de monitorización o trazabilidad que conviene priorizar según el riesgo alimentario.
- 6-10 respuestas: Revisión técnica prioritaria. Es necesario comprobar si los sistemas actuales permiten detectar desviaciones y demostrar el cumplimiento de los controles establecidos.
Este autodiagnóstico es orientativo y no sustituye la validación del plan APPCC, las verificaciones reglamentarias ni una auditoría de seguridad alimentaria. Los límites de tiempo y temperatura deben ajustarse a los requisitos aplicables a cada producto y proceso.
La clave no es disponer de más registros, sino contar con evidencias fiables de que cada lote ha mantenido las condiciones térmicas previstas durante todo su recorrido.
Qué tecnología de sensores es adecuada para cada punto del ciclo térmico
El sensor correcto para un horno de convección no es el correcto para un vehículo de distribución, y ninguno de los dos es adecuado para el seguimiento de núcleo en abatimiento.
La selección de sensores de temperatura para catering industrial es una decisión de arquitectura de proceso
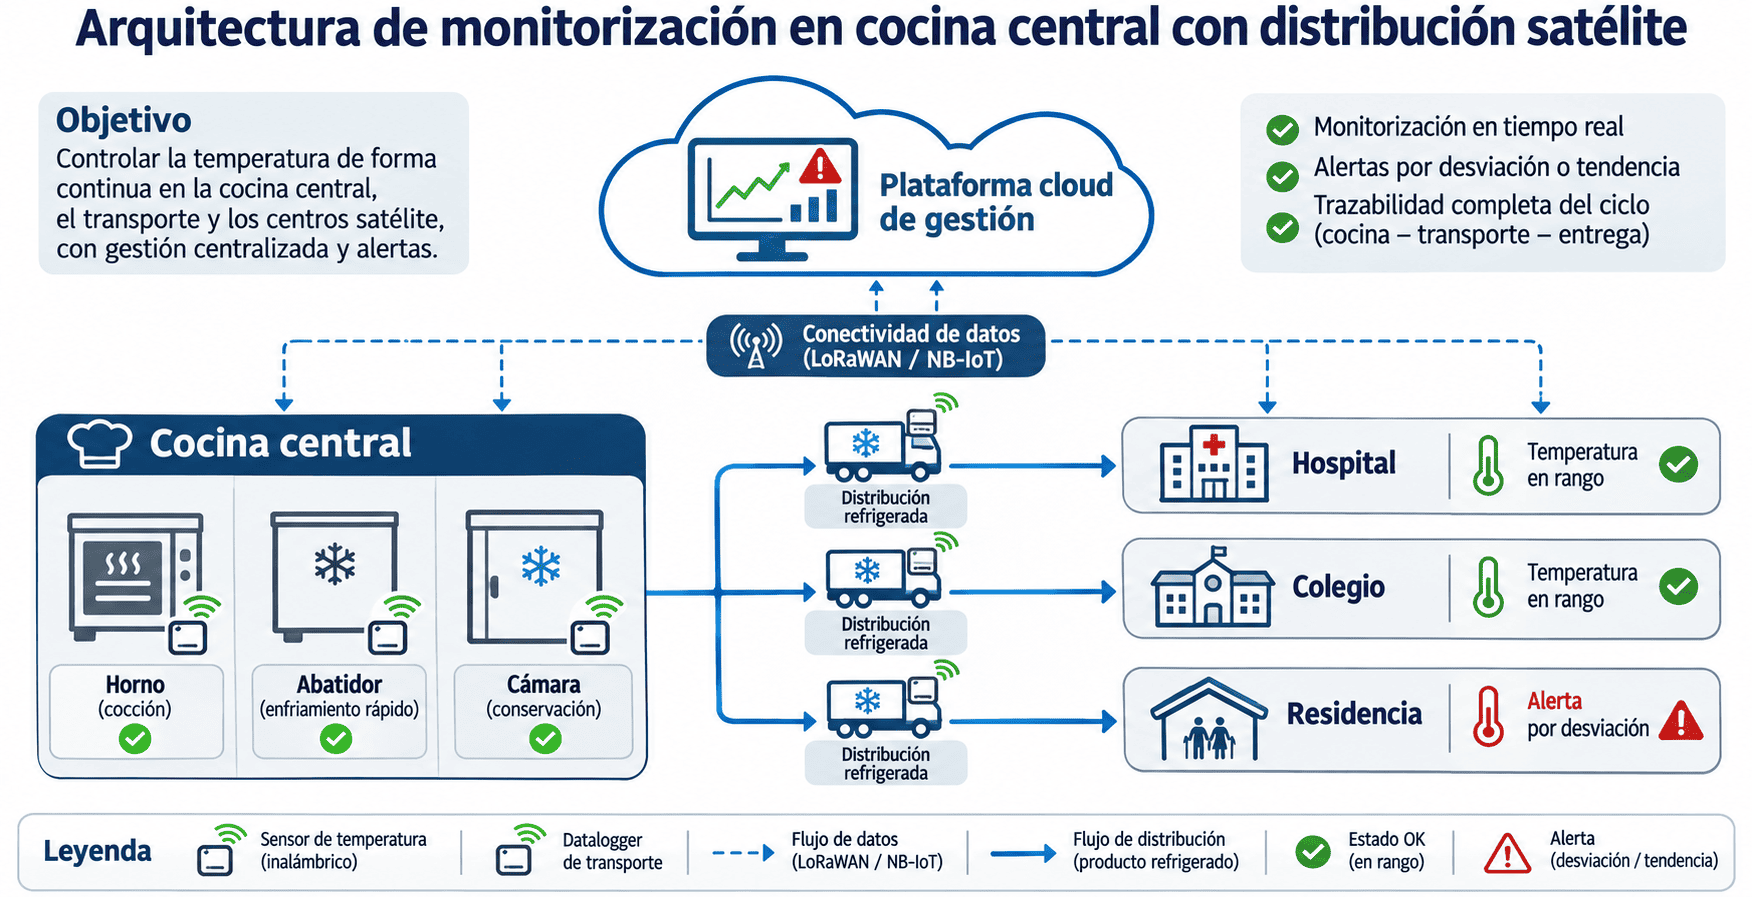
El punto crítico en hornos no es la precisión del sensor de cabina, sino la correlación entre temperatura de cabina y temperatura de núcleo del producto. En productos de alta densidad o con geometría irregular esta diferencia puede superar los 15 °C durante la fase de penetración de calor.
En abatidores, la sonda de producto es el elemento crítico, no el sensor de cabina. La norma EN 60751 establece las tolerancias para sondas PT100 industriales; en aplicaciones de abatimiento, la clase A (±0,15 °C a 0 °C) es el estándar mínimo recomendable para garantizar que el registro de fin de ciclo es representativo del núcleo real del producto.
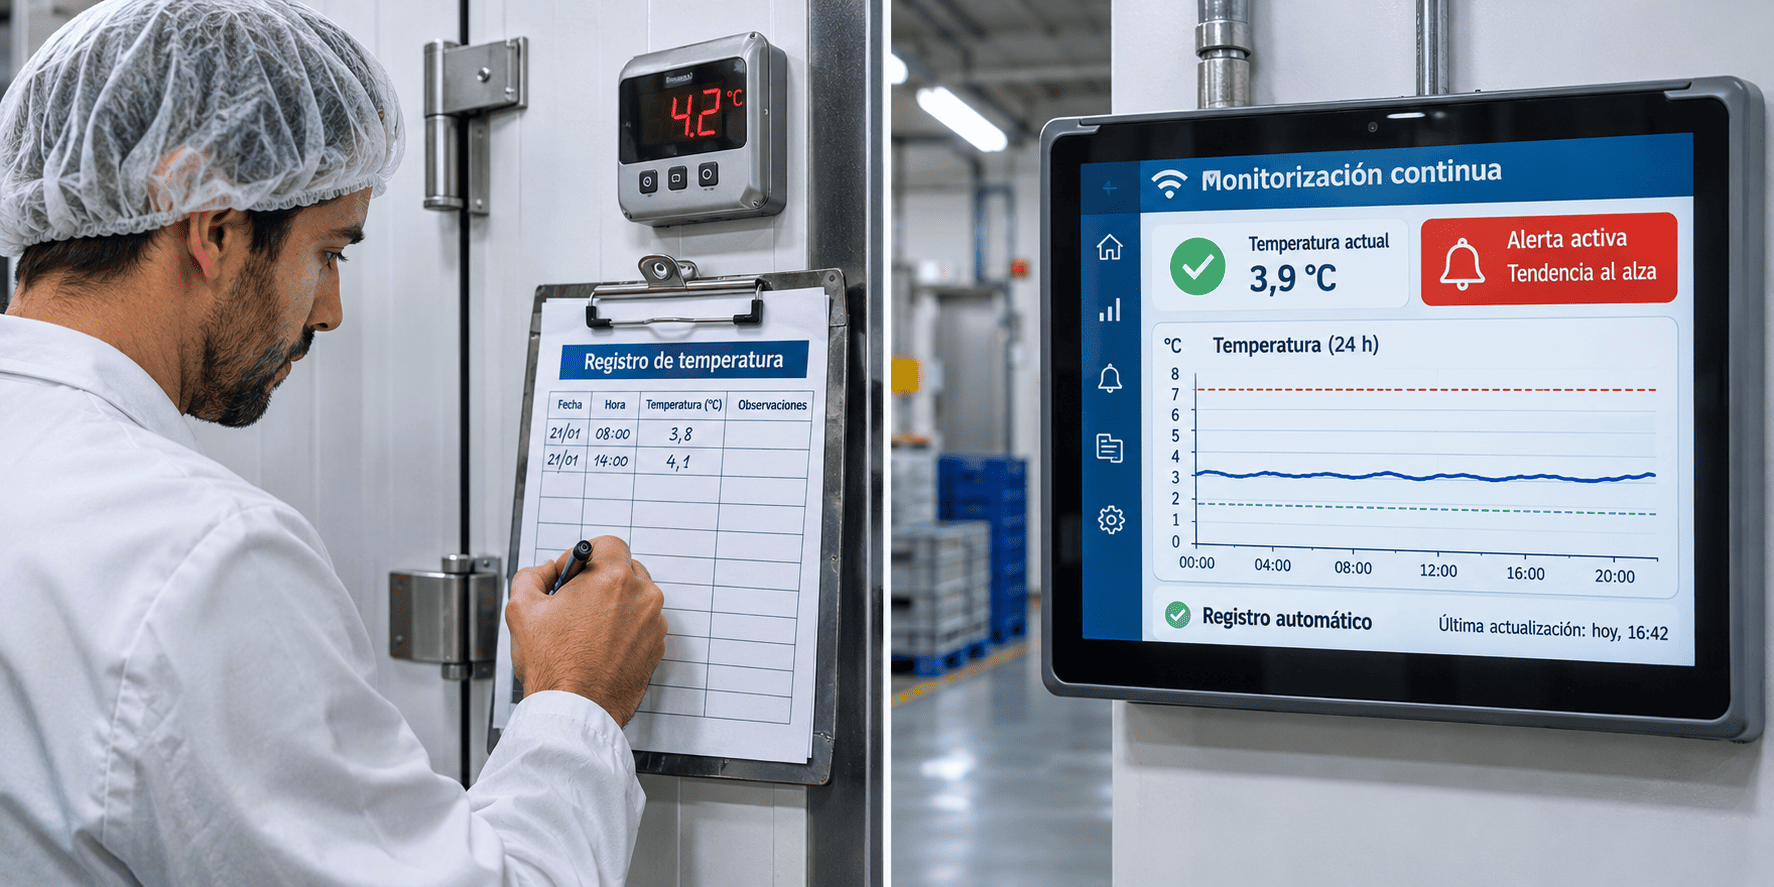
Para cámaras de conservación en frío, los sistemas de monitorización continua con transmisión inalámbrica permiten el registro automático con alertas en tiempo real ante desviaciones, eliminando la dependencia del registro manual y proporcionando la trazabilidad documental exigida en auditorías de certificación (IFS Food, BRC/BRCGS).
El transporte en vehículos frigoríficos bajo normativa ATP requiere el mantenimiento de temperaturas específicas según la clase del vehículo; pero no la temperatura del producto durante la carga y descarga.
Los sistemas de dataloggers con sonda de inmersión en producto, con registro continuo y descarga automática al llegar al centro de destino, son la solución técnica que cierra esta brecha. Los modelos con certificación HACCP International y comunicación Bluetooth o NFC permiten la transferencia del registro al sistema central sin intervención manual, manteniendo la cadena documental sin interrupciones.
Qué diferencia un sistema de monitorización reactivo de uno preventivo en catering industrial
Esta es la pregunta que más frecuentemente se evita en los procesos de selección de tecnología, porque la respuesta obliga a cuestionar la arquitectura actual.
| Criterio | Sistema Reactivo | Sistema Preventivo |
|---|---|---|
| Momento de detección | Después de que ha ocurrido el incidente | Antes de que el producto salga del punto de control |
| Función principal | Registra lo que ha ocurrido | Detecta la desviación antes de que se consume |
| Salida que genera | Informe de temperatura para auditoría | Alerta predictiva basada en trayectoria |
| Ejemplo concreto (abatidor) | Documenta que el abatidor alcanzó la consigna | Alerta a los 90 min con temperatura de núcleo a 18 °C (dentro del límite, pero con trayectoria que indica incumplimiento) |
| Capacidad de análisis | Verificación puntual de umbrales | Análisis de tendencia y patrones |
| Detección de patrones | No identifica patrones sistemáticos | Identifica abatidor que tarda 15 min más con cargas >80% de capacidad nominal |
| Integración de datos | Datos de temperatura no integrados en el flujo de decisión operativa | Datos integrados en el flujo de decisión operativa |
| Tipo de alerta | Alerta cuando el ciclo ya ha fallado | Alerta predictiva basada en trayectoria, no solo en umbral puntual |
| Consecuencia operativa | Descarte del lote | Reasignación del lote a uso alternativo o descarte |
| Cumplimiento APPCC | Cumple en apariencia con los requisitos documentales | Cumple con el objetivo real de inocuidad y control |
| Origen de la diferencia | — | No es tecnológico: es de diseño del sistema de alertas y de integración de datos |
| Naturaleza del cambio | — | No es mejora incremental: es un cambio de arquitectura de control |
| Herramientas disponibles | Registro manual | Testo Saveris, Comark RF500, SCADA con módulos de gestión de inocuidad |
| Pregunta diagnóstica | — | ¿Tu sistema puede decirte a mitad de un ciclo si va a cumplir o no? |
| Llamada a la acción | — | Solicitar evaluación técnica de la arquitectura actual e informe de brechas con recomendaciones específicas |
Si tu sistema actual no puede decirte a mitad de un ciclo de abatimiento si va a cumplir o no, estás operando en modo reactivo.
Solicita una evaluación técnica de tu arquitectura de monitorización actual y recibe un informe de brechas con recomendaciones específicas para tu tipo de instalación.
Preguntas frecuentes sobre control de temperatura en catering industrial
¿Cuál es la diferencia entre temperatura de cabina y temperatura de núcleo en un proceso de abatimiento, y cuál es la que tiene validez legal en el APPCC?
La temperatura de cabina es la que registra el sensor del equipo en el aire interior de la cámara. La temperatura de núcleo es la del punto más frío del producto, medida con sonda de inmersión. En términos de inocuidad alimentaria y validez del registro APPCC, la temperatura relevante es la de núcleo del producto: es la que determina si el binomio tiempo-temperatura ha sido suficiente para inhibir el crecimiento microbiano. La temperatura de cabina puede haber alcanzado la consigna mientras el núcleo de un producto denso sigue en zona de peligro.
¿Qué frecuencia de registro es suficiente para cumplir con los requisitos documentales del APPCC en cámaras de conservación?
El Reglamento (CE) n.º 852/2004 no establece una frecuencia mínima de registro: esta se determina en el plan APPCC de cada operador en función del análisis de peligros. La práctica habitual en el sector, recogida en las guías de buenas prácticas de la AECOSAN, es el registro cada 2-4 horas en cámaras de conservación. Los sistemas de monitorización continua con registro automático cada 5-15 minutos proporcionan una cobertura documental significativamente superior y eliminan el riesgo de gaps en el registro manual.
¿Los sensores de temperatura inalámbricos (LoRaWAN, NB-IoT) tienen validez para el registro APPCC en una auditoría de certificación IFS o BRC?
Sí, siempre que el sistema esté validado, calibrado con certificado trazable a patrones nacionales (ENAC en España) y que los registros sean inalterables y auditables. Los estándares IFS Food v8 y BRCGS Food Safety Issue 9 aceptan sistemas de monitorización electrónica continua como evidencia de control, con el requisito de que el operador pueda demostrar la validación del sistema y la gestión de alarmas. La calibración periódica documentada es el requisito más frecuentemente observado en auditorías.
¿Qué criterio técnico determina si un vehículo de distribución necesita monitorización continua de temperatura del producto o es suficiente con el registro del equipo frigorífico del vehículo?
El criterio determinante es la duración del trayecto y el número de aperturas de carga durante la ruta. Para rutas de distribución con múltiples paradas y duración superior a 90 minutos, el registro del equipo frigorífico del vehículo no es suficiente para garantizar la temperatura del producto en cada punto de entrega: las aperturas de puerta generan picos térmicos localizados que el sensor de cabina no captura con fidelidad. En estos casos, el datalogger con sonda de producto en el punto más vulnerable de la carga es la solución técnica adecuada.
¿Cuál es el riesgo real de operar con un sistema de registro manual en una cocina central con distribución a múltiples centros satélite?
El riesgo no es solo de incumplimiento documental: es de pérdida de trazabilidad en caso de incidente. Si se produce un brote alimentario asociado a un lote distribuido a varios centros, la autoridad sanitaria requerirá el registro completo de la cadena térmica de ese lote. Un sistema de registro manual con gaps, registros interpolados o sin correlación con el número de lote no permite reconstruir esa cadena. Las consecuencias van desde la retirada preventiva de lotes adicionales hasta la suspensión cautelar de la actividad por parte de la autoridad competente.
📞 ¿Hablamos?
En Anukys te ayudamos a evaluar soluciones de monitorización térmica para cocinas centrales y catering industrial. Cuéntanos tu instalación y estudiamos contigo cómo mejorar las alertas y la trazabilidad de cada lote.
Cuéntanos tu caso sin compromisoo llámanos: +34 657 274 067De la teoría a tu instalación
Monitorización de temperatura IoT
Registro automático 24/7, alertas antes de perder producto e informes listos para inspección, instalado y mantenido por nuestros ingenieros.
Ver la solución