Qué difícil debe ser detectar un problema cuando tu producto…
NO avisa cuando acumula tensión.
NO vibra.
NO cambia de color.
NO genera una alarma visible.
Simplemente acumula estrés térmico durante el enfriamiento hasta que las microfisuras encuentran el camino de menor resistencia.
Y entonces ya es demasiado tarde para ese lote, para esa luna, para esa entrega.
La pregunta no es si tu proceso genera microfisuras.
La pregunta es si tienes los datos para saber cuándo el Delta T durante el enfriamiento supera el umbral que las produce o si sabes si tu equipo cumple con el protocolo de cualificación del perfil de Delta T.
Qué es el Delta T en el enfriamiento del vidrio y por qué lo determina todo
El Delta T en el contexto del enfriamiento del vidrio es el diferencial de temperatura entre la cara exterior y el núcleo interno de la luna o entre zonas distintas de la misma superficie, en cualquier instante durante la curva de enfriamiento posterior al horno de recocido o al proceso de templado.
La norma EN 572-1:2012 establece las propiedades térmicas del vidrio float como base, pero no prescribe umbrales de Delta T operativo; estos umbrales los determina la física del material combinada con el espesor, la composición y la velocidad de extracción.
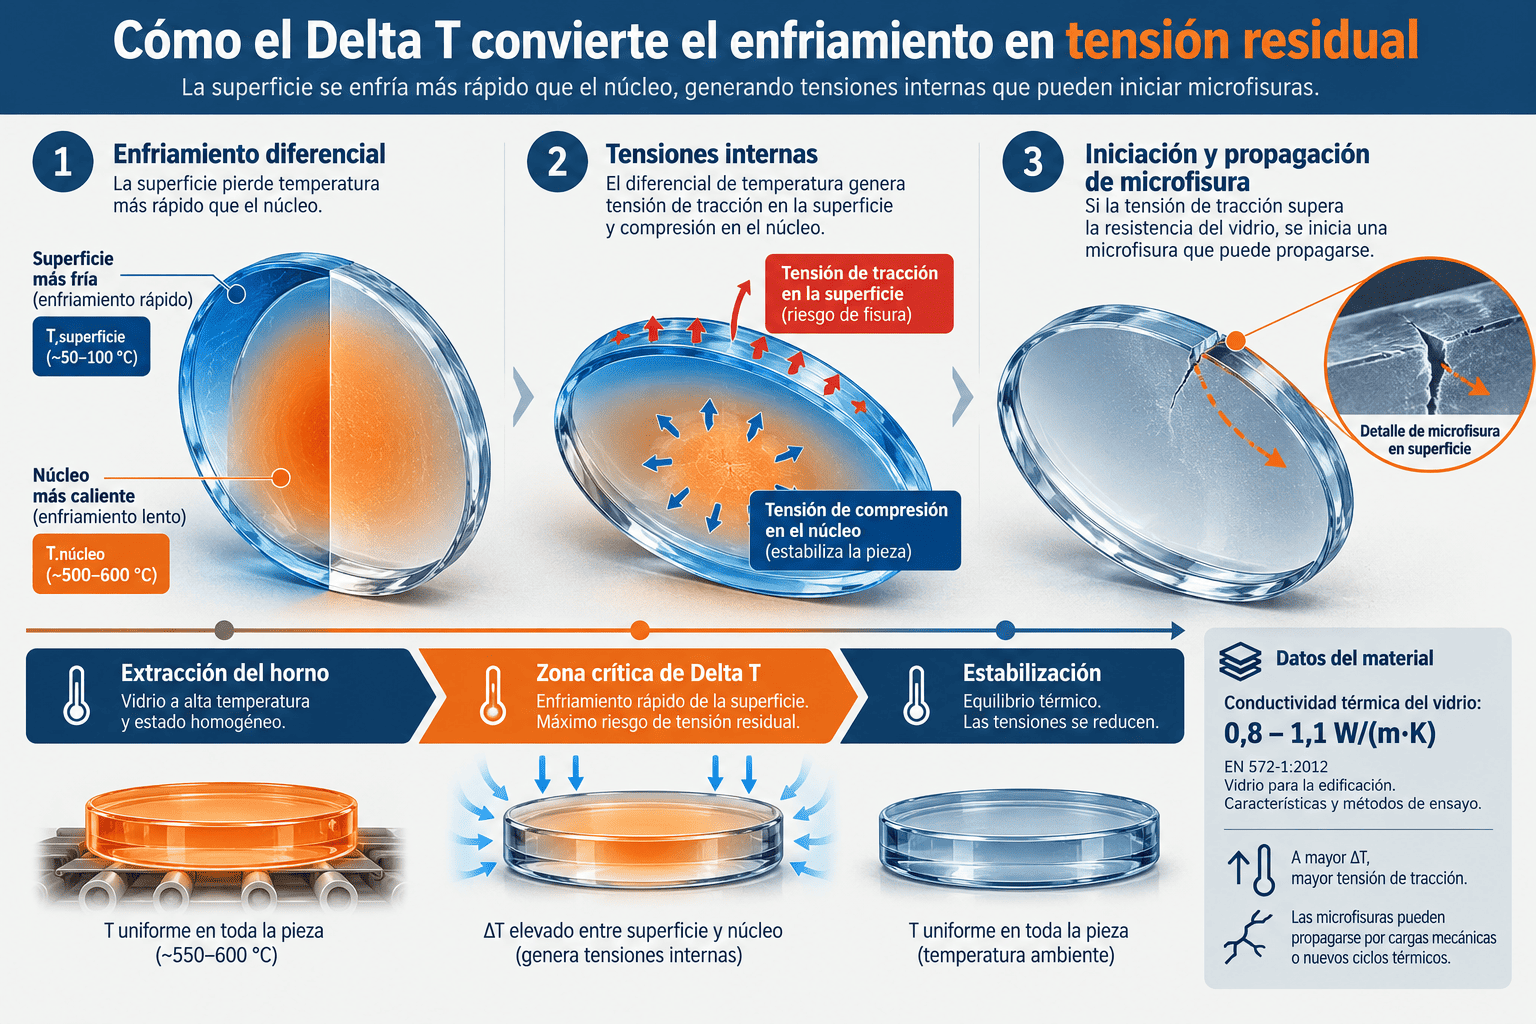
El mecanismo causal es el siguiente:
La causa: el vidrio es un mal conductor térmico; su conductividad se sitúa entre 0,8 y 1,1 W/(m·K) según composición.
El proceso: cuando el exterior de la luna se enfría más rápido que el núcleo, la capa exterior quiere contraerse pero el núcleo, todavía caliente y plástico, la frena.
El resultado: tensión de tracción en la superficie.
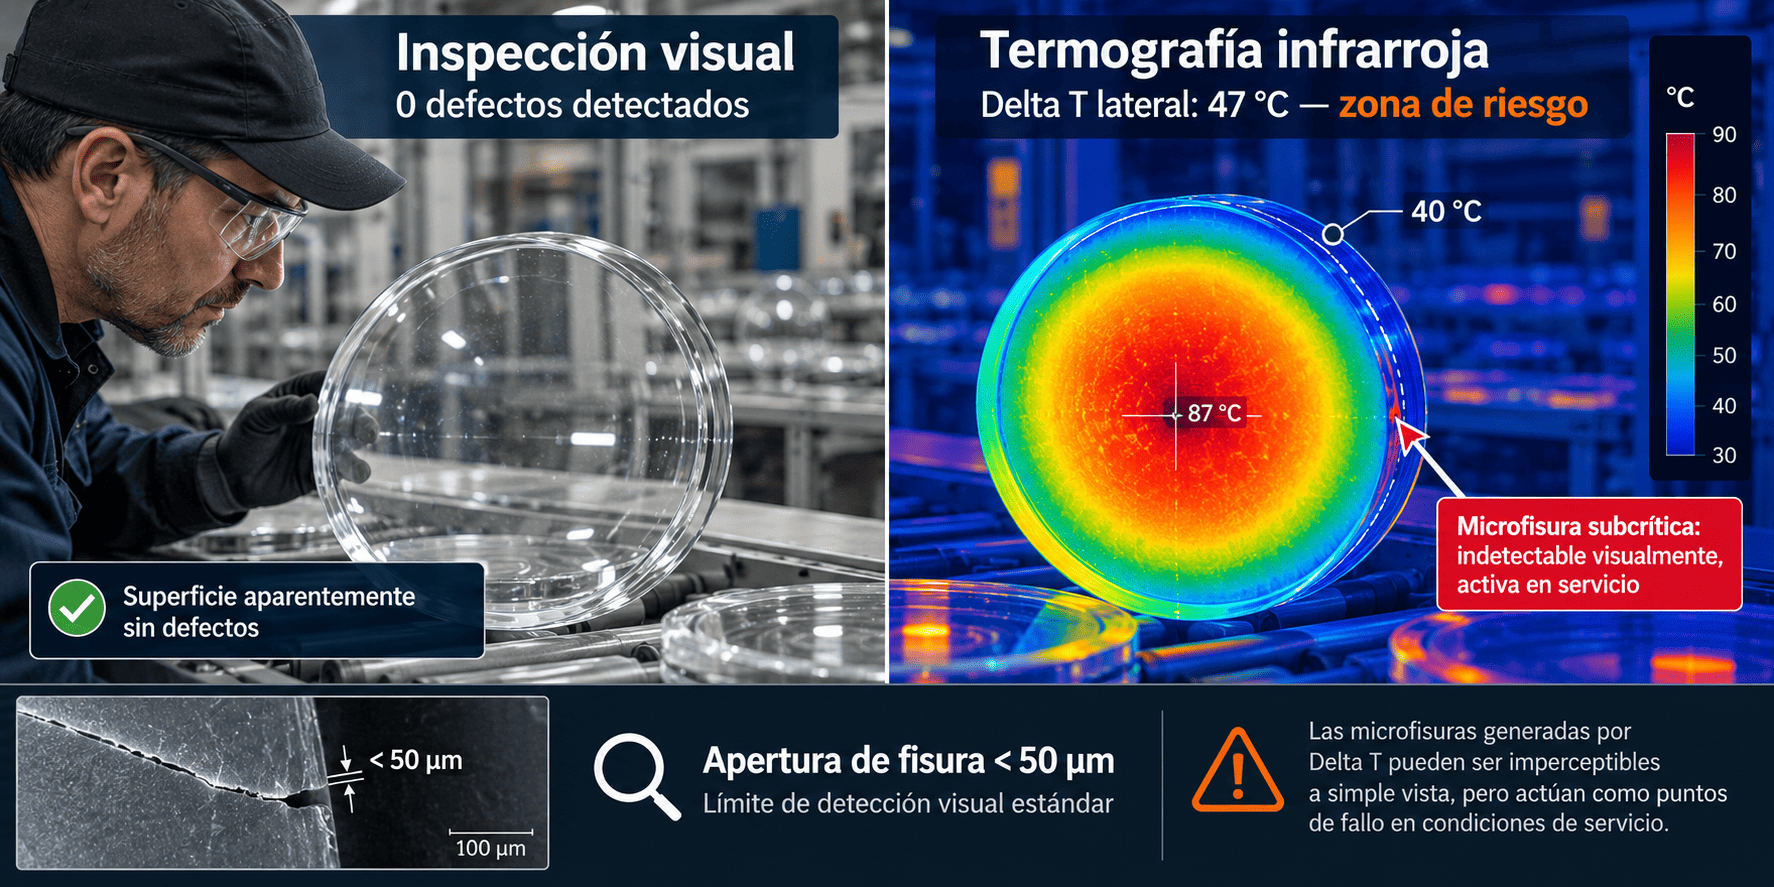
El desenlace: si esa tensión supera la resistencia a la tracción del vidrio (típicamente entre 30 y 80 MPa para vidrio float sin tratar) se generan microfisuras. No necesariamente visibles a simple vista. No necesariamente inmediatas. Pero presentes, y activas en cuanto el producto entre en servicio bajo carga mecánica o térmica.
La gravedad del error está en que estas microfisuras se producen dentro de un rango de Delta T que muchas plantas consideran “NORMAL” porque nunca lo han medido con resolución suficiente.
Pero… ¿Qué pasa con el Delta T que no está en la curva de enfriamiento?
Descubre cómo te puede estar afectando el hecho de el Delta T no esté en la curva de enfriamiento.
Por qué el estándar de “enfriamiento lento” no es una especificación operativa
Toda guía de proceso incluye la indicación de “enfriamiento lento”. El problema es que “paulatinamente” no tiene unidades. No es una especificación. Es una intención.
El diferencial de temperatura crítico no depende solo de la velocidad de descenso en grados por minuto. Depende de cuatro variables simultáneas que rara vez se monitorizan juntas:
Espesor de la luna: a mayor espesor, mayor gradiente térmico para la misma velocidad de extracción. Una luna de 12 mm acumula tensiones internas muy superiores a una de 4 mm ante la misma curva de enfriamiento. La razón es geométrica: el tiempo de difusión del calor desde el núcleo a la superficie escala con el cuadrado del espesor.
Temperatura de entrada al arco de recocido o zona de enfriamiento: si la temperatura de entrada varía como puede ser por una fluctuación del horno o por diferencias entre piezas consecutivas, la curva de enfriamiento real se desvía de la programada aunque la rampa de extracción sea constante.
Gradiente lateral en la luna: los bordes se enfrían más rápido que el centro. En lunas de gran formato, el Delta T lateral puede superar el Delta T frontal como fuente primaria de microfisuras en los cantos, donde la resistencia mecánica es estructuralmente crítica.
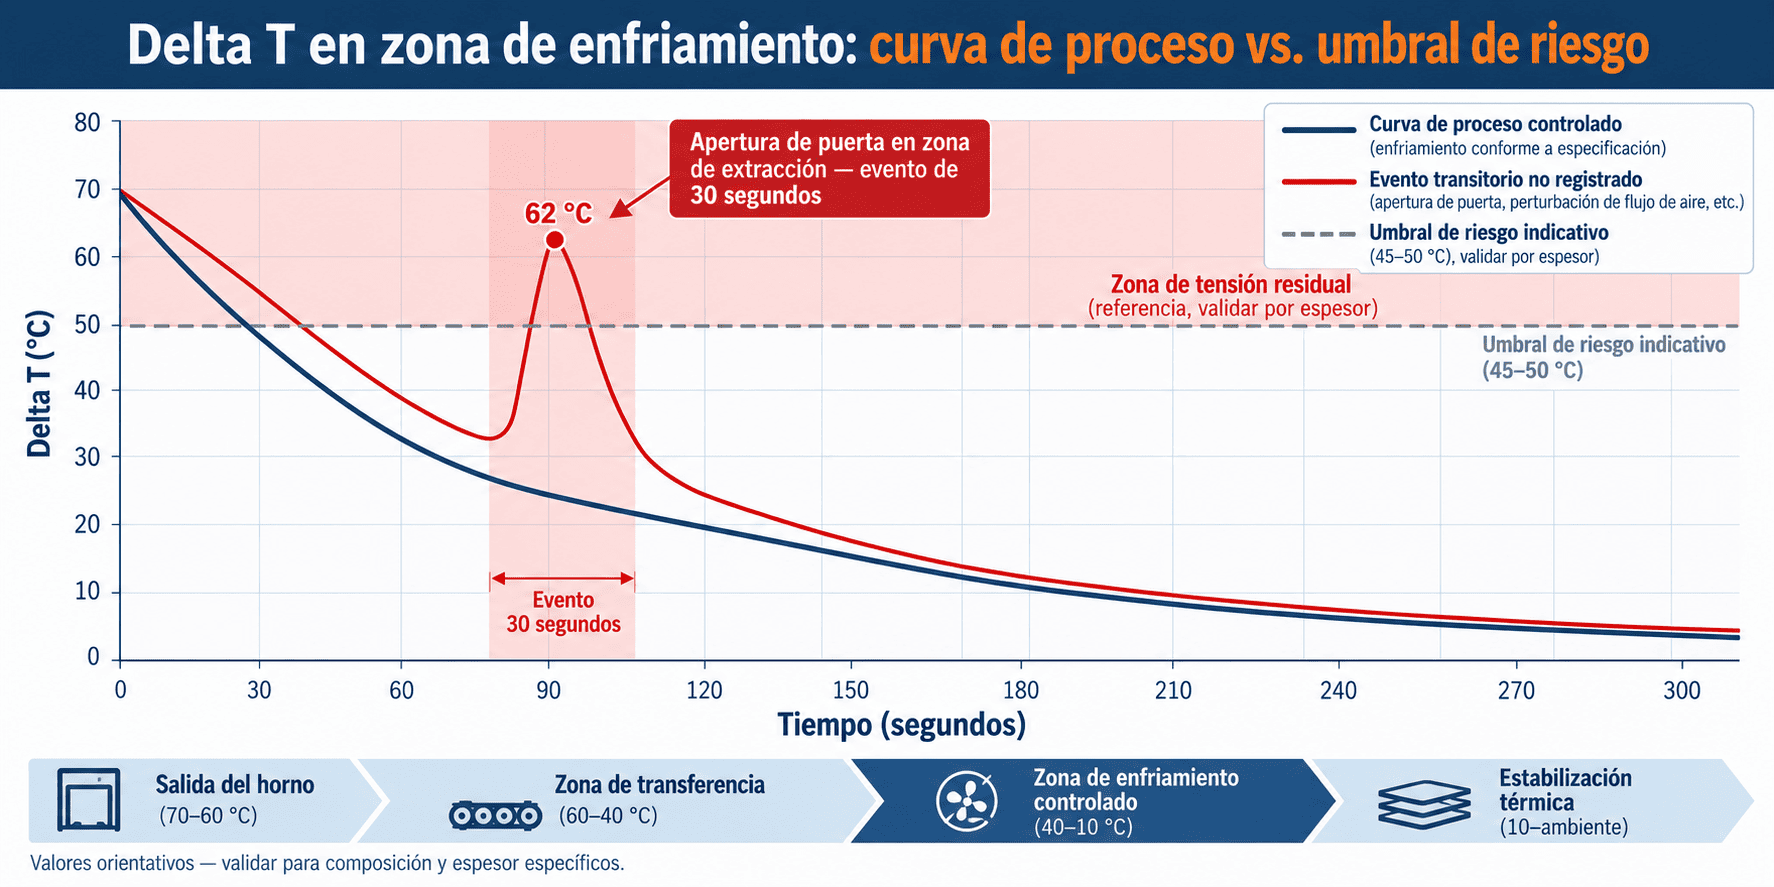
Temperatura ambiente y flujo de aire en la zona de extracción: una corriente de aire no controlada en el área de extracción puede inducir un Delta T localizado de 15-20 grados C en cuestión de segundos. Exactamente el tipo de evento que no queda registrado en ningún log si la monitorización es puntual.
Ninguna de estas variables es gestionable sin datos continuos y espacialmente distribuidos. La monitorización puntual solo captura la media del proceso, no el evento crítico.
Cuándo el Delta T cruza el umbral de daño: los rangos que la física establece
Antes de especificar protocolos, es necesario entender qué orden de magnitud estamos hablando. Los valores que siguen corresponden a rangos documentados en literatura técnica y aplicaciones de ingeniería del vidrio; los umbrales exactos para cada composición y espesor deben verificarse experimentalmente o consultarse con el fabricante del vidrio.
Vidrio float sin tratar (EN 572-1:2012): la práctica habitual del sector señala que diferenciales sostenidos superiores a 40-60 grados Celsius entre zonas de la misma luna durante el enfriamiento representan riesgo de tensión residual problemática. Sin embargo, este rango depende críticamente del espesor y la velocidad de cambio; no es un umbral fijo.
Vidrio templado térmicamente (EN 12150-1:2015): el templado introduce tensiones de compresión controladas en superficie precisamente mediante un enfriamiento rápido y uniforme. Un Delta T lateral durante el proceso de templado produce tensiones asimétricas que pueden resultar en fragmentación no uniforme o, en casos extremos, en tensión residual insuficiente en zonas concretas.
Vidrio laminado con intercalario PVB (ISO 12543-4:2021): el intercalario PVB tolera rangos de humedad durante el procesado inferiores al 0,5% en peso (Kuraray Trosifol PVB Technical Manual), pero la temperatura de procesado también debe ser controlada. Las microfisuras en el substrato de vidrio previas al laminado comprenden la adherencia del intercalario de forma no detectable en inspección visual estándar.
Lo que estos rangos tienen en común: todos implican gradientes que son perfectamente medibles con la tecnología disponible. La variable que diferencia a las plantas que gestionan este riesgo de las que no son si tienen los datos.
Qué arquitectura de monitorización del Delta T es operativamente válida
El principal problema en la monitorización térmica en fabricación de vidrio, es un problema de arquitectura de medición espacialmente distribuida y temporalmente continua.
Estos son los cuatro requisitos que una arquitectura válida debe cumplir para gestionar el Delta T en enfriamiento:
Resolución espacial suficiente para capturar gradientes laterales: la monitorización efectiva requiere múltiples puntos de medición distribuidos o sistemas de termografía infrarroja que proporcionen un mapa térmico continuo.
Frecuencia de muestreo ajustada a la velocidad de cambio del proceso: la frecuencia de muestreo debe ser al menos el doble de la frecuencia del evento más rápido que se desea detectar; según el principio de Nyquist aplicado al proceso térmico.
Alertas basadas en Delta T calculado en tiempo real, no en temperatura absoluta: la temperatura absoluta de una zona es un dato insuficiente. Lo que importa es la diferencia entre zonas en el mismo instante.
Trazabilidad por lote con correlación a resultados de calidad: El valor de los datos térmicos no está solo en la alerta en tiempo real, está en la capacidad de correlacionar el perfil de Delta T de cada lote con los resultados de inspección y con las reclamaciones post-entrega.
Si tu sistema actual no funciona en base al Delta T calculado entre zonas, te informo que estás operando con información insuficiente para gestionar este riesgo.
¿Quieres ver cómo se compara tu arquitectura actual con los requisitos de monitorización de Delta T para tu espesor y formato de luna?
Solicita el análisis de gap de monitorización térmica. Te devolvemos un informe estructurado en 48 horas.
Cómo el Delta T no capturado se traduce en costes operativos reales
Las microfisuras térmicas tienen tres rutas de impacto económico, y la más costosa raramente aparece en el informe de calidad de producción.
Ruta 1 (Rechazo en inspección final): Es el impacto visible. El coste es directo: material, tiempo de proceso, capacidad consumida. Pero es también el impacto más gestionable, porque al menos el defecto se detecta antes de salir de planta.
Ruta 2 (Fallo en campo): Las microfisuras subcríticas (presentes pero por debajo del umbral de detección en inspección visual) se propagan bajo carga en servicio y puede hacer que se infrinjan normas como Directiva 85/374/CEE sobre responsabilidad por productos defectuosos, aplicable en UE . Este coste es habitualmente entre 5 y 15 veces el coste del rechazo en planta; pero esto se sabe que no aparece en el informe de producción.
Ruta 3 (Coste oculto de la variabilidad no medida): si el Delta T en enfriamiento varía pero no se mide, el proceso se ajusta por síntomas no por causas. Cada ajuste sin datos es un experimento. El resultado es variabilidad estructural que consume capacidad de proceso sin ser atribuida a su causa real.
Lo que sí puede afirmarse con base en la física del proceso es que cualquier proceso que genera microfisuras térmicas de forma no detectada está provocando un coste hacia el cliente o hacia el campo.
Qué distingue la termografía infrarroja de la monitorización por termopares en este contexto
Esta es la comparativa que más frecuentemente se plantea en MoFU cuando el especialista ya sabe que necesita más datos y está evaluando cómo obtenerlos.
| Criterio | Termopares multipunto | Termografía IR |
|---|---|---|
| Resolución espacial | Limitada a puntos discretos | Mapa continuo de la superficie |
| Detección de gradientes laterales | Solo entre puntos instrumentados | Cualquier gradiente visible en el campo de visión |
| Coste de instalación | Bajo-medio | Medio-alto |
| Integración con SCADA/MES | Estándar (señal analógica/digital) | Requiere software de análisis de imagen |
| Aplicabilidad en línea continua | Alta | Alta si el sistema está diseñado para ello |
| Trazabilidad por pieza | Posible con sincronización | Alta si hay seguimiento de posición |
| Umbral de Delta T detectable | Depende de la distribución de puntos | ~0,1-0,5 grados C en sistemas calibrados |
| Normativa de referencia para calibración | IEC 60584 (termopares) | ISO 18434-1 (termografía IR en mantenimiento) |
La elección entre ambas arquitecturas no es técnica en abstracto, es:
en función del formato de luna
la velocidad de línea
la resolución espacial que el proceso requiere
Nota: Una línea de vidrio plano en formato grande con variabilidad lateral documentada tiene un caso técnico claro para termografía IR o una línea de formato pequeño con control ambiental robusto puede obtener datos suficientes con termopares bien distribuidos. Lo que no es aceptable en ningún caso, es operar con un único punto de medición y llamarlo “monitorización del enfriamiento”.
Preguntas frecuentes sobre el control térmico en el enfriamiento del vidrio
¿Qué valor de Delta T durante el enfriamiento se considera crítico para vidrio float estándar?
No existe un umbral único universalmente aplicable. El valor crítico depende del espesor de la lune, la composición del vidrio y la velocidad de cambio del diferencial. La práctica del sector señala que diferenciales sostenidos superiores a 40-60 grados C entre zonas de la misma pieza durante el enfriamiento representan riesgo de tensión residual problemática para espesores medios, pero este rango debe verificarse experimentalmente para cada proceso y composición específica, con referencia a EN 572-1:2012.
¿Un sistema de un solo termopar en la zona de enfriamiento es suficiente para controlar el riesgo de microfisuras?
No. Un único punto de medición proporciona la temperatura media de un punto de la luna, no el gradiente espacial. Las microfisuras térmicas se producen por el diferencial entre zonas (lateral o frontal) que un sensor único no puede detectar. La monitorización efectiva requiere múltiples puntos distribuidos o termografía IR con mapa térmico continuo, con frecuencia de muestreo ajustada a la velocidad de la curva de enfriamiento.
¿Cómo afecta el Delta T en enfriamiento al vidrio laminado posterior al procesado?
Las microfisuras generadas en el substrato de vidrio durante el enfriamiento comprometen la adherencia del intercalario PVB o SGP durante el laminado. Según ISO 12543-4:2021, la durabilidad del vidrio laminado depende de la integridad del substrato y de la interfaz vidrio-intercalario. Las microfisuras previas al laminado pueden acelerar la deslaminación bajo condiciones de servicio, especialmente en presencia de humedad.
¿Qué frecuencia de re-cualificación del perfil de enfriamiento es adecuada?
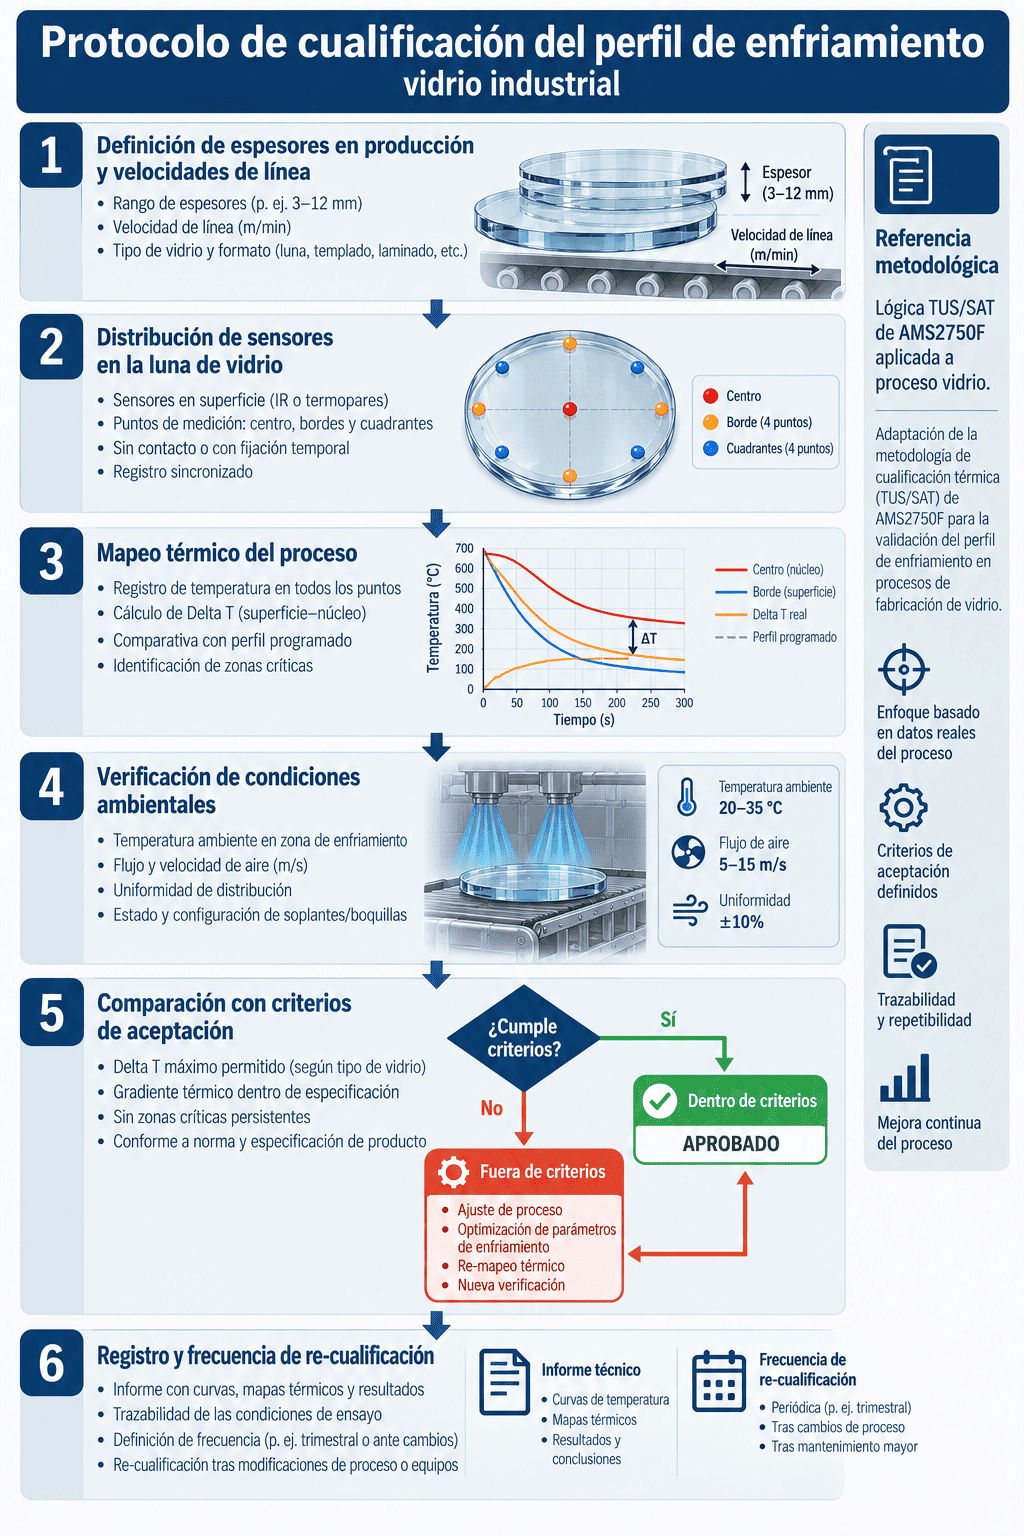
No existe una normativa de producto vidrio que prescriba esta frecuencia. La lógica transferida de AMS2750F para procesos térmicos aeroespaciales indica que la re-cualificación debe producirse tras cualquier cambio de proceso relevante —cambio de espesor, modificación de equipo, evento de calidad significativo— y con una frecuencia periódica definida internamente. La práctica habitual en sectores con control de proceso robusto es anual como mínimo, más frecuente en líneas con alta variabilidad documentada.
¿Cómo se correlacionan los datos de Delta T con los resultados de inspección de calidad?
La correlación requiere trazabilidad temporal: el perfil de Delta T de cada lote o pieza debe ser registrado con un identificador que pueda cruzarse con el resultado de inspección correspondiente. Esto implica que el sistema de monitorización térmica y el sistema de registro de calidad compartan una referencia temporal o de pieza común. Sin esa correlación, los datos de Delta T son datos de proceso —valiosos para el ajuste en tiempo real, pero no para el aprendizaje sistemático ni para el análisis de causa raíz.
¿Qué implicaciones tiene la ausencia de registros de Delta T ante una reclamación por fallo en campo?
En el marco de la Directiva 85/374/CEE sobre responsabilidad por productos defectuosos (UE), la carga de la prueba sobre el defecto recae en el demandante, pero la capacidad del fabricante para demostrar control de proceso es un factor relevante en la defensa. La ausencia de registros de control de proceso térmico no implica automáticamente responsabilidad, pero dificulta demostrar que el proceso era adecuado. La disponibilidad de datos de Delta T trazables por lote es evidencia positiva de control de proceso.
📞 ¿Hablamos?
En Anukys te ayudamos a evaluar los parámetros críticos de tus procesos de templado, mejorar la trazabilidad térmica y estudiar soluciones de monitorización adaptadas a tu instalación.
Cuéntanos tu caso sin compromisoo llámanos: +34 657 274 067De la teoría a tu instalación
Monitorización de temperatura IoT
Registro automático 24/7, alertas antes de perder producto e informes listos para inspección, instalado y mantenido por nuestros ingenieros.
Ver la soluciónVer un caso real