Tu SCADA marca la consigna, clavada. El PID está en verde, nadie ha tocado el setpoint y la última auditoría salió limpia. Y aun así, un lote sale con otro acabado, un variador muere antes de hora y alguien de calidad pregunta si aquello no estaba a temperatura.
Muchos fallos en el control de temperatura en ambientes industriales no viven en el lazo, viven fuera de la pantalla: dónde mides, cada cuánto, con qué sensor y qué haces con el dato. Estos errores en el control de la temperatura cuestan de ver precisamente porque la pantalla no los enseña. Apuesto a que tu planta tiene al menos dos.
El control de temperatura en ambientes industriales es la regulación de la temperatura de un proceso, un producto o un recinto mediante medición, lazo de control y registro, conforme a lo que la norma EN ISO 9001:2015 (apartado 7.1.5) pide a los equipos de medición cuando la trazabilidad es un requisito, para mantener la variable dentro de su tolerancia y poder demostrarlo. Su fiabilidad depende de la posición del sensor, el intervalo de muestreo y la calibración; las sondas Pt100 de clase A y B de la IEC 60751 admiten ±0,15 °C y ±0,30 °C a 0 °C.
Dicho de otra manera: es la diferencia entre el termómetro de la puerta de la nevera y la temperatura del yogur del fondo.
Relacionado: Monitorización de temperatura IoT
¿Qué cinco errores provocan fallos en el control de temperatura industrial?
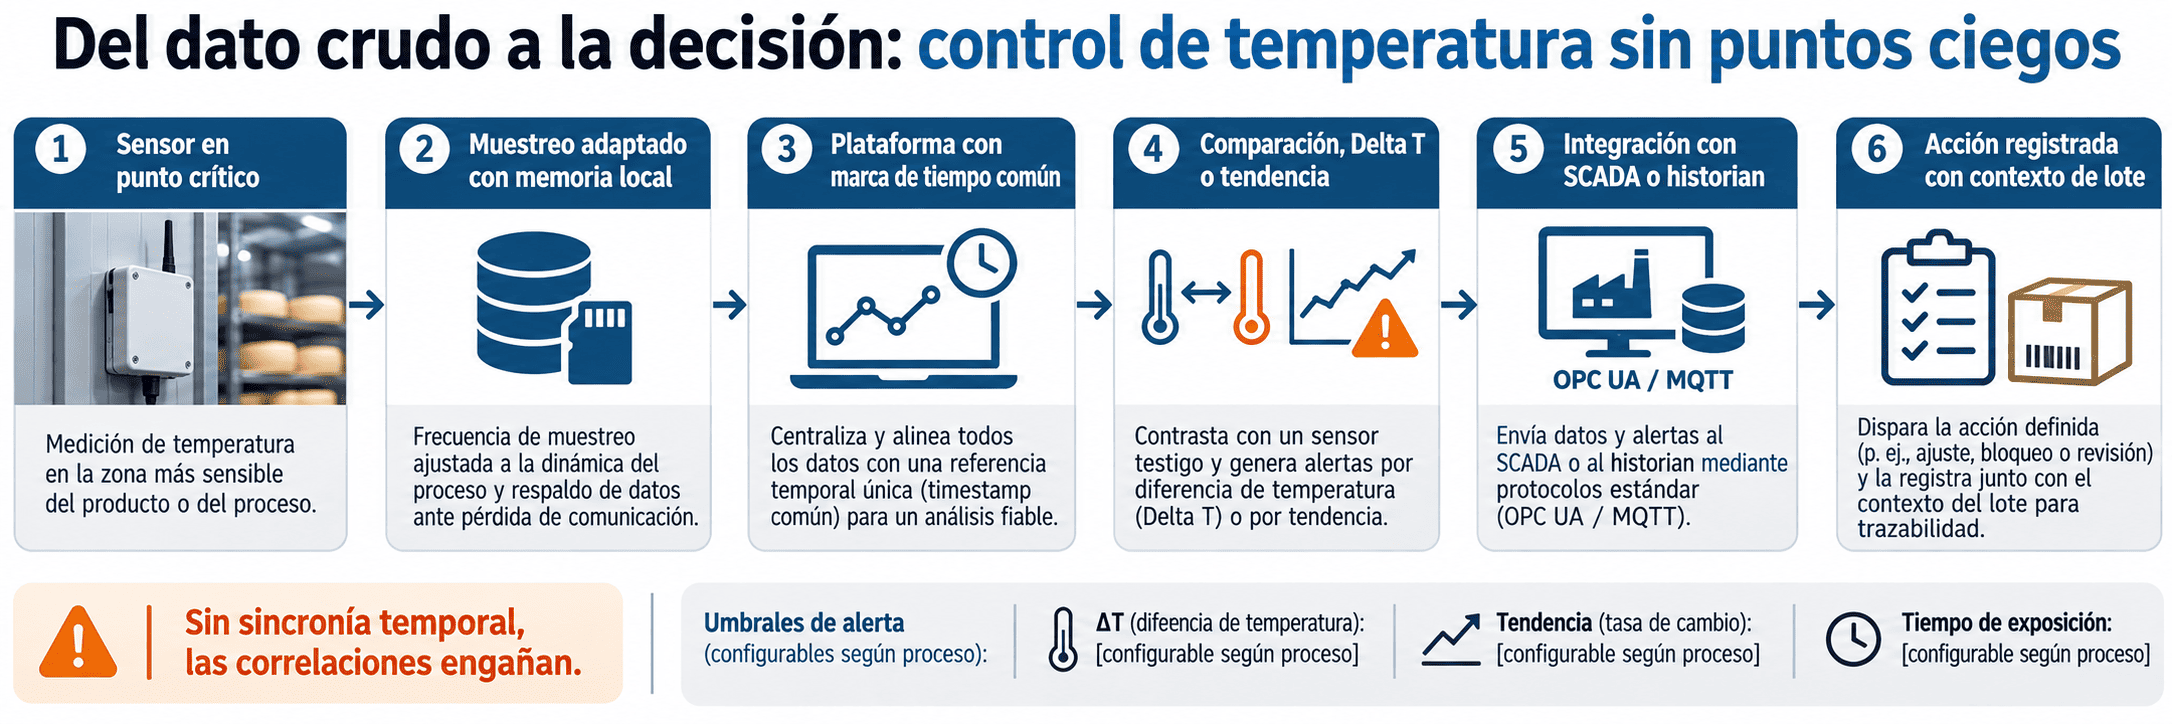
Los cinco comparten raíz: el lazo regula lo que su sensor ve, y el sensor no siempre ve lo que importa. Medir en el punto equivocado, promediar, fiarse de una sonda desviada, alarmar tarde y dejar los datos sueltos desvían el proceso con la pantalla en verde. Todos tienen salida con sensorización IoT, con límites que verás más abajo.
1. Medir dónde llega el cable, no donde está el producto
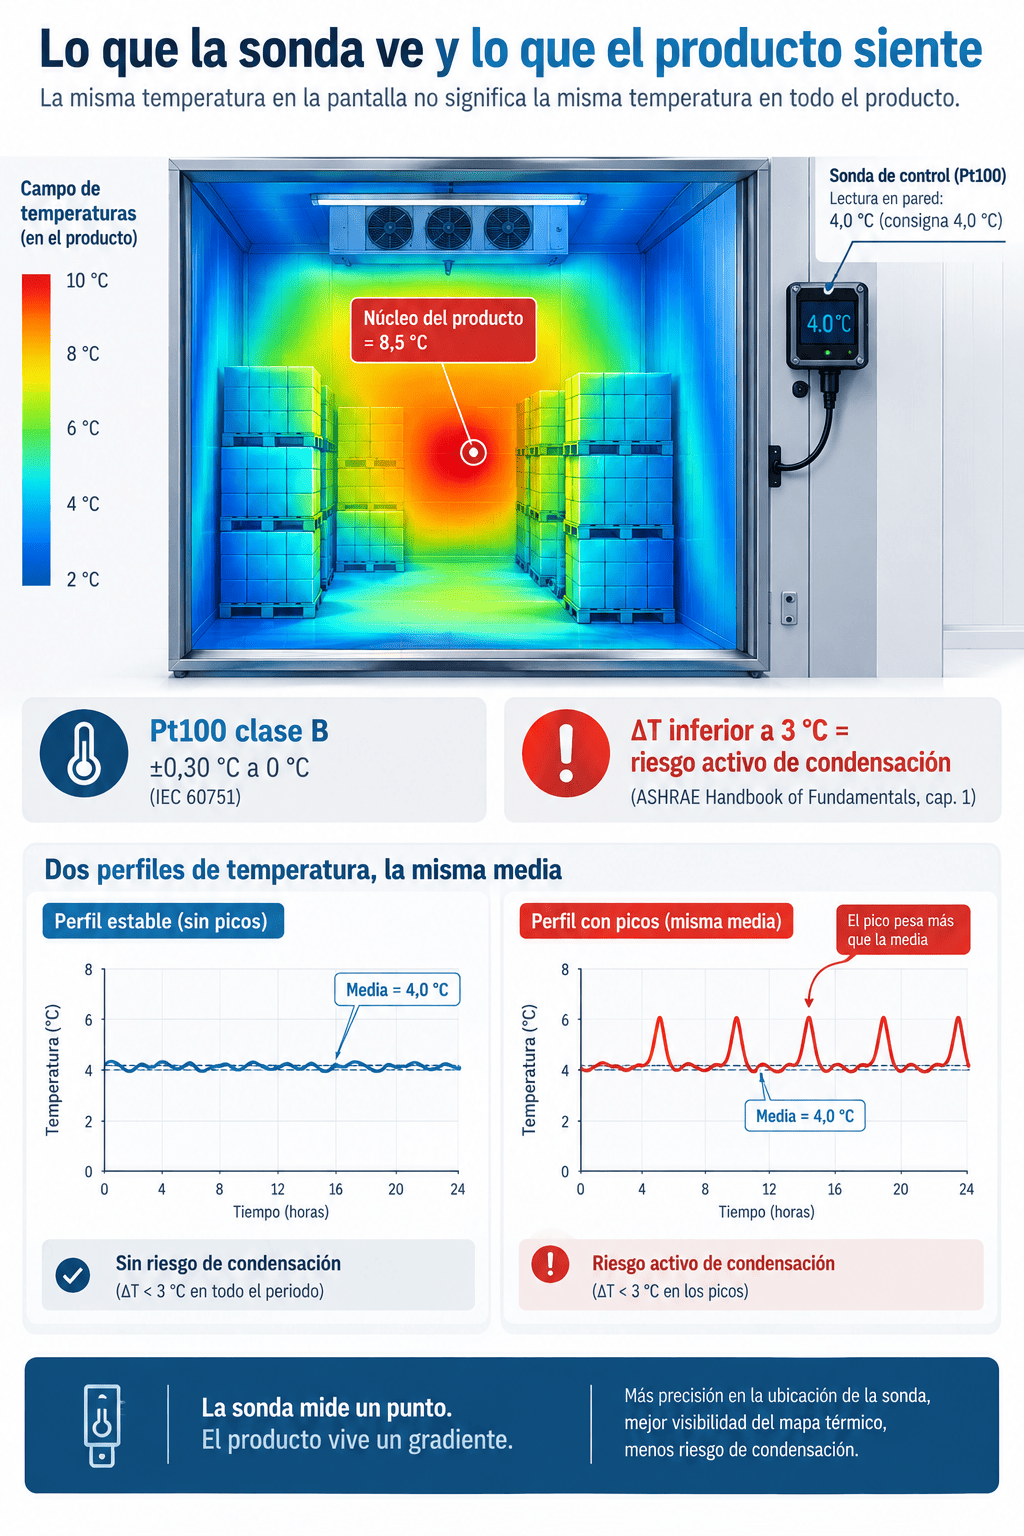
Un horno, una cámara o un armario no tienen una temperatura: tienen un campo de temperaturas. El lazo regula lo que ve su sonda, y si está en la pared o en el retorno, el producto del núcleo puede andar lejos de la consigna sin que suene nada. Por eso el tratamiento térmico de metales exige estudios de uniformidad (TUS) según AMS2750H (revisión de 2024): se mapea el volumen porque nadie se fía de un solo punto.
La salida pasa por sensores inalámbricos en los puntos que ese mapeo marca como críticos (carga, núcleo, esquinas, zona de puerta), sin tirar cable. No sustituyen al TUS; lo prolongan entre una auditoría y la siguiente.
2. Fiarse de la media y del registro lento
Dos perfiles con la misma media no hacen el mismo daño. La velocidad de muchas reacciones (degradación, corrosión, crecimiento microbiano) crece de forma exponencial con la temperatura, según la ecuación de Arrhenius, así que un pico pesa más de lo que su media deja ver. Un registro cada diez o quince minutos puede dejar fuera una apertura de puerta entera, y buscar después qué pico estropeó el lote sin dato fino es buscar una aguja en un pajar.
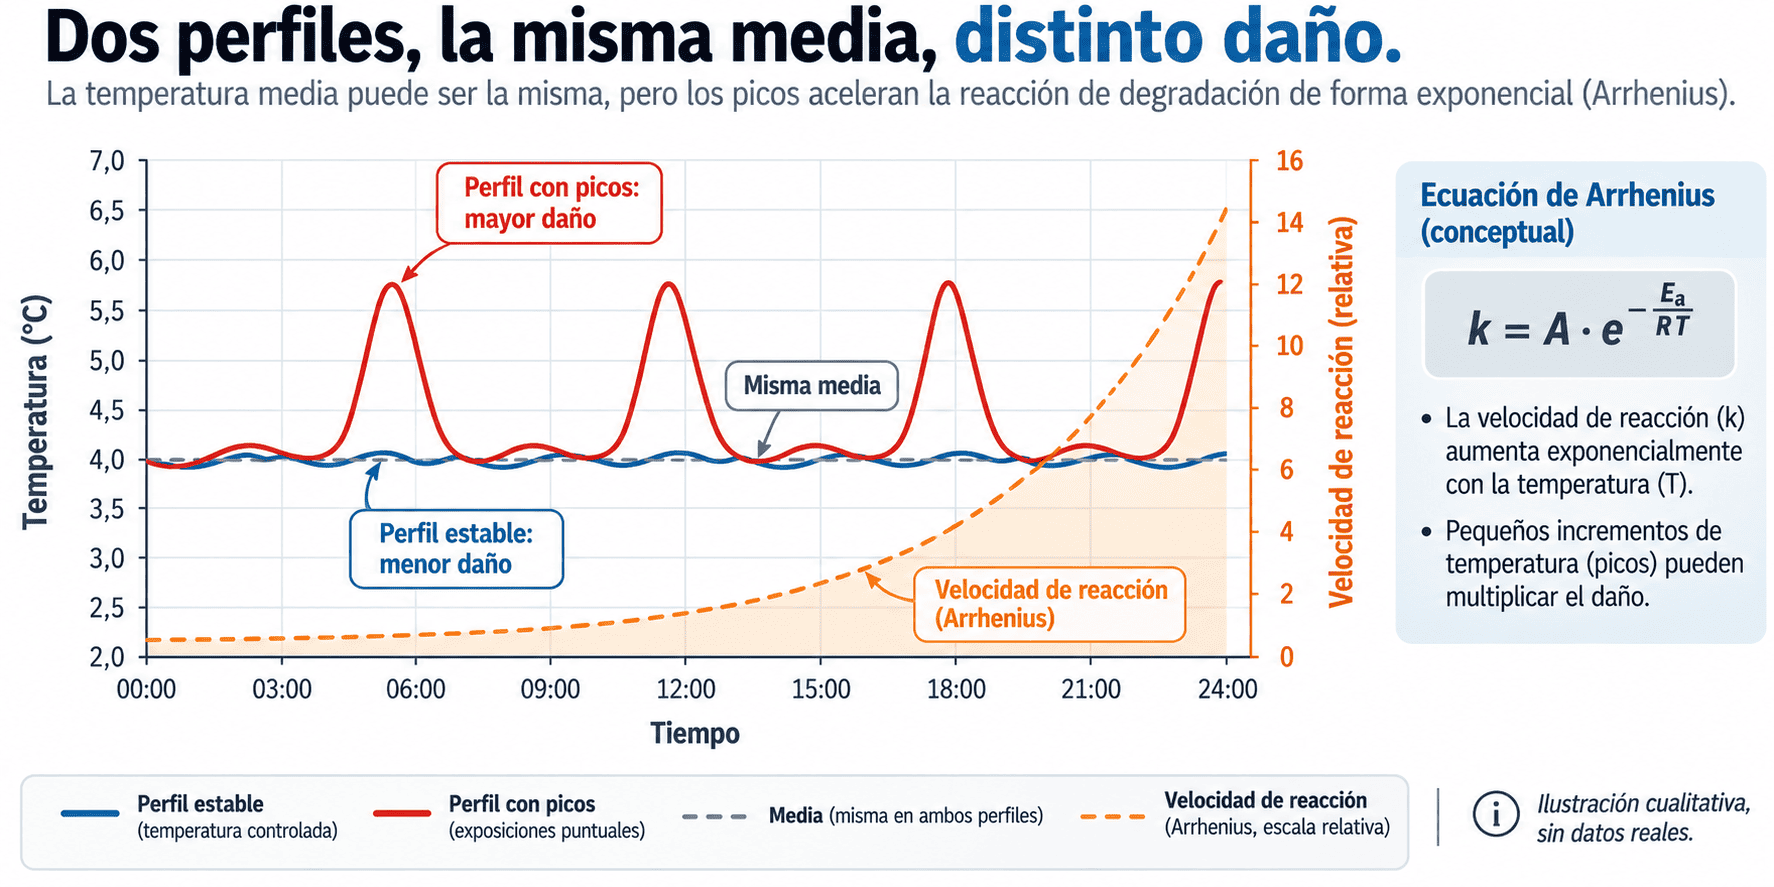
Con el muestreo ajustado a la dinámica del fenómeno y el dato crudo guardado, no solo la media, el pico deja de esconderse.
3. Confiar en un sensor que ya no dice la verdad
Una sonda se desvía despacio y el lazo no se entera: corrige hasta que la lectura coincide con la consigna, así que el proceso se desplaza justo lo que se desvió el sensor, con la pantalla perfecta. Un PID impecable sobre un sensor desviado es precisión aplicada al error. Y se parte de una tolerancia que no es cero: una Pt100 clase B admite ±0,30 °C a 0 °C según la IEC 60751, antes de cualquier deriva.
Un sensor testigo independiente junto al de control resuelve buena parte: si las dos lecturas divergen más de lo que tu proceso tolera, salta el aviso. No reemplaza la calibración trazable, te dice cuándo toca.
4. Alarmar cuando el daño ya está hecho
Un umbral fijo avisa cuando la excursión ya ocurrió, y no ve ni la velocidad de cambio ni el margen que queda. La condensación lo ilustra: depende del diferencial entre la superficie y el punto de rocío, no de la temperatura sola, y el ASHRAE Handbook of Fundamentals (capítulo 1) toma como referencia que por debajo de 3 °C de diferencia el riesgo está activo, con la temperatura dentro de rango. Una alarma que solo suena cuando el daño está hecho no previene nada: levanta acta.
Las alarmas por tendencia y por variable derivada (Delta T, velocidad de cambio) avisan antes del límite, que es cuando todavía se puede actuar.
5. Dejar los datos huérfanos
Un valor sin hora fiable, sin lote, sin receta ni estado de puerta no explica nada. Si las variables no comparten sincronía temporal, las correlaciones engañan, y un registro en papel o en el Excel del turno es la foto de un instante, no una historia.
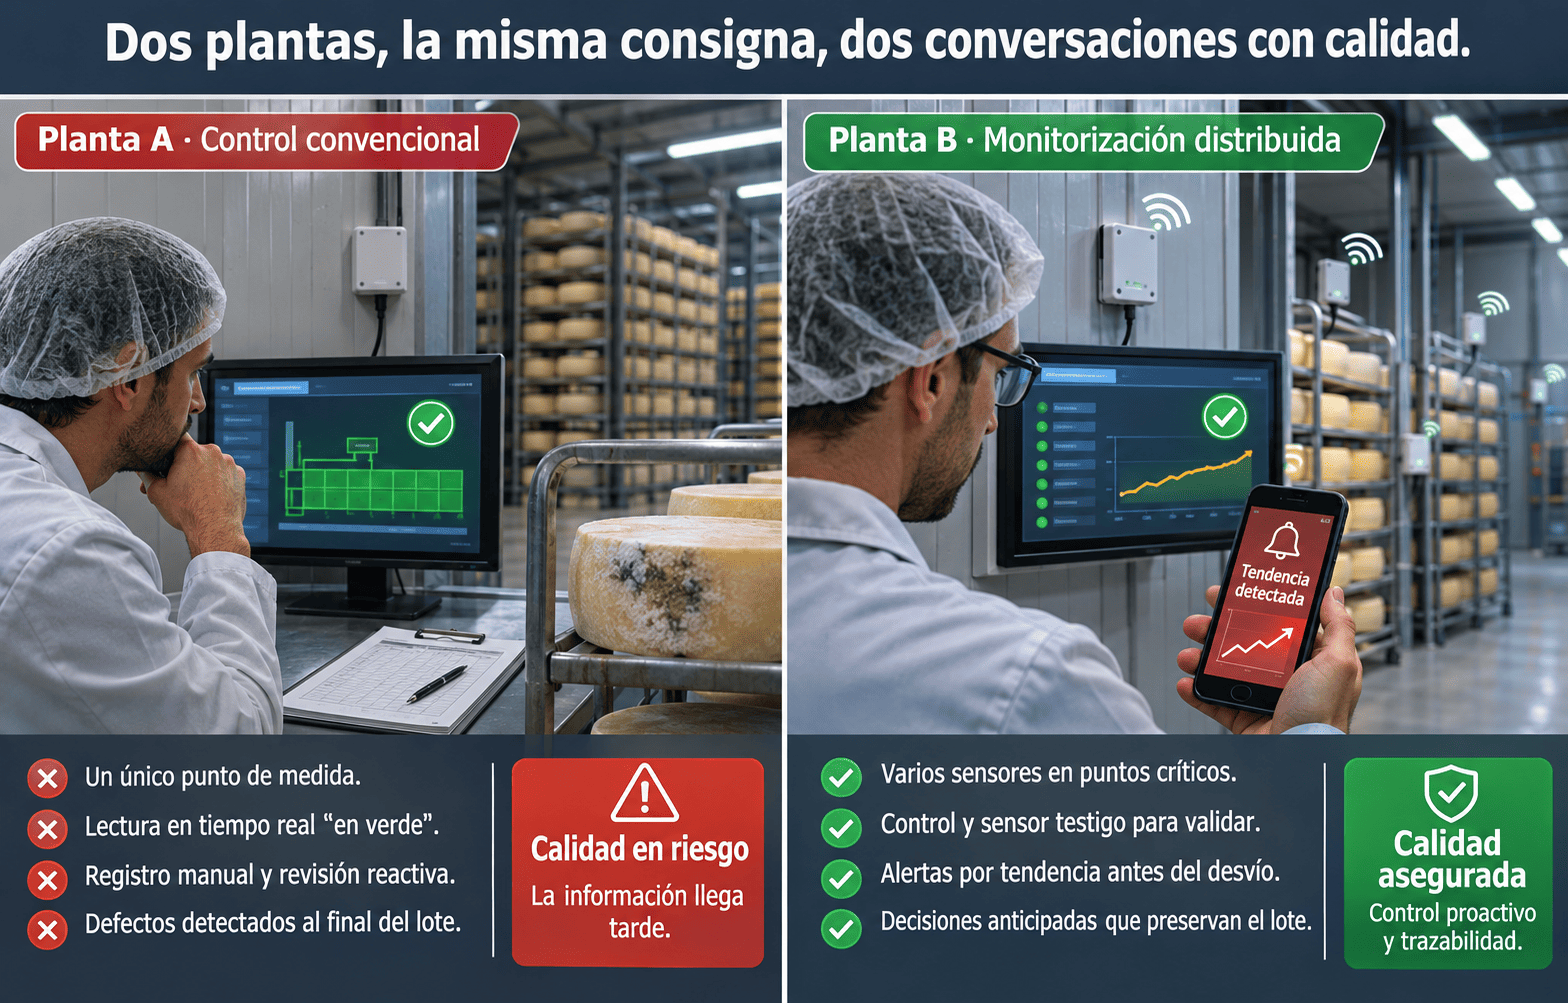
Lo que lo corrige es una marca de tiempo común, memoria local en el sensor para los cortes de cobertura (transmite al volver) y la integración con SCADA o historial mediante protocolos estándar como OPC UA o MQTT, con el contexto de lote pegado al dato.
¿Cómo saber si tu instalación comete alguno de estos cinco errores?
Que el SCADA marque la consigna no significa que todo el proceso esté bajo control. Para detectar posibles puntos ciegos en la monitorización de temperatura industrial, conviene revisar cinco aspectos de la instalación.
Responde a estas preguntas pensando en tu punto más crítico: un horno, una cámara o un armario industrial.
¿Cómo interpretar los resultados?
Cuenta cuántas preguntas has respondido negativamente o no sabes responder:
- 0-1 respuestas: La instalación presenta menos riesgos evidentes en esta revisión inicial. Conviene mantener las comprobaciones periódicas.
- 2-3 respuestas: Existen posibles puntos ciegos que requieren atención. Prioriza aquellos que puedan afectar directamente a la calidad del producto.
- 4-5 respuestas: Es recomendable realizar una revisión técnica de la monitorización, empezando por la fiabilidad de los sensores y la capacidad de anticipar desviaciones.
Este autodiagnóstico es orientativo. No sustituye los estudios de uniformidad térmica (TUS), la calibración trazable ni los sistemas instrumentados de seguridad.
Identificar los puntos débiles es el primer paso para mejorar el control de temperatura industrial sin intervenir innecesariamente en el proceso.
¿Cuándo el IoT no es la respuesta a un fallo de control?
Cuando el origen está en el lazo (sintonía, actuador, válvula con histéresis) o cuando de la medida depende la seguridad. La sensorización IoT monitoriza y avisa; no sustituye al control en lazo cerrado ni a los sistemas instrumentados de seguridad (IEC 61511). Tampoco vale cualquier radio: LoRaWAN no es apta para intervalos inferiores a un minuto, y ahí toca cable, NB-IoT o LTE-M.
Cada sensor conectado es también superficie de ataque. La serie ISA/IEC 62443 fija requisitos de ciberseguridad para sistemas de automatización y control industrial, y la Directiva NIS2 (UE 2022/2555) extiende obligaciones a más entidades, con una transposición desigual entre Estados miembros: comprueba cómo te afecta. Y ninguna cifra de ahorro sirve para todas las plantas; depende de tu punto de partida.
Empieza por el punto que nadie mide
Los cinco errores caben en una pregunta: ¿dónde está tu sensor y cuánto confías en él? El primer paso es tan sencillo como el mecanismo de una cuchara: un sensor testigo en el punto que nadie mide, durante una semana, y mirar qué cuenta.
¿Dónde colocar el primer sensor de temperatura industrial?
Instalar un sensor adicional no garantiza una mejor monitorización si se coloca en un punto que ya está suficientemente controlado. La clave está en identificar dónde pueden producirse desviaciones que el sistema actual no detecta.
Antes de instalar el primer sensor testigo, conviene seguir estas recomendaciones:
1. Identifica los puntos críticos del proceso
Un horno, una cámara frigorífica o un armario industrial presentan diferencias de temperatura dentro de su volumen. Si dispones de un estudio de uniformidad térmica (TUS), utilízalo para localizar las zonas más sensibles. Si no, revisa puntos como el núcleo de la carga, las esquinas menos ventiladas o las proximidades de las puertas.
2. Prioriza las zonas que actualmente no se monitorizan
Si la sonda de control está instalada en una pared o en el retorno del aire, puede no reflejar la temperatura real del producto. Colocar un sensor independiente en una zona crítica permite comparar ambas lecturas y detectar diferencias que antes pasaban inadvertidas.
Un registro continuo durante una semana puede servir como primera evaluación, aunque no sustituye un estudio de uniformidad.
3. Comprueba la fiabilidad del sensor de control
Además de medir puntos críticos, conviene instalar un sensor testigo junto a la sonda principal para contrastar sus lecturas. La diferencia admisible debe definirse según las tolerancias del proceso y la incertidumbre de los instrumentos.
Esta comparación ayuda a identificar posibles desviaciones, pero no reemplaza la calibración trazable.
4. Adapta el registro y conserva el contexto de cada medición
La frecuencia de muestreo debe ajustarse a la duración de los fenómenos que se quieren detectar. Un proceso con cambios rápidos necesita registros más frecuentes que otro con variaciones térmicas lentas.
También es importante conservar los datos originales, disponer de marcas de tiempo fiables y relacionar las mediciones con información como el lote, la receta o el estado de las puertas. La integración mediante OPC UA o MQTT puede facilitar esta trazabilidad.
El objetivo no es instalar más sensores, sino medir donde realmente importa. Una monitorización bien planteada permite detectar desviaciones que el lazo de control no ve y actuar antes de que afecten a la calidad del producto o a la continuidad del proceso.
Preguntas frecuentes
¿Cómo saber si mi sensor de temperatura está desviado?
Compáralo con un sensor testigo independiente o con un patrón trazable; si divergen más de lo que tu proceso tolera, hay deriva. Una Pt100 clase B ya parte de ±0,30 °C a 0 °C (IEC 60751), así que el límite de divergencia conviene fijarlo según la exigencia del proceso, no sólo según la ficha del sensor.
¿Cada cuánto debe registrar un sensor de temperatura en un proceso industrial?
No hay un valor universal: depende de la dinámica del fenómeno. El intervalo debe ser menor que la duración de los eventos que importan (aperturas de puerta, rampas, ciclos de desescarche). Los datos disponibles no permiten fijar una cifra general; empieza midiendo cuánto duran realmente tus excursiones.
¿Qué diferencia hay entre monitorizar la temperatura y controlarla?
Controlar es actuar sobre un actuador en lazo cerrado; monitorizar es medir, registrar y avisar. La monitorización IoT vigila lo que el lazo no ve (puntos adicionales, deriva, tendencias), pero no lo sustituye ni reemplaza a los sistemas instrumentados de seguridad regulados por la IEC 61511.
¿Sirve LoRaWAN para el control de temperatura industrial?
Para variables lentas, sí: opera en 868 MHz en la UE y no es apta para intervalos inferiores a un minuto. Si la dinámica de tu proceso es más rápida, hacen falta cable, NB-IoT o LTE-M. Valida el requisito de latencia antes de elegir la tecnología de comunicación.
¿Qué ciberseguridad se exige a los sensores IoT industriales en la UE?
Depende de tu sector, tu tamaño y de cómo haya transpuesto cada Estado miembro la Directiva NIS2 (UE 2022/2555). La serie ISA/IEC 62443 es la referencia técnica para sistemas de automatización y control industrial. Comprueba tu caso concreto antes de dar por hecha una obligación.
📞 ¿Hablamos?
En Anukys te ayudamos a evaluar soluciones de monitorización de temperatura adaptadas a tu instalación industrial. Cuéntanos tu caso y estudiamos contigo cómo detectar desviaciones antes de que afecten al proceso.
Cuéntanos tu caso sin compromisoo llámanos: +34 657 274 067De la teoría a tu instalación
Monitorización de temperatura IoT
Registro automático 24/7, alertas antes de perder producto e informes listos para inspección, instalado y mantenido por nuestros ingenieros.
Ver la solución