El punto de gracia. Así es como pudiese llamarle a la fermentación en el proceso de fabricación de cerveza artesanal. Porque aquí se decide el perfil final, “ese punto de gracia” que a más de un responsable de calidad le ha costado el puesto. Otros prefieren no discutir en voz alta cuando algo sale mal. Pues… ya saben lo que puede pasar, se los acabo de decir.
Relacionado: Productos y soluciones de Anukys
Lo peor del caso es que casi nunca hay un culpable evidente. El lote entra en fermentación con la densidad correcta, la levadura inoculada en la cantidad esperada, y aún así, tres semanas después, el análisis sensorial revela ésteres fuera de perfil o una atenuación que no coincide con la ficha técnica. Nadie movió nada. El registro de temperatura del tanque, revisado a posteriori, “parece correcto”.
La monitorización de fermentación en tanques de cerveza artesanal es el sistema de medición continua de temperatura (y, en instalaciones más avanzadas, de presión y densidad) en el interior de la masa fermentativa, orientado a detectar desviaciones respecto al perfil térmico programado antes de que afecten a la actividad metabólica de la levadura. A diferencia del control puntual con termómetro de sonda o del registro del panel de la camisa de refrigeración, esta monitorización mide el producto (el mosto en fermentación) y no únicamente el sistema que lo rodea, lo que permite distinguir entre una temperatura de consigna cumplida y una temperatura real de fermentación estable.
¿Por qué la temperatura del panel de control no es la temperatura de la fermentación ?
La respuesta corta es que el panel mide el líquido refrigerante o el sensor de pared del tanque, no el corazón de la masa en fermentación.
La fermentación es una reacción exotérmica: la actividad metabólica de la levadura genera calor de forma proporcional a su tasa de crecimiento, con un pico térmico que suele producirse entre las 24 y las 72 horas tras la inoculación, según la cepa y la densidad inicial del mosto. En tanques de gran volumen, ese calor se acumula en el centro de la masa más rápido de lo que puede disiparse hacia las paredes refrigeradas, generando un gradiente térmico entre el núcleo y la periferia que puede superar los 2-3 °C durante el pico fermentativo, especialmente en fermentadores cilindrocónicos sin agitación mecánica.
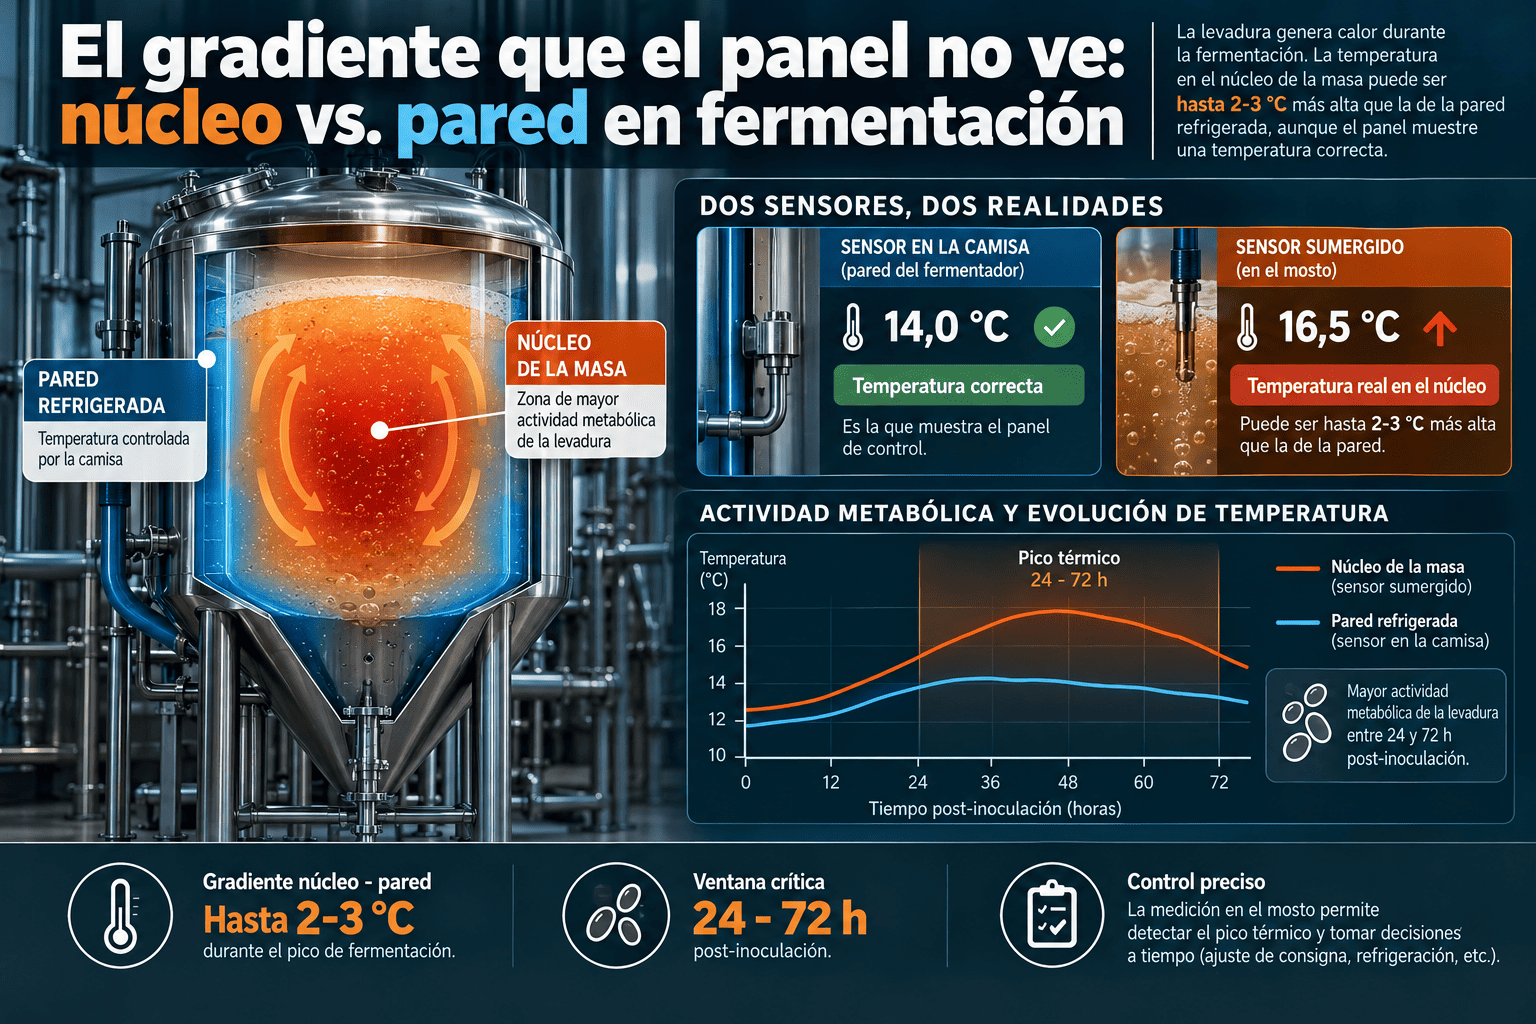
Un sensor de pared o un sistema de control que regula la camisa de refrigeración en función de la temperatura del líquido refrigerante está gestionando el sistema de enfriamiento, no la temperatura del mosto en su punto de mayor actividad. Cuando el panel indica que la consigna se cumple, puede estar describiendo con precisión la temperatura de la camisa mientras el núcleo de la masa fermenta varios grados por encima de lo previsto.
¿Qué le ocurre a la levadura cuando la temperatura fluctúa durante la fermentación?
La actividad metabólica de las cepas de Saccharomyces cerevisiae y Saccharomyces pastorianus responde de forma no lineal a la temperatura: cada grado de desviación sostenida modifica la velocidad de producción de compuestos secundarios del metabolismo de la levadura, particularmente ésteres (responsables de notas frutales) y alcoholes superiores. Un incremento de temperatura durante la fase de crecimiento exponencial acelera la síntesis de ésteres (esto puede ser deseable o no, según el estilo objetivo) pero también incrementa el riesgo de producción de diacetilo y de alcoholes de fusel en concentraciones que el consumidor percibe como defecto.
El matiz operativo relevante no es solo el valor absoluto de la temperatura, sino su estabilidad. Una fermentación mantenida de forma constante a 18 °C y una que oscila entre 15 °C y 21 °C con una media aritmética idéntica producen perfiles organolépticos distintos, porque la cinética enzimática de la levadura no responde a promedios: responde al estado térmico real en cada instante. Esto es coherente con el principio general de que las reacciones bioquímicas dependientes de temperatura siguen curvas de actividad, no relaciones lineales con la media; el mismo mecanismo que en otros procesos fermentativos industriales hace que la oscilación, y no solo el valor medio, sea el factor de riesgo primario.
En fermentadores de mayor volumen, donde el gradiente térmico entre núcleo y pared es más pronunciado, la exposición efectiva de la levadura a temperaturas por encima de la consigna puede prolongarse más allá de lo que el registro de pared refleja, aunque la magnitud exacta depende del diseño del tanque, el sistema de refrigeración y la geometría de la camisa.
¿Sabes si tu última desviación de perfil vino de la receta o de un gradiente térmico que nunca se registró?
Descarga la guía técnica sobre los factores que amplifican el gradiente núcleo-pared en tu fermentador cilindrocónicos.
¿Qué diferencia hay entre medir la camisa, medir la pared del tanque y medir el mosto?
Hay tres arquitecturas de medición habituales en cervecerías artesanales, y no son intercambiables porque cada una responde a un objetivo distinto.
- Control de camisa: un sensor en el circuito de refrigeración que activa o desactiva la válvula de glicol según una consigna fija. Es eficaz para evitar fallos catastróficos del sistema de frío, pero no informa sobre el estado térmico del producto.
- Sensor de pared del tanque, habitualmente insertado en un termopozo externo. Mejora la referencia respecto al control de camisa porque está en contacto con el metal del tanque, pero sigue midiendo un punto periférico, alejado del núcleo donde ocurre el pico de actividad metabólica.
- Monitorización con sonda o sensor sumergido en el mosto, conectado de forma inalámbrica (vía WiFi o redes IoT de bajo consumo) a una plataforma que registra en continuo y con intervalos de muestreo cortos, generalmente entre 1 y 15 minutos según el sistema. Esta arquitectura es la única que puede detectar el gradiente entre núcleo y pared, y la única que permite correlacionar el pico térmico real con la fase de fermentación en curso, no con una lectura promedio del recinto.
Ninguna arquitectura sustituye a las demás en todos los casos: el control de camisa sigue siendo necesario para la actuación sobre el sistema de frío. La pregunta operativa no es cuál elegir en exclusiva, sino si la instalación cuenta con el tercer nivel de dato —el que describe el producto— además de los dos primeros, que describen el sistema.
Si tu cervecería opera con tanques por encima de los 15 hectolitros, el gradiente núcleo-pared deja de ser una hipótesis y empieza a ser un riesgo medible.
Descarga la guía técnica-comparativa de las tres arquitecturas de medición en la industria cervecera.
¿Qué aporta la monitorización continua con sensores inalámbricos frente al registro manual?
El registro manual, ese de tomar la lectura del panel dos o tres veces por turno y anotar en una hoja debería ser condenado a cárcel, porque con eso se tiene una limitación estructural:
solo se captura el estado en el instante exacto de la lectura.
Un pico térmico de 40 minutos de duración durante la fase de crecimiento exponencial puede pasar completamente inadvertido entre dos lecturas separadas por ocho horas, y ese pico es precisamente el tipo de evento que condiciona el perfil de ésteres del lote.
Un sistema de sensores IoT con transmisión continua en cervecería resuelve esta limitación de dos formas concretas.
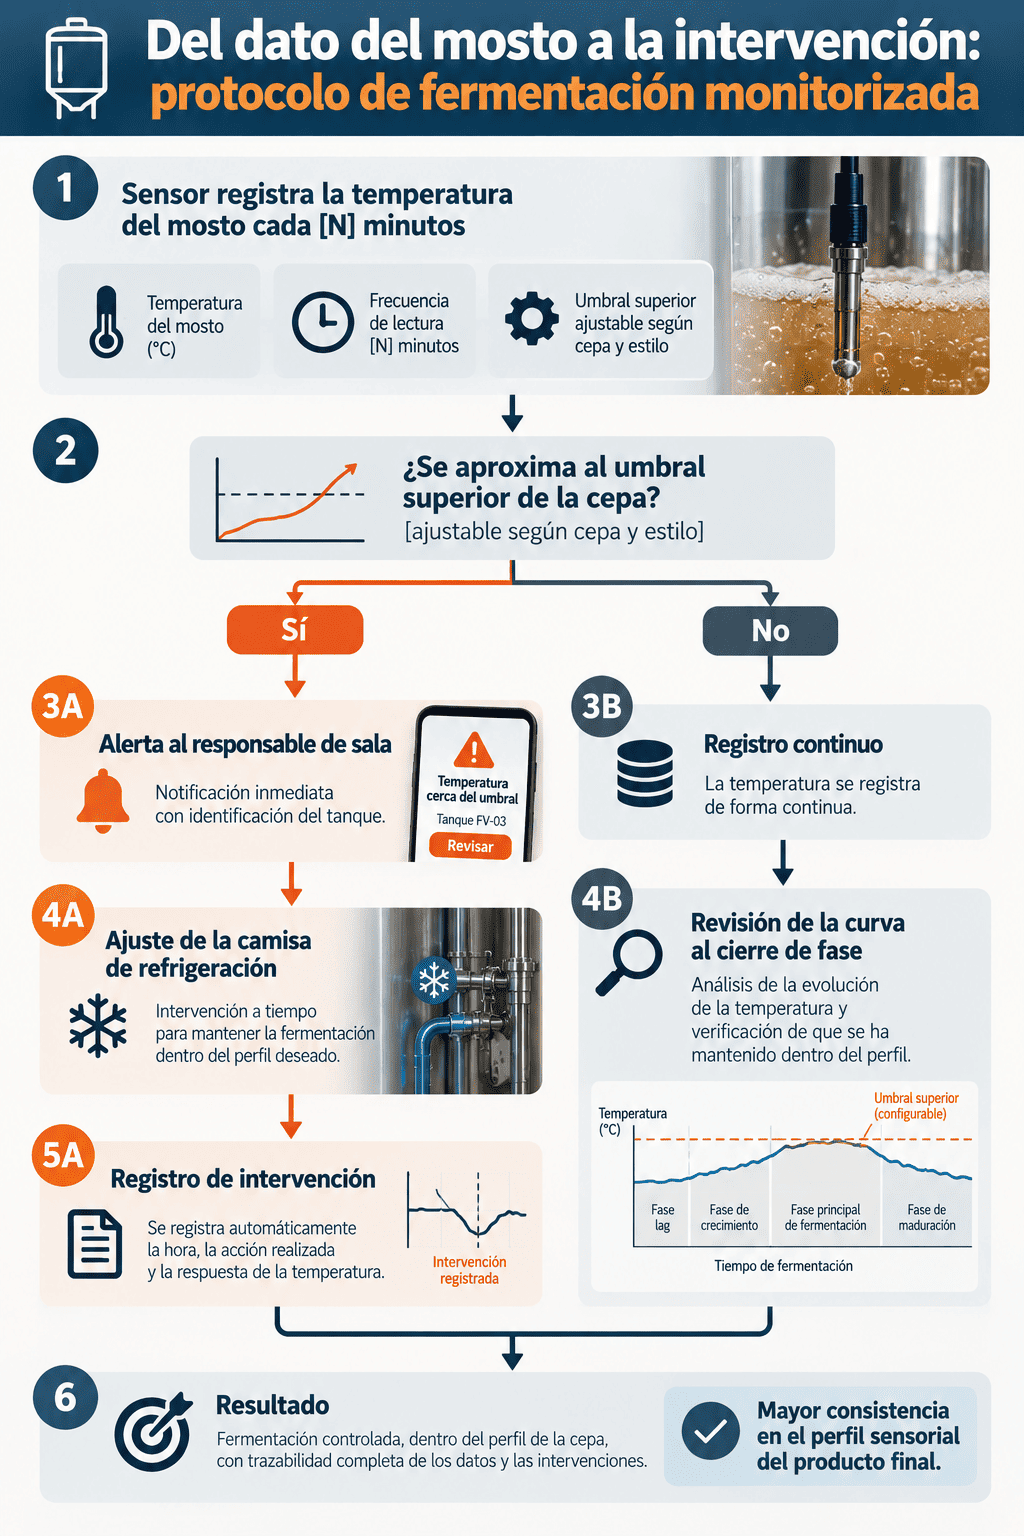
- Construye un registro histórico completo de la curva térmica del lote, no una serie de puntos aislados, lo que permite correlacionar después cualquier desviación sensorial con el momento exacto en que ocurrió una fluctuación.
- Permite configurar alertas que informan al responsable de sala cuando la temperatura del mosto y no la de la camisa, se aproxima al límite superior del rango programado para esa cepa y ese estilo, con margen suficiente para intervenir antes de que la desviación se sostenga varias horas.
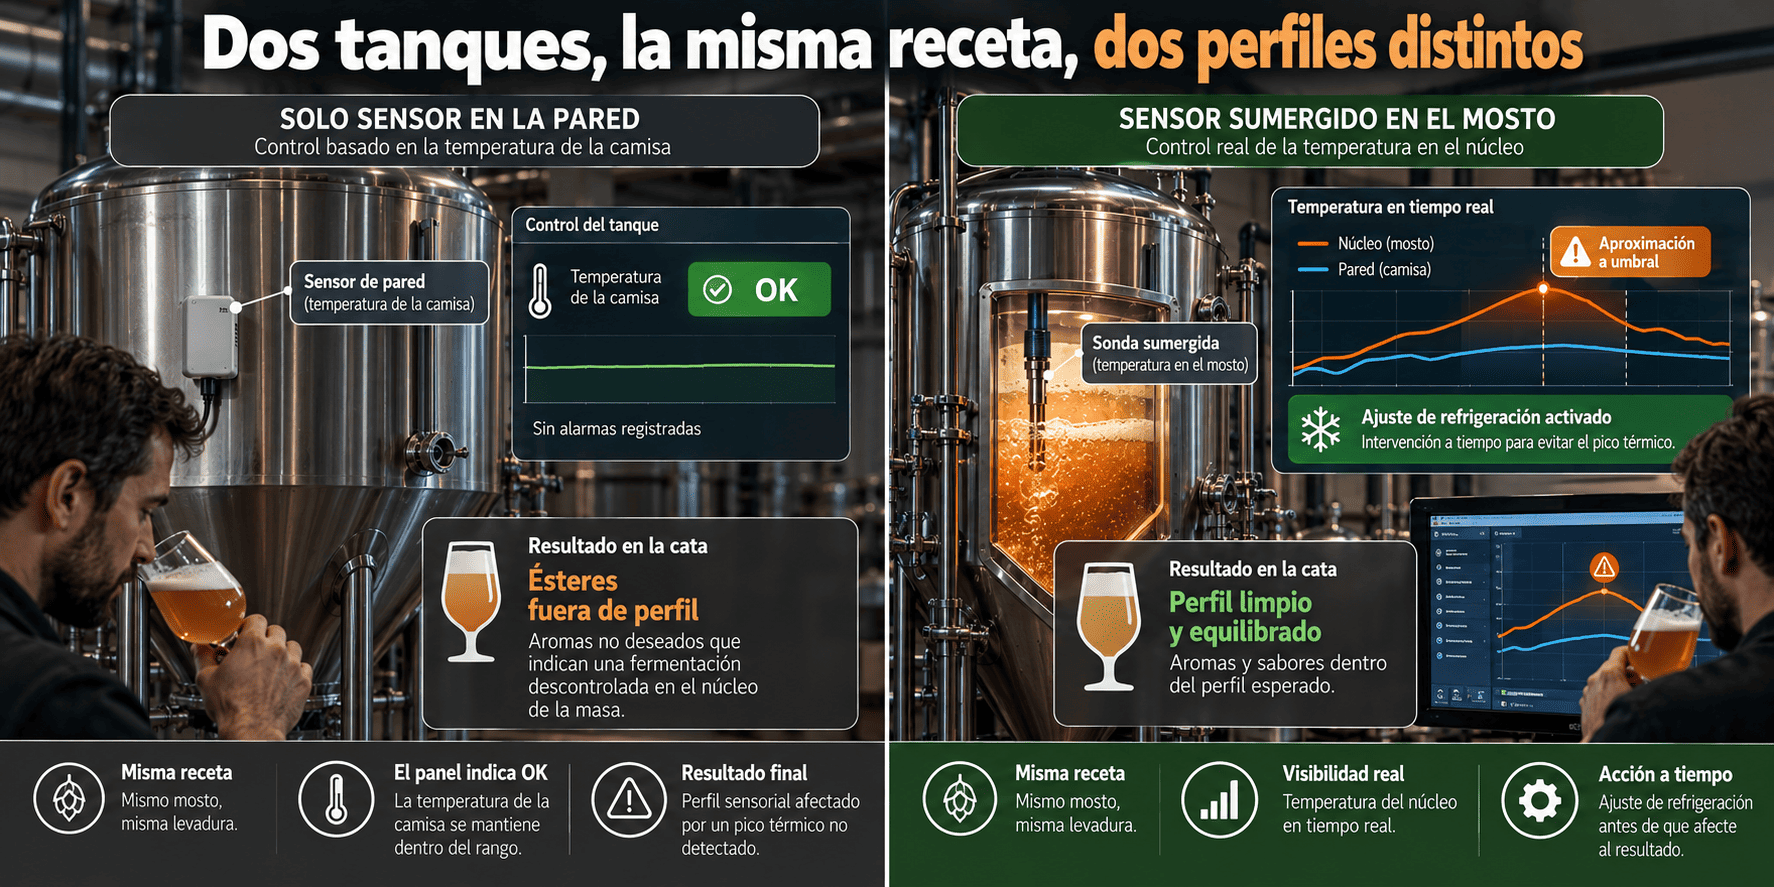
Esto no elimina el criterio del maestro cervecero ni sustituye su experiencia sobre cómo se comporta cada receta. Lo que cambia es el momento en que dispone de la información: de un registro que confirma lo ocurrido al cerrar el lote, a un dato que describe lo que está ocurriendo mientras aún se puede actuar sobre ello.
¿Qué requisitos técnicos debe cumplir un sensor de fermentación para ser útil en una cervecería artesanal?
No cualquier sensor inalámbrico aporta valor operativo real en fermentación. Tres condiciones son relevantes para el contexto de tanques cerveceros:
- El contacto directo o próximo con el mosto, no solo con la superficie exterior del tanque, porque de lo contrario se repite la limitación del sensor de pared.
- El intervalo de muestreo compatible con la dinámica del proceso: dado que el pico térmico de fermentación se desarrolla en horas, no en días, un sistema que transmite cada 30 o 60 minutos ofrece resolución razonable, mientras que intervalos de varias horas (habituales en sistemas de monitorización ambiental genérica reutilizados para fermentación) pueden perder el evento completo.
- La compatibilidad higiénica con el entorno de producción alimentaria, dado que cualquier equipo en contacto con el mosto o instalado en zonas de proceso debe integrarse en el sistema de control de peligros que exige el marco de higiene alimentaria europeo, conforme al Reglamento (CE) n.º 852/2004, sin que esto implique que la normativa prescriba un sistema de monitorización térmica específico.
¿Tu sistema actual de fermentación te dice lo que pasó o lo que está pasando ahora mismo dentro del tanque?
Evalúa tu instalación con 5 preguntas básicas sobre la monitorización de tu fermentación en la industria cervecera.
La consistencia entre lotes como argumento comercial, no solo técnico
Para una cervecería artesanal que compite por distribución en horeca o retail, la variabilidad entre lotes no es solo un problema de calidad interna: es un argumento que el comprador evalúa antes de firmar un contrato de suministro recurrente. Un lote que sale ligeramente distinto al anterior, aunque ambos superen el control de calidad, erosiona la confianza del cliente en la repetibilidad de la marca. La trazabilidad térmica del proceso de fermentación mediante registro continuo, no reconstruido a partir de lecturas puntuales es exactamente el tipo de evidencia que respalda esa conversación cuando aparece una reclamación o una auditoría de proveedor.
La decisión de invertir en monitorización continua de fermentación no depende únicamente de si existe un problema de calidad activo. Depende de si la instalación tiene, hoy, los datos suficientes para demostrar que no lo tiene.
Preguntas frecuentes
¿Qué temperatura de fermentación es la correcta para cerveza artesanal?
No existe un valor universal: depende de la cepa de levadura y el estilo objetivo. Las ales suelen fermentar entre 18-22 °C y las lagers entre 8-14 °C, pero el dato relevante no es solo alcanzar ese rango, sino mantenerlo estable durante toda la fase de crecimiento exponencial de la levadura, que es cuando se define la mayor parte del perfil de ésteres y alcoholes superiores.
¿Por qué mi panel de control marca temperatura correcta y aun así el lote sale con perfil distinto?
Porque el panel probablemente mide la camisa de refrigeración o la pared del tanque, no el núcleo del mosto en fermentación. En tanques de gran volumen, el calor generado por la actividad metabólica de la levadura puede crear un gradiente de varios grados entre el centro de la masa y la periferia, gradiente que un sensor externo no detecta.
¿Cada cuánto debe medir un sensor de fermentación para ser útil?
Dado que los picos térmicos de fermentación se desarrollan en cuestión de horas, un intervalo de muestreo de 30 a 60 minutos ofrece resolución suficiente para detectar la dinámica del proceso. Intervalos de varias horas, habituales en sistemas ambientales genéricos, pueden no capturar el evento completo.
¿La monitorización WiFi es fiable en una sala de fermentación con tanques metálicos?
Depende de la densidad de tanques, la distancia al punto de acceso y los materiales de la nave. En instalaciones con cobertura WiFi estable dentro de la sala, la transmisión es fiable; en plantas con tanques muy dispersos o con obstáculos metálicos significativos, los protocolos IoT de bajo consumo diseñados para entornos industriales suelen ofrecer mayor estabilidad de conexión.
¿Sustituye la monitorización continua el criterio del maestro cervecero?
No. Amplía el momento en que dispone de información: de un registro que confirma lo ocurrido tras cerrar el lote, a un dato en tiempo real que permite intervenir mientras la desviación aún es corregible. La decisión sobre qué hacer con esa información sigue siendo del equipo técnico.
📞 ¿Hablamos?
En Anukys te ayudamos a evaluar soluciones de monitorización para controlar la temperatura y las condiciones de fermentación en tus tanques de cerveza. Cuéntanos tu caso y estudiamos contigo las opciones.
Cuéntanos tu caso sin compromisoo llámanos: +34 657 274 067De la teoría a tu instalación
Productos y soluciones de Anukys
Sensórica IoT, geolocalización, agua y saneamiento, IA industrial y hardware GPS, entregados funcionando.
Ver la soluciónVer un caso real